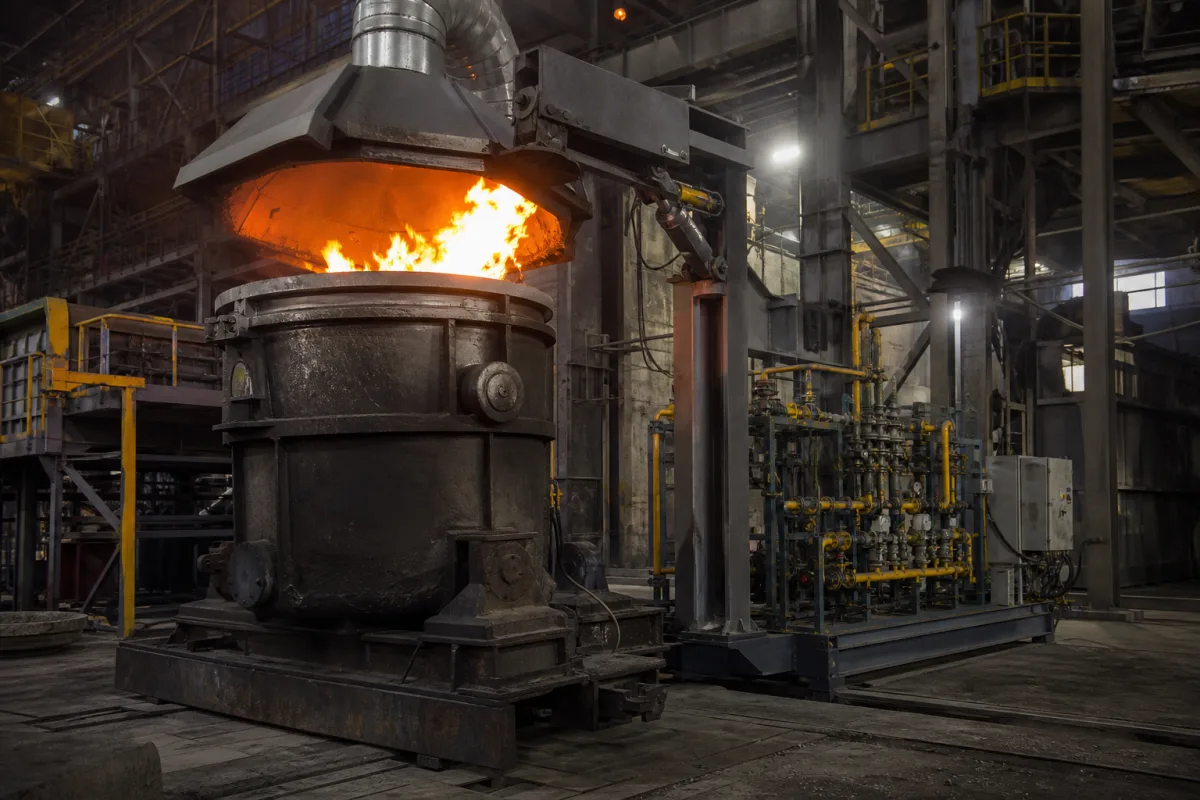
先明确烘干、预热或保温,再选钢包工位
七项结构:热源、测控、排气与工位机械分别核对
这是工位功能结构参考。水平、垂直、摆动或轨道配置的部件不完全相同;图中钢包自身、内衬和现场基础也应与供货清单分开。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 结构框架与罩盖支撑 | 定位并支撑燃烧器、罩盖与相应运动部件,匹配钢包形状、工位空间和维护路径。MAPEKO列单/多加热位置、轨道及摆动方案。[1] | 承载钢结构按实际设计、焊接和受热条件确认,不把某个通用品类钢号或涂层温度当全部框架额定。 |
| 燃烧器与热端组件 | 向钢包提供适配的热量和火焰/气流分布。额定输出、低负荷能力、燃料与安装位置需共同确认。[1][5] | Honeywell BIC/BICA/ZIC实例分别为铸钢、铝合金或钢结构,连接SiSiC陶瓷管;并非所有燃烧器均为310S,热端和外壳需分别列明。[5] |
| 助燃空气鼓风机 | 供给燃烧所需空气,按具体燃烧器、流量及气路压降选型;风量与压力是两项,不能只报一个压力值。[6] | 风机壳体、叶轮及电机按空气温度、环境和性能曲线确认,不能用燃烧室温度推定其全部材料耐温。 |
| 温度测量与记录 | 在规定位置记录加热过程。合同要说清热气、衬面、衬内或外壳测点,不能把单点控制温度写成全衬均匀性。 | 传感元件、保护套与安装件按实际量程、气氛和测点条件选择,型号分度与保护套材料分别确认。 |
| 自动控制与安全联锁 | 组织工艺曲线、状态和记录;燃烧安全相关控制另按完整系统设计评审。普通PLC或HMI界面本身不证明燃烧安全功能合格。[3][6] | 控制器、柜体、电气元件和保护配置逐件列清;元件资格不自动扩为整站资格。 |
| 排气罩与烟气路径 | 配合热源和工位组织烟气、烘干排湿及现场抽排接口,确认由设备方还是厂方供给。标准摘要将助燃气和烟气系统纳入其燃烧系统范围。[6] | 按实际烟气成分、温度、抽排和环境设计选择材料及保护,不指定统一露点或排气温度。 |
| 移动/定位底座(按配置) | 用于轨道或相应移动、定位方案。MAPEKO的轨道和摆动方案不等于每套设备都带万向脚轮或可随意移走。[1] | 支承、轨道、车轮或执行机构依实际载荷与布置确认,基础锚固和定位条件纳入交付图。 |
二十六项独立参数:按钢包、衬材、热源与现场分组核对
吨位只描述钢包载量的一部分;采购还需内径、深度、开口、衬层状态和工位节拍。原厂的专项烘干或快速预热能力,只属于所列方案及其应用条件。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 钢包容量与几何 | 提供吨位、内径、深度、开口及内衬结构 | Stelter & Brinck按钢包尺寸和布局配置,不能按吨位直接规定燃烧器数量。衬层厚度与是否新装也是任务边界。[2][4] |
| 燃烧器数量与分布 | 按热负荷、钢包形状和加热位置设计 | MAPEKO采用特定长火焰分布及不同工位方案;几只燃烧器不独立证明底部温度或全衬均匀性。[1] |
| 加热温度能力 | 分开设备能力、预热目标和衬材限制 | MAPEKO LMB方案写可达1300℃,FOEHN则针对低速烘干。这不是所有设备或内衬统一允许温度,也不是烘干程序。[1] |
| 工艺控制与数据 | 明确曲线、记录、权限与实际通信接口 | CEBA说明自动温控;供应商需交付实际测点、报警及记录功能。PLC编程标准或通信名称不能代替整站安全功能验证。[3][6] |
| 燃料类型与品质 | 指定组成、热值、可用性及对应燃烧器 | Honeywell所列燃烧器有不同气体选项,部分需咨询;CEBA预混天然气/氢的描述不能证明任意设备可现场改燃料或任意混合比例。[3][5] |
| 温度均匀性 | 约定测点、时段、工况及允许差异 | 控制点精度与不同位置温差分开验收;原厂泛称均匀不等于已保证具体正负温差。应按实际钢包记录温度分布。[1][3] |
| 温度传感器配置 | 按测量对象确定元件、套管与安装位置 | 热气、内衬与外壳不同,分度号也不独立保证现场测量误差。记录测点图和校准条件。 |
| 燃烧器调节能力 | 取得该燃料/控制方式下最大与最小稳定输出 | 高温能力不证明低速烘干可控。MAPEKO FOEHN专列<10℃/h能力,CEBA Scirocco约10℃/h;这些是方案声明,不是所有衬材通用升温速度。[1][3] |
| 框架材料与承载 | 按结构设计列材料、焊接、支撑及热保护 | 钢包载量、设备自重、运动载荷和受热分开,不用钢号或涂层温度代替机械设计。 |
| 罩盖保温材料 | 按层次列材料、厚度及使用条件 | 热面、保温层和钢包内衬不是同一部位;分类温度不能直接当连续使用温度或整站工作温度。 |
| 燃烧器组件材料 | 外壳、热端与连接件按型号分别列明 | Honeywell实例BIC铸钢、BICA铝合金、ZIC钢与SiSiC陶瓷管是不同部分,不把“耐热不锈钢”作为所有器件材质。[5] |
| 燃烧器耐火部件 | 按具体热端结构及气氛确认材质 | 所举Honeywell系列使用陶瓷管连接,不能据品类名给所有站指定同一Al2O3/SiC/C配方或含量。[5] |
| 控制柜环境保护 | 明确安装环境、柜体等级及散热 | 取得实际柜体和整装配置文件;室外、粉尘、冲洗或辐射热条件分别确认,不给统一IP54/IP65承诺。 |
| 燃料接口供应条件 | 按选定燃料列站入口和处理系统需求 | 燃气供给、燃油输送与雾化配置不同。标准摘要覆盖燃料隔离阀下游相关系统,现场上游供给须另明确。[6] |
| 助燃空气供给能力 | 确认流量、温度、品质与鼓风机运行点 | Honeywell有冷/热空气用途及不同型号性能,空气预热能力、炉温和现场空气供应不能合成同一温度。[5] |
| 运行周期与维护窗口 | 列新衬烘干、周转预热和保温任务 | 连续生产不等于设备无需停机;按厂内钢包数量、周转与实际备机安排确认维护,不给统一8000小时周期。[2] |
| 寿命与易耗件 | 分别约定框架、执行器、燃烧器及热端服务条件 | 整站年限不能代替耐火件与燃烧组件的维护/更换依据,需厂家在约定工况下给出范围。 |
| 噪声验收 | 定义运行负荷、测点和背景条件 | 燃烧器、鼓风机和现场其他设备应按约定边界测量,不能只凭1米位置写一个通用限值。 |
| 电源与装机需求 | 逐项列主电源、控制电源、执行机构和风机 | 燃烧热功率与电机电耗不同,不能把燃烧器kW当整站电气装机功率。[5] |
| 到达目标温度的时间 | 指定起始温度、衬层状态、测点与保温任务 | 周转热包和新装湿衬不同;温度到点时间不能替代材料批准的烘干/保温全过程。[4] |
| 现场环境温度 | 分别核对柜体、风机、管路与传感器条件 | Honeywell燃烧器环境指标只属于该部件;不得移给PLC柜或整站。热辐射与粉尘、冷凝另核对。[5] |
| 燃气测点与压力 | 注明站入口、调压后及燃烧器入口的测点 | 不同测点不混用;从具体气路和型号确认报警/切断条件,不由统一压力区间推断失火或爆炸界限。[6] |
| 助燃气压力与监测 | 按实际燃烧/鼓风配置确认运行点及检测 | 风机供给压力不自动等于燃烧器入口压差;功能与故障响应由完整系统设计确定,不能拿一个压力值作为所有设备保护设定。[6] |
| 钢包耐火衬温度 | 说明实际测量对象及材料允许过程 | HWI说明排出自由水及化学结合水需受控;热气控制温度和衬层内部状态不能当同一个值。[4] |
| 升温速率与保温段 | 采用对应衬材、厚度及结构的批准曲线 | HWI标准干燥方案限定单组分衬≤9in,厚衬与多组分需另评审。专用低速烘干设备并非都按固定50–150℃/h运行。[1][3][4] |
| 烟气与抽排接口 | 指定测点、烟气成分、温度及现场抽排边界 | 燃烧系统与排湿、排烟需协同设计;没有燃料及材料数据时不规定统一酸露点或排气温度窗口。[6] |
新衬烘干要能控制低负荷,周转预热要匹配出钢节拍
MAPEKO把LMB快速加热和FOEHN低速烘干作为不同方案,CEBA也设专门低速烘干功能。这个区别要求设备不仅有足够高负荷,还要在指定低温段控制热输入;供应商应据衬材曲线说明如何达到过程要求。[1][3]
HWI提示,耐火浇注料干燥包括自由水与化学结合水的脱除;衬层厚度、多材料结构等会改变适用过程。材料方批准的曲线与设备实测记录应能对应,本页的能力例子不作为现场操作程序。[4]
左右滑动查看完整表格 →
| 任务 | 报价应说明 | 验收不能只看 |
|---|---|---|
| 新装/修补内衬烘干 | 衬材、厚度、养护状态与批准的升温/保温曲线[4] | 只看最高温度或一段快速升温 |
| 周转钢包预热 | 实际起始状态、目标测点和下一生产周期[1][2] | 沿用新衬烘干的总时长 |
| 待用保温 | 钢包数量、等待时间、工位及控温能力[1] | 只比较燃烧器个数 |
把控制温度、内衬温度和温度分布写成不同指标
同一工位可能记录热气、内衬某点和外壳温度,三者反映不同对象。验收测点图应注明位置、传感方式、校准及是否用于控制,记录具体钢包和工况,不能把显示屏一个数解释为全包均匀温度。
温度均匀性还要约定取样时段:升温阶段、到点保温和实际周转前的分布不能混用。要求厂家在指定测点和时段提供结果;泛称“均匀加热”不构成±15℃的保证。[1][3]
检查原内衬/燃烧器风险时,保留异常热点、剥落、烟气和不稳定燃烧的维护任务;报警与停机动作依设备经审定的程序。不要以某个固定外壳温差、循环次数或CO浓度阈值替代系统风险评审。[4][6]
燃烧器、调节和安全系统要一起交付,PLC只是其中一部分
ISO13577-2:2023公开摘要覆盖相关热处理设备中的燃料管路、助燃气和烟气、燃烧器/点火装置及安全相关控制的功能要求,同时有适用范围和排除项。采购由设备方说明所用标准和适用性,不能把一个标准号写成整站已认证;本页没有读取付费全文条款。[6]
Honeywell BIC系列把点火、火焰监测和不同控制方式分别列出,普通PID控温不自动完成这些任务。改燃料、增加氧气或氢气、改变控制方式,都要重新核对设备方支持的配置与系统安全方案,不能据一个厂家“可用氢气”描述直接改造。[3][5][6]
询价附件至少提供钢包/内衬图、任务曲线和周转要求、现场燃料和公用设施条件、罩盖/轨道空间以及约定温度和记录验收。把现场排烟、基础、电气接口、培训、备件与维护范围列清,才能比较总价覆盖的工作。
左右滑动查看完整表格 →
| 边界 | 交付资料 | 需要双方确定 |
|---|---|---|
| 燃料与助燃气 | 实际燃料条件、气路、测点、阀组与鼓风配置[6] | 设备入口与厂房上游谁负责 |
| 点火/火焰监测 | 对应燃烧器及监测配置[5][6] | 联锁功能、故障响应和验证记录 |
| 工艺自动化 | 曲线、测点、事件和温度记录[3] | 权限、现场接口与记录保存 |
| 罩盖与排烟 | 布置、运动、烟气及抽排接口[1][3][6] | 现场净空、基础、维护与厂房排风 |
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
关联部件
资料来源与适用范围
核对日期:2026-10-13。标准公开摘要支持其范围;具体尺寸、公差和验收要求须按约定标准全文及图纸执行。
- MAPEKO:水平与垂直钢包加热、LMB与FOEHN不同工位和快热/低速烘干方案,仅作为对应厂家能力说明,不是统一钢包曲线。
- Stelter & Brinck:金属行业烘干与预热设备按尺寸、温度、干燥、燃料及布局定制,不据应用目录推定具体性能。
- CEBA:钢包预热与烘干站罩盖与控制、Scirocco低速烘干声明,未核独立排放或安全认证。
- HWI:耐火浇注料养护与烘干,2020-01-23水分脱除、厚度/材料与批准曲线边界,文章不替代项目专用程序。
- Honeywell:BIC、BICA、ZIC燃烧器材料、燃料、点火与监测和型号条件;不把器件额定移给整站。
- ISO13577-2:2023:燃烧和燃料处理系统公开摘要仅支持公开适用范围,未读取付费条款,不是制造商认证证明;项目需评审排除条件。