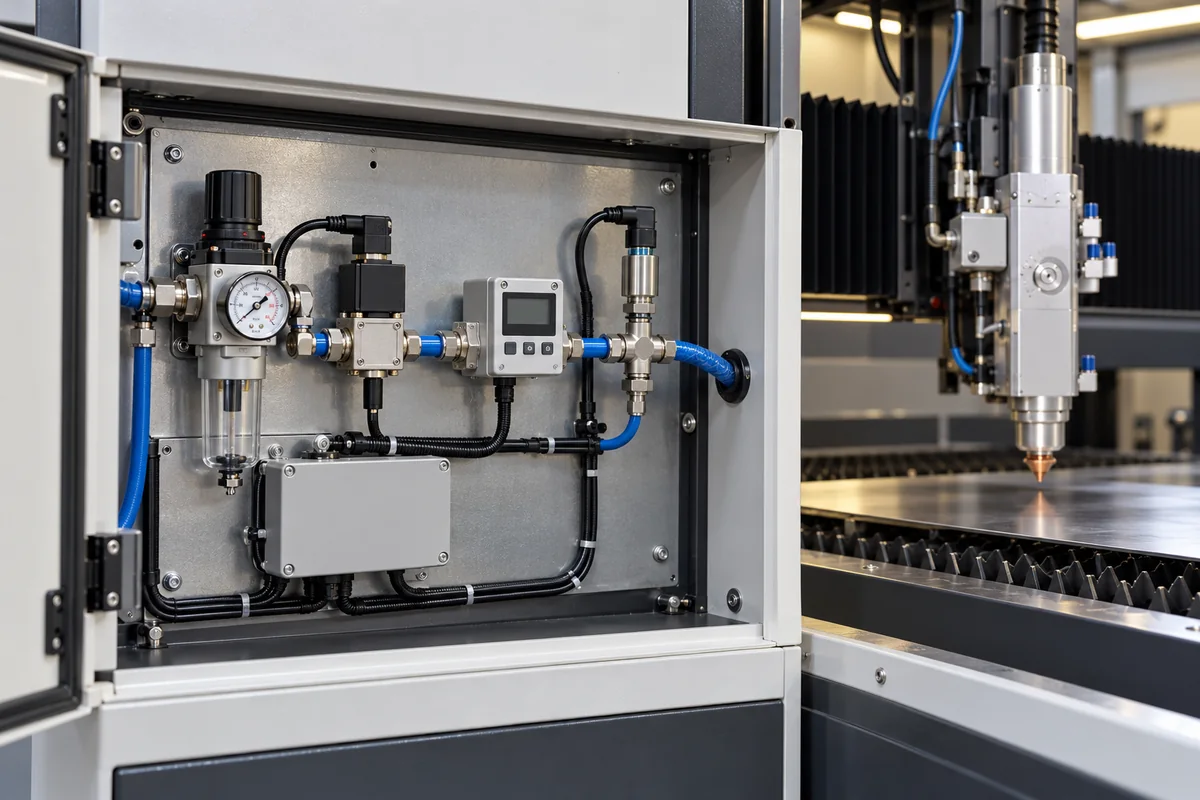
技术参数与制造背景: 辅助气体系统
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 流量 | 50–200 L/min | Depends on nozzle size and cutting speed |
| 气体纯度 | 99.5–99.999 % | Higher purity for oxidation-sensitive materialsISO 8573-1 |
| 响应时间 | ≤50 ms | Fast response for precise cut starts |
| 调压精度 | ±0.02 MPa | Maintains consistent cut quality |
| 电源电压 | 24 ±10% V DC | For solenoid valves and sensorsIEC 61131-2 |
| 功耗 | ≤50 W | Includes valves and control electronics |
| 工作温度 | 0–50 °C | Outside range may affect valve sealingIEC 60068-2-1 |
| 存储温度 | -20–70 °C | Avoid condensation during storageIEC 60068-2-2 |
| 防护等级 | IP54–IP65 | IP65 for dusty or wet environmentsIEC 60529 |
| 接触介质材料 | 316L | Corrosion-resistant for reactive gasesASTM A240 |
| 重量 | 15–25 kg | Varies with valve configuration |
| 外形尺寸(长×宽×高) | 400×300×200 mm | Compact design for integration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
| pressure: | 0-20 bar(最大工作压力) |
| flow rate: | 0-500 L/min(可调) |
| temperature: | -10°C 至 +60°C |
诱因 → 失效模式 → 工程缓解
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
主要功能是在激光切割操作中向切割区域输送和控制辅助气体。它将熔融材料从切缝中吹走,冷却工件,并防止切割过程中的氧化或污染。
该系统设计用于氧气、氮气或压缩空气等辅助气体。具体气体取决于被切割材料和所需的切割质量。气体纯度要求根据应用从99.5%到99.999%不等。
关键参数包括流量50–200 L/min、响应时间≤50 ms、压力调节精度±0.02 MPa。这些数值为参考范围,必须针对具体型号进行验证。
列出的标准(如ISO 8573-1、IEC 61131-2)是采购参考。您必须与法定制造商或供应商确认具体型号是否符合您应用所需的标准。目录不认证合规性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
该产品或部件会出现在以下工业系统、设备或上级产品中。
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。