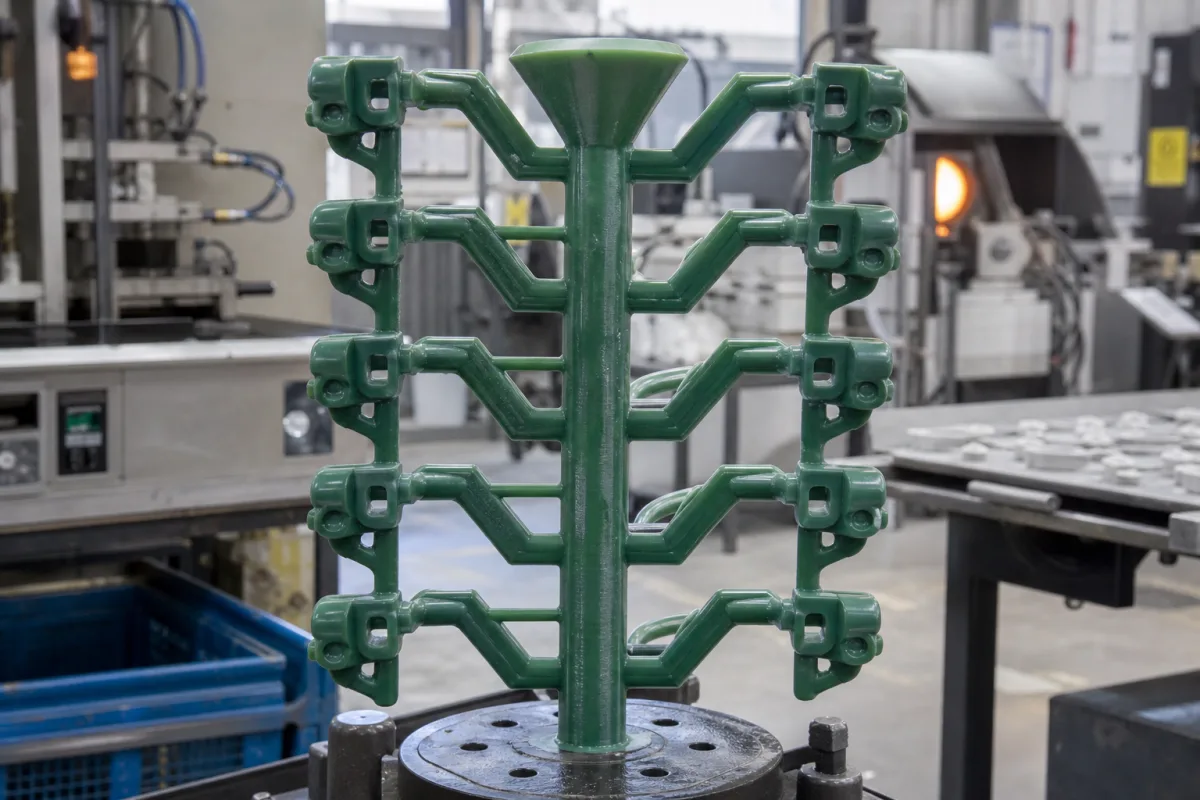
浇注系统利用流体动力学原理,引导金属液通过逐渐变小的通道,控制流速并最小化湍流,同时防止过早凝固。直浇道、横浇道和内浇道的设计旨在保持受控流动,确保型腔均匀填充,减少气孔和冷隔等缺陷。浇注比(1:1.5:2)有助于平衡流量和压力,而几何形状和表面光洁度影响金属液流动特性。正确的设计和材料选择对于承受铸造过程中的热应力和机械应力至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 浇口座直径 | 20–50 毫米 | 垂直浇道底部的直径 |
| 水平分布通道截面积 | 200–800 平方毫米 | 水平分布通道的横截面积 |
| 浇口厚度 | 2–8 毫米 | 模具型腔最终入口点的厚度 |
| 浇口比 | 1:1.5:2 比值 | 浇口:流道:浇口截面积关系 |
| 浇注温度范围 | 1450–1600 °C | 系统最佳熔融金属温度 |
| 表面粗糙度 | Ra 3.2–6.3 μm | Affects flow and casting finish.ISO 1302 |
| 尺寸公差 | ±0.5 mm | Tighter tolerance requires machining.ISO 8062 |
| 材料牌号 | ZG230-450 | Carbon steel; other alloys available.GB/T 11352 |
| 重量 | 5–50 kg | Per gating system; varies with casting size. |
| 工作温度 | -40–85 °C | For handling equipment; not molten metal. |
| 防护等级 | IP54–IP65 | For control components if used.IEC 60529 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0.1-0.5 MPa (重力/压力辅助系统) |
| flow rate: | 0.5-5.0 kg/s (取决于浇注比) |
| temperature: | 1400-1700°C (典型铁基合金) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
浇注系统控制金属液从浇口杯流入型腔的流动,确保正确填充并减少气孔和冷隔等缺陷。它由直浇道、横浇道和内浇道组成,调节金属液的流速和湍流。
常用材料包括耐火陶瓷、硅砂和锆砂。这些材料能承受高温和热冲击。具体材料牌号(如ZG230-450)应与供应商确认。
关键参数包括直浇道底部直径(20-50毫米)、横浇道截面积(200-800平方毫米)、内浇道厚度(2-8毫米)、浇注比(1:1.5:2)、浇注温度(1450-1600°C)和工作压力(1.0-1.6兆帕)。务必针对您的具体应用验证这些数值。
浇注比(直浇道:横浇道:内浇道)影响流量和压力分布。1:1.5:2的比例有助于保持平衡流动,减少湍流,确保均匀填充,从而提高铸件质量并减少缺陷。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。