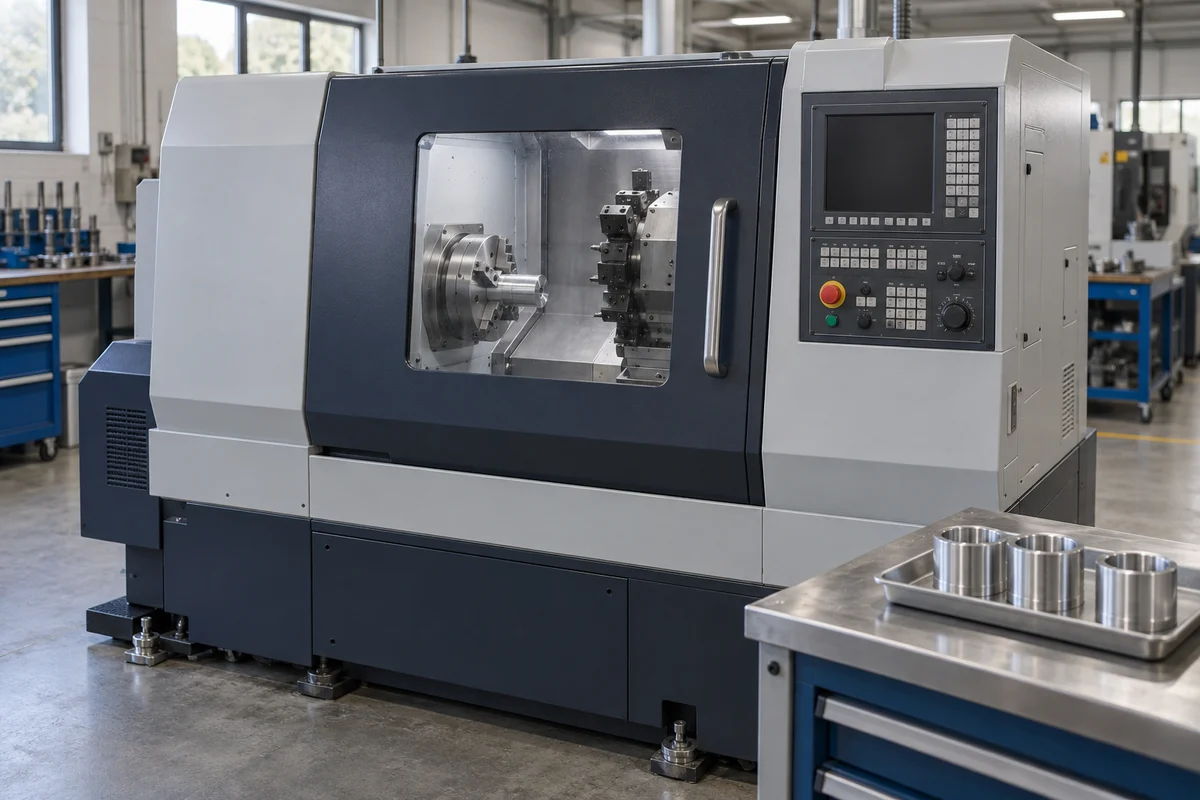
车削能力要落实到铝牌号、装夹和零件几何
六项结构及其连接,尾座按工件方案选配
下表帮助阅读车床的功能结构。备件采购还需具体型号、配置图和原厂料号;主轴总成、刀塔、夹具和冷却回路不能用一个材料名称概括。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 主轴 | 带动装夹后的工件旋转;转速、功率、扭矩和棒料通径应对应同一主轴配置。CLX350当前网页分别列出主轴与副主轴,不能互换其数据。[1] | 核对主轴总成、轴承与原厂备件号;用于制造的轴材、热处理及配合要求需单独的工程图。 |
| 刀塔 | 容纳并定位加工刀具。Lynx2100A公开卡列12刀位;刀位数本身不证明具备动力刀具、Y轴或同样的干涉空间。[2] | 材质、刀座接口和可装刀具按具体配置图核对,不把整个刀塔统称为铸铁件。 |
| 尾座(可选) | 用于需要尾端支撑的工件方案。是否配置、顶尖形式和可用行程应写入机床及装夹方案,不能把品类中的可选项当报价标配。 | 按所选尾座、顶尖及组件资料确认材质和接口,不能仅凭外形选择替换件。 |
| 冷却系统 | 向切削区供液,辅助冷却和润滑,并配合切屑处理。液种与浓度按机床和切削方案要求;Haas手册要求按推荐管理浓度。[4] | 液箱、泵、过滤和管路分别核对;没有证据证明整个系统均为不锈钢。 |
| 数控系统 | 按程序协调主轴、进给轴和机床动作。控制器型号、软件及所启用的轴和选件需列入交付配置;品牌名称不能说明全部功能。[1][2] | 控制器与电气组件用原厂型号及版本识别,不用“塑料/电子元件”替代维修和兼容资料。 |
| 卡盘 | 夹持并定位工件。Haas手册指出高速下夹紧力会下降;需同时核对卡盘额定转速、实际夹紧及工件是否变形。[4] | 核对卡爪、卡盘本体和驱动组件的型号与制造资料;不能据外观推定材料牌号。 |
十四项规格,对照零件与交付配置核实
CLX350与Lynx2100A是两个独立机型的规格示例。数值与各自型号、工作制和地区版本对应;精度、承重及液箱等项目还需实际交付资料。[1][2]
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 最大车削直径 | CLX350:最大工件直径320mm;Lynx2100A:最大车削直径350mm | 与床身回转空间、卡盘直径及夹持毛坯直径分别核对。确认刀具、卡爪和所需支撑后,再检查整个零件的可加工包络。[1][2] |
| 最大加工长度 | CLX350:最大工件长度530mm;Lynx2100A:最大车削长度330mm | 目录加工长度不等于Z轴行程。带卡盘、刀具及所选支撑的实际可加工长度还需对照配置图。[1][2] |
| 主轴转速 | CLX350:最高5000rpm;Lynx2100A:最高6000rpm | 公开页面支持最高值,本页不补造通用最低转速。实际工件还受卡盘、夹紧及切削方案限制。[1][2][4] |
| 刀位数量 | Lynx2100A:12刀位 | 取该型号独立公制规格卡,不将其英制栏误显示的inch作单位。动力刀、刀座和加工干涉需另看配置。[2] |
| 轴定位精度 | 待所选型号的测试报告与验收条件 | ISO230-2:2014公开范围涉及单个数控轴的直接定位测量。定位偏差与重复定位分别评定;合格限值及测试条件写入具体型号的验收约定。[5][7] |
| 主轴功率 | CLX350:16.5kW(40%DC);Lynx2100A:最大15kW | 前者保留工作制;后者网页未注明负载制,不自行写成连续额定。主轴功率也不等于整机配电容量。[1][2][4] |
| 快速移动速度(X/Z) | Lynx2100A:30/36m/min | 分别确认X、Z轴的快移。它描述轴移动规格,实际零件节拍还包含切削、换刀、装卸和控制等待。[2] |
| 重复定位精度 | 待型号、轴与测试报告 | 反复到达指定位置的表现与到达位置的偏差分别评定;询价需约定测试轴、位置、热状态及补偿状态,不用整机目录替零件公差验收。[5][6] |
| 最大工件重量 | 按机床、主轴、夹具与支撑方案确认 | CLX350页面可选接料器的3kg限制属于接料装置,不能填成机床承重;整机自重也不是工件负载。要求厂家给出拟用卡盘、工件重心及支撑条件下的限制。[1] |
| 数控系统与功能 | 交付控制器型号、软件版本、轴与选件清单 | 列清控制器型号、软件版本、启用轴及功能选项。Y轴、副主轴和自动化展示需落实到所报价的具体配置。[1][2] |
| 供电条件 | 以交付机床电气要求为准 | 确认当地电压、频率及安装配电要求。Haas安全手册要求供电满足机床要求,主轴功率不能直接用来决定整机进线和保护配置。[4] |
| 机床重量 | Lynx2100A:3100kg | 这是该型号公开整机质量,不是最大工件重量;搬入、基础与配置变化要核对交付图。官网声明地区规格可能不同。[2] |
| 工作环境与精度温度 | 型号运行条件、热状态和精度验收条件分列 | Haas在线车床安全手册列室内5–50°C,仅作该手册运行环境实例;ISO230-3:2020讨论热效应测试,二者均不证明全品类精度温度范围。[4][6] |
| 冷却系统容量 | 待实际液箱、回路与过滤配置 | 在配置清单中注明液箱容量、泵、过滤及回流方案,并索取对应图纸或手册。容量与液体维护是不同项目,维护按机床及切削方案推荐执行。[4] |
工件能放进去,还要确认刀具能完成所有轮廓
把成品轮廓、毛坯和夹持余量一起交给机床厂家。CLX350网页将最大工件直径、长度和棒料通径分列;其接料器的尺寸和重量限制则属于另一选配装置。仅用一个“最大直径”会漏掉实际进料、夹持与取件条件。[1]
下表按需要回答的问题区分尺寸。要求报价附对应型号和地区版本的配置图,再核查工件、夹具和刀具的空间关系;不同机型的数据不能互补成一张额定表。[1][2]
左右滑动查看完整表格 →
纯铝的黏刀与高硅铝的磨蚀,需要不同的刀具判断
Sandvik的材料说明将纯铝的黏性与高硅铝的磨蚀性分别讨论。询价写清铝牌号、供料状态、毛坯形式和要求表面,才能讨论刃口、刀具及切削条件;不能把“铝比较软”作为统一转速或冷却方案的依据。[3]
薄壁或要求同轴度的零件,装夹本身也是验收对象。Haas车床安全手册要求遵守卡盘转速限制,并提醒转速增加时夹紧力减小;液压夹紧压力还需适当,避免工件变形。试件应采用拟交付的卡爪和夹持方式,不能只交空主轴转速视频。[4]
将铝牌号、切屑情况、刀具和冷却管理一起记录。黏附、磨蚀或尺寸变化出现时,先对照材料与工况排查;过滤、清理和维护周期依据本机说明,不能只凭铝材名称决定冷却方式或报警阈值。[3][4]
轴测试、重复定位和零件合格,要分别出证据
ISO230-2:2014的公开范围是单个数控轴的定位测量,涵盖直线和回转轴,不适用于多个轴同时测试。它提供测试和评定方法,不能单凭标准号宣布某个±数值是所有车床的合格线,也不能把轴测试结果直接当作零件轮廓公差。[5][7]
ISO230-3:2020的公开摘要列出环境温度变化、主轴及轴运动等热效应测试。采购时把机床预热、环境、补偿状态与测试位置记入约定;运行环境允许温度不等于在整个温区内都达到同一精度。[5][6]
零件验收另用双方认可的图纸、公差、基准和测量方法。把轴报告与实际铝件试切记录一起评估,记录所用毛坯、刀具和装夹;这样才能追查不合格来自定位、热状态还是工件夹持,而不是重复抄一行“高精度”。
接机之前,把加工配置和维护资料一起对齐
报价与验收清单应能对应到实际交付:主轴与卡盘、刀塔及刀座、尾座是否配置、数控软件与轴选项、冷却和排屑回路,以及机床尺寸、质量和配电。Lynx官网注明规格可能随地区不同;同一系列名称不足以确定全部交付条件。[1][2]
维护检查先读本机要求。Haas手册要求检查防护窗状况,并按推荐管理冷却液;装夹、卡盘限制和安全防护均不能靠页面图片确认。发现尺寸持续漂移、夹持异常或防护损坏时,记录当时工况和报警,按机床规定处理,不自行套用本页未核实的振动或温度阈值。[4][6]
相关部件入口用于继续查阅产品资料。采购维修件时,应另用本机型号、原厂料号和配置确认接口与适配性;品类结构并不说明某企业制造全部部件。
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
关联部件
资料来源与适用范围
核对日期:2026-10-15。型号实例只适用于其公开配置,不合并地区差异,也不代表中国供货关系。标准引用限于官方公开摘要与适用范围;机床精度、零件公差和具体交付条件分别约定。
- DMG MORI:CLX350英国地区产品与规格页最大工件直径320mm、长度530mm、棒料65mm;主轴16.5kW与168Nm为40%DC、最高5000rpm;接料器3kg属于选配装置。地区行程差异未合并。
- DN Solutions:Lynx2100系列,Lynx2100A独立规格卡只取2100A独立公制卡:350×330mm、6英寸卡盘、6000rpm、最大15kW、X/Z快移30/36m/min、12刀位及3100kg;不混首屏其他型号,地区规格可能不同。
- Sandvik Coromant:Workpiece materials,ISO N铝材部分纯铝黏性、锐利刃口及高硅铝磨蚀性的区别;不据此推定统一切削参数。
- Haas:车床在线操作手册,Safety卡盘转速与夹紧、工件变形、安全窗和冷却液管理、供电及室内5–50°C运行环境;不移作全部车床的额定或精度保证。
- ISO230-2:2014官方目录与公开范围单个数控轴定位精度与重复定位的测试范围和版本;不提供所有机床通用的精度合格限值。
- ISO230-3:2020:机床热效应测试,官方摘要环境温度、旋转主轴和运动轴等热效应测试范围;不构成通用运行温度或零件公差。
- ISO230-2:2014:官方OBP公开Scope直接定位测量涵盖直线及回转轴,不适用于多个轴同时测试;与官方目录一并查阅。