DEMAC
山东济南(官网公开地址)
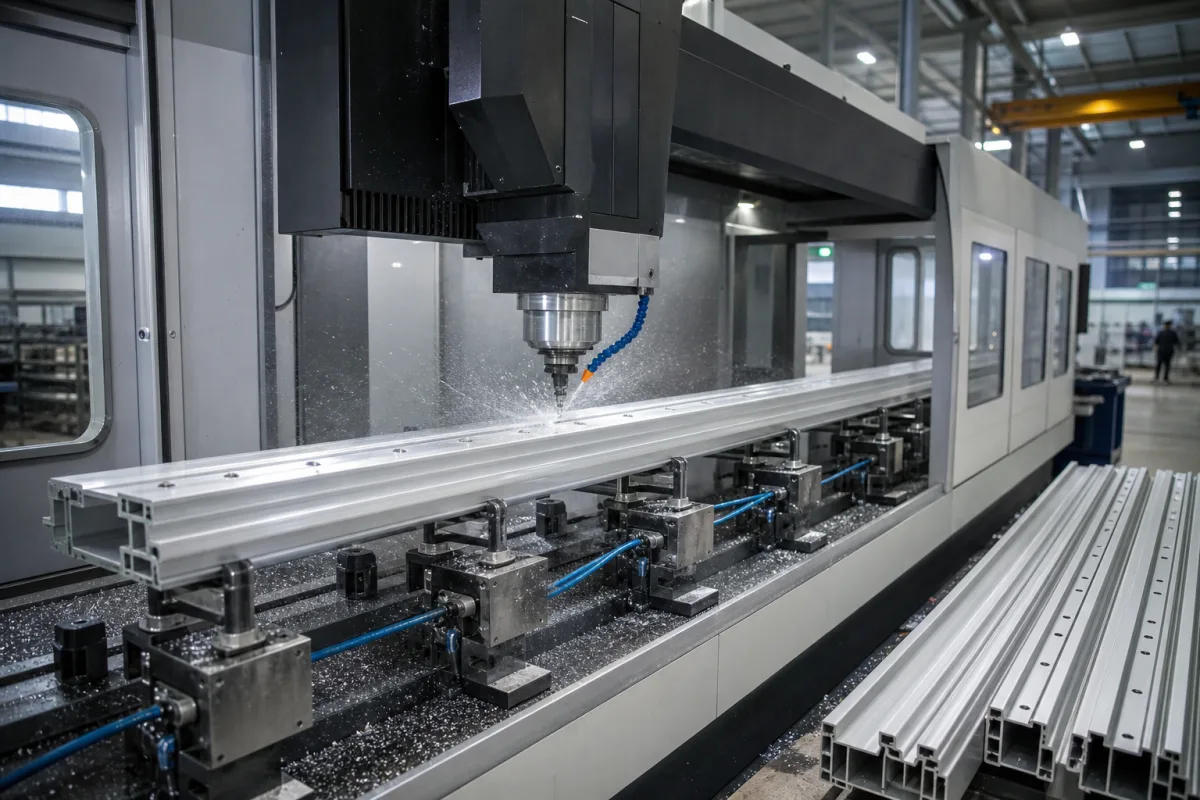
DEMAC官网SK系列列挤压铝型材孔槽、铣削及攻丝加工,提供三位置倾斜工作台和不同长度配置。官网About与Contact公开济南中国主体及机械制造业务;采购应按型材截面、加工面和装夹需求确认具体轴配置,倾斜分度不等于四轴联动,网页功率口径差异需以厂家型号清单厘清。
查看产品资料依据
- 官网产品分类
- DEMAC · SK系列铝型材数控铣削设备
- 资料核查日期
- 2026-10-02
铝型材数控铣床用于对挤压铝型材进行孔、槽、轮廓及端面等切削加工。长型材夹持、加工截面、可加工面与数控轴配置是主要选型条件;型材挤压设备、锯切设备和用于实心块料的通用加工中心属于不同采购范围。
DEMAC的SK系列具体页描述挤压铝型材钻孔、铣槽、异形孔及攻丝,工作台可在负90度、0度、正90度位置倾斜。3+1配置不自动表示四轴同时插补;行程、夹具空间与实际可加工截面分别确认。该页标题、型号表和说明段的6kW、12kW及4.0kW功率口径不一致,不在本页引用为已确认规格。原统一转速、行程、承重、精度、电源和机床重量区间撤下;不把定位精度当成品公差,不把BT与HSK接口或ISO测试方法写成所有设备已符合的认证。微量润滑、刀库、倾斜驱动与防护配置按具体型号清单确认。
铝型材数控铣床用于对挤压铝型材进行孔、槽、轮廓及端面等切削加工。长型材夹持、加工截面、可加工面与数控轴配置是主要选型条件;型材挤压设备、锯切设备和用于实心块料的通用加工中心属于不同采购范围。
技术参数与制造背景: 铝型材数控铣床
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 型材截面和长度图纸 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 合金及状态 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 待加工面和孔槽位置 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 夹具布置及避让 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 加工批量与节拍 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 数控轴与插补方式 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 工作台倾斜范围及驱动 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 主轴转速扭矩及额定功率 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 刀具接口与换刀配置 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 润滑排屑和气源 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 控制系统及文件格式 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 防护与安装条件 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 样件尺寸公差及检测方案 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 供货清单 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 数量和交期 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
山东济南(官网公开地址)
DEMAC官网SK系列列挤压铝型材孔槽、铣削及攻丝加工,提供三位置倾斜工作台和不同长度配置。官网About与Contact公开济南中国主体及机械制造业务;采购应按型材截面、加工面和装夹需求确认具体轴配置,倾斜分度不等于四轴联动,网页功率口径差异需以厂家型号清单厘清。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
型材截面和长度图纸、合金及状态、待加工面和孔槽位置、夹具布置及避让、加工批量与节拍、数控轴与插补方式、工作台倾斜范围及驱动、主轴转速扭矩及额定功率、刀具接口与换刀配置、润滑排屑和气源、控制系统及文件格式、防护与安装条件、样件尺寸公差及检测方案、供货清单、数量和交期。
DEMAC的SK系列具体页描述挤压铝型材钻孔、铣槽、异形孔及攻丝,工作台可在负90度、0度、正90度位置倾斜。3+1配置不自动表示四轴同时插补;行程、夹具空间与实际可加工截面分别确认。该页标题、型号表和说明段的6kW、12kW及4.0kW功率口径不一致,不在本页引用为已确认规格。原统一转速、行程、承重、精度、电源和机床重量区间撤下;不把定位精度当成品公差,不把BT与HSK接口或ISO测试方法写成所有设备已符合的认证。微量润滑、刀库、倾斜驱动与防护配置按具体型号清单确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。