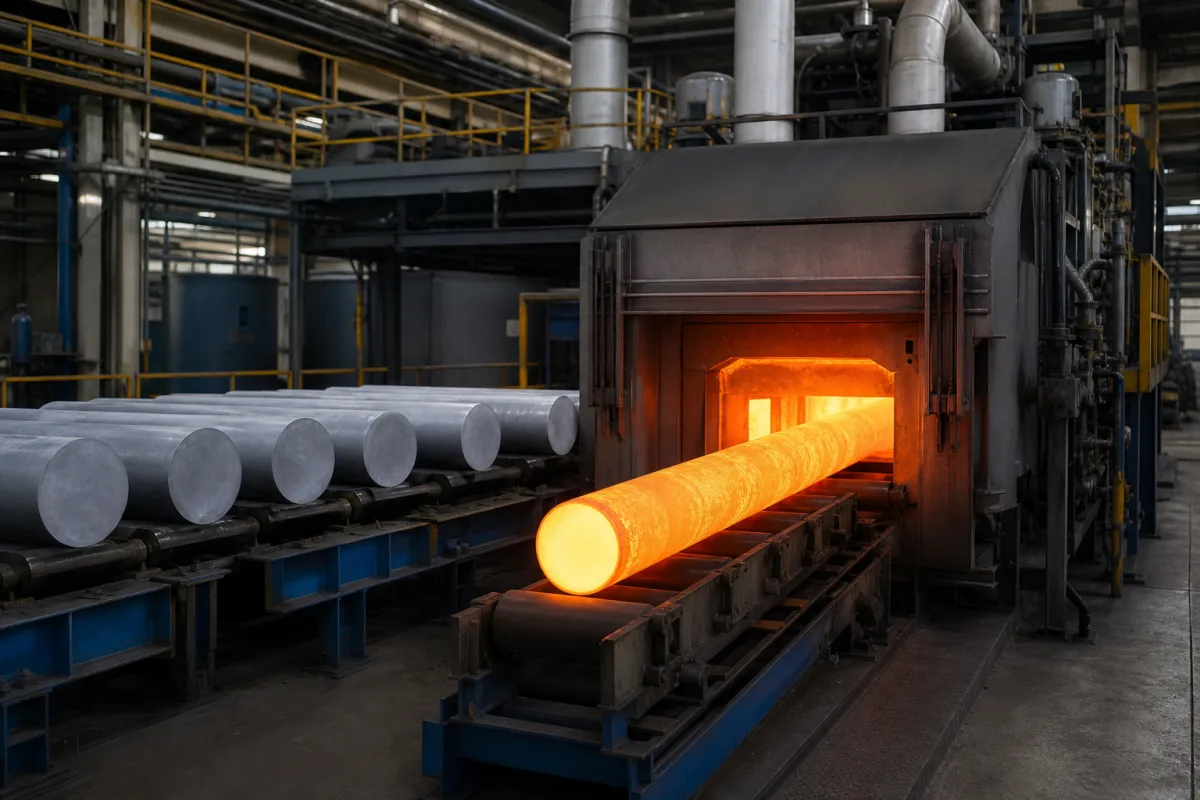
铝棒加热炉通过电加热元件或燃气燃烧器将热能传递给铝棒,主要依靠传导和辐射方式。温度控制系统(通常为PID控制器)调节加热过程,以保持棒材整体温度均匀。该加热炉设计确保棒材达到最佳挤压温度(通常为450–580°C),均匀性在±5°C以内。加热元件(Kanthal或镍铬合金)嵌入耐火保温材料中以提高效率。系统在0.1–0.3兆帕的控制压力下运行,以确保热量分布一致。加热过程经过监控和调整,以匹配挤压生产线的通过量,确保棒材均匀加热并准备好进行挤压。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 加热能力 | 500–3000 kg/h | Matches billet throughput for extrusion line |
| 铝棒直径 | 80–350 mm | Range of billet sizes accepted |
| 铝棒长度 | 300–1200 mm | Length of billets that can be loaded |
| 加热温度 | 450–580 °C | Optimal extrusion temperature range for aluminum |
| 温度均匀性 | ±5 °C | Ensures consistent billet properties |
| 加热功率 | 100–800 kW | Electrical power consumption |
| 电源电压 | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| 控制精度 | ±1 °C | PID temperature control |
| 保温材料 | 1260 °C | Ceramic fiber insulation gradeISO 1927 |
| 加热元件材料 | NiCr 80/20 | Resistance wire for high temperatureASTM B344 |
| 工作压力 | 0.1–0.3 MPa | Internal furnace pressure |
| 防护等级 | IP54–IP65 | Protection against dust and waterIEC 60529 |
| 设备重量 | 5–20 t | Depends on capacity and configuration |
| 外形尺寸(长×宽×高) | 6×2×2.5–12×3×3.5 m | Space required for installation |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 常压(在环境压力下运行,无需内部压力额定值) |
| flow rate: | 不适用(批处理,非连续流) |
| temperature: | 400-550°C(铝合金典型挤压范围) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
典型加热温度范围为450–580°C,如产品参数所示。该范围是铝挤压获得适当塑性的最佳温度。
该加热炉可容纳直径80–350毫米、长度300–1200毫米的铝棒。这些是参考范围,请与制造商确认您的具体棒材尺寸。
温度均匀性保持在±5°C以内,控制精度为±1°C(采用PID温度控制)。这些值确保挤压过程加热一致。
加热炉需三相电源380–480伏交流电(50/60赫兹),符合IEC 60038标准,加热功率为100–800千瓦。请与制造商确认您的安装所需的确切功率和电压。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。