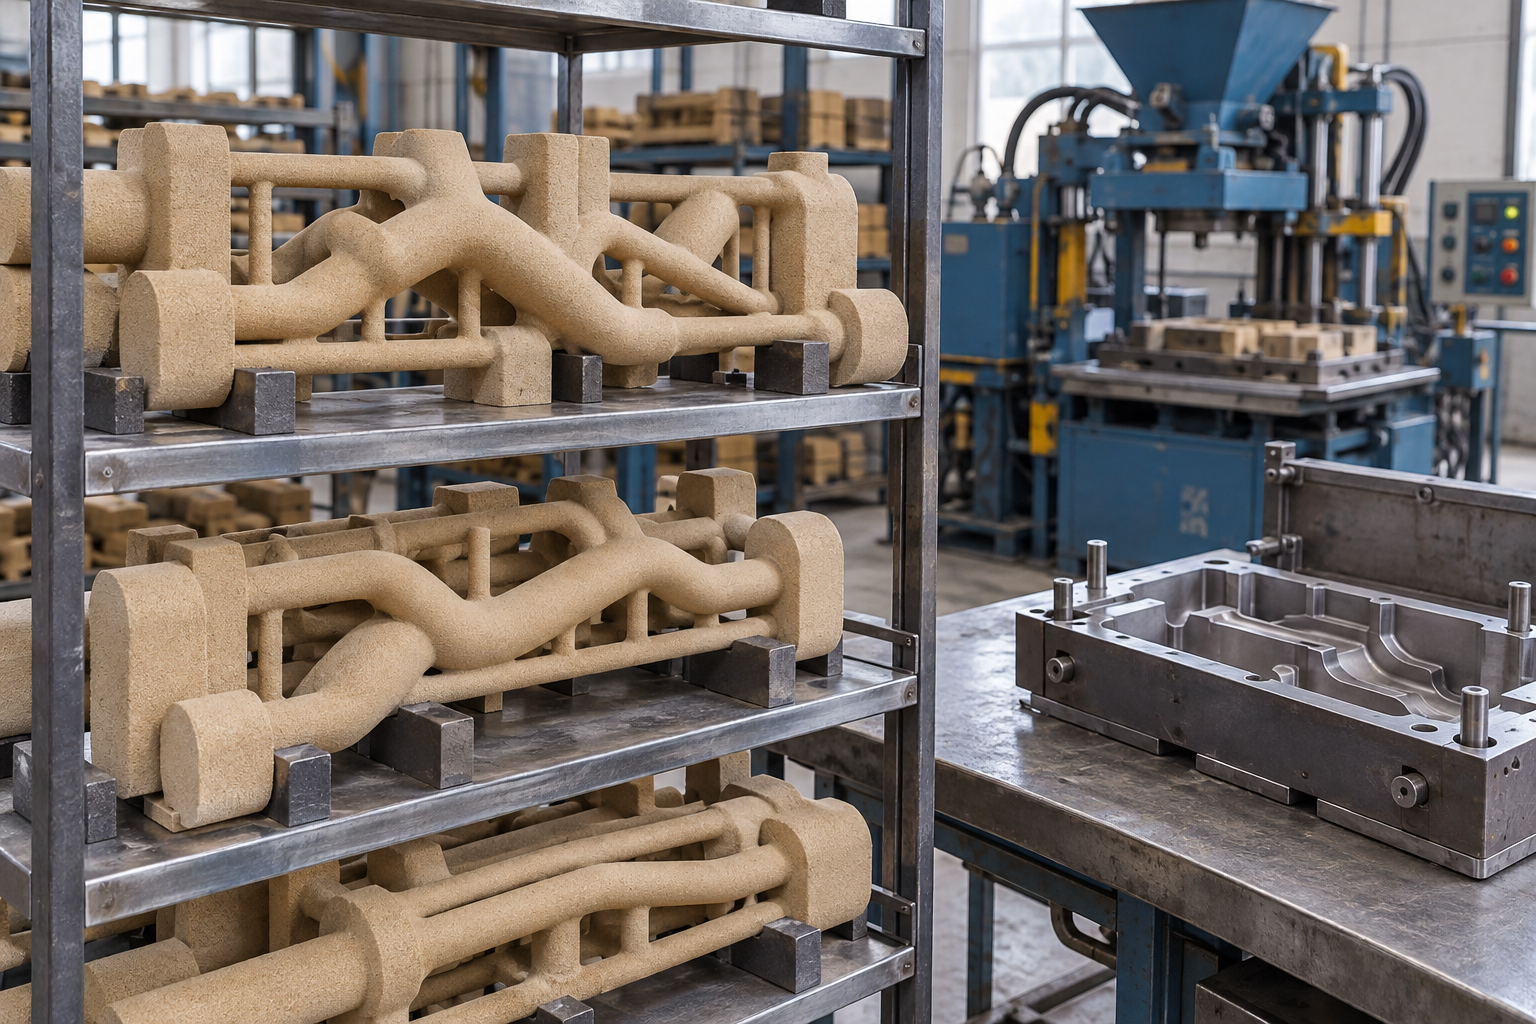
砂芯形成内部形状,芯盒是制造砂芯的工具
三项功能结构:芯砂、表面层与排气路径
功能结构参考,非带数量料号的制造BOM。涂层及专设排气结构按工艺选用,排气通道也可能是几何空间,不是每件砂芯都带独立管材或蜡件。芯头、组芯及清砂出口另需在产品与工装图中表示。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 型芯砂与黏结体系 | 形成承载内腔形状的砂体,强度、储存状态和热行为由砂与黏结体系共同决定。冷芯盒、有机自硬和热固化无机体系不能沿用同一固化条件。[1][2][3] | 基础砂、黏结剂及添加剂分别指定。HA例中冷芯盒采用相应树脂体系,Cordis采用硅酸盐溶液与Anorgit添加剂;这些具名方案不是所有砂芯的统一配方。[2][3] |
| 型芯耐火涂层(按工艺选用) | AFS说明涂层施于砂芯并干燥以改善铸件表面。选用与干燥还须和排气、金属及接触面条件配合,不把有涂层当作无气孔或无粘砂保证。[1][5] | 耐火填料、载液及黏结体系按所选涂料确认,不能一概指定石墨或陶瓷配方。HA说明其部分无机工艺可用不涂层砂芯,是否采用按实际铸件验证。[1][3] |
| 型芯排气孔与通道(按设计设置) | 让浇注阶段产生的气体有可达的排出路径。芯头出口和涂层覆盖范围一并核对;砂体透气检测不能代替对真实通道的检查。[1][4][5] | 通道可以是砂芯中的孔隙空间;ASK提到部分场合用陶瓷插入件连接通道。结构、连接和材料按图选择,不推定每件必须用蜡或可溶材料。[5] |
十一项参数要附对象、时间点与试验条件
砂芯尺寸、铸件尺寸、试样强度和实际储存后的完整性分别验收。没有样品状态、方法和使用时刻,仅一个数值难以用于比较供应方案。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 砂芯及芯包质量 | 单芯、组芯与搬运状态分别列 | ASK自己的冷芯盒供货范围列砂芯及芯包0.01–350kg。这是该服务范围例,不是全行业重量上下限;报价提供实际单芯/组芯质量及可支承的搬运方式。[7] |
| 砂芯尺寸与铸件内腔公差 | 分别在图纸与检验方案中表示 | ISO8062-3:2023公开范围是交付铸件的一般尺寸/几何公差及加工余量,不为所有砂芯建立一个固定±值。定位、组芯和金属工艺影响最终内腔,砂芯量测合格不能直接代替铸件验收。[1][8] |
| 接触面与铸件表面要求 | 区分砂芯表面和最终内腔 | AFS涂层定义及Simpson资料说明表面效果还与涂层、砂及透气性有关。应标明待检对象、区域和方法,不用单一Ra区间同时保证砂芯表面与铸件内壁。[1][4] |
| 抗弯及储存后强度 | 试样、龄期、湿度条件附记录 | ASK2023研究用弯曲试样比较无机黏结体系的储存变化;30°C/60%RH条件下,其六代方案24小时冷强度保留约82%。这是指定材料试验,实际砂芯厚薄、搬运及浇注要求还须验证。[6] |
| 透气性与检测对象 | 方法、试样、控气条件一并报 | Simpson说明控气体积/压力与通过时间的试验,并区分基础砂、砂芯和涂层检测附件。报告要有方法和结果定义;仅cm³/min读数不足以说明整件砂芯的排气表现。[4][5] |
| 含水与储存吸湿 | 测量方法、时刻及储存条件 | ASK2023例的600°C测湿是分析吸收水量的测试条件,其六代方案24小时约0.35%,不作为全部砂芯目标含水量或烘干温度。供货须约定使用时的水分/强度状态。[6] |
| 热稳定性与浇注条件 | 金属工艺与砂芯行为配合 | ASK2023讨论薄复杂几何与厚大几何所需不同热稳定性,并用650°C热作用后的试样评价落砂。试验温度不是所有砂芯最高使用温度;浇注工艺、变形及清砂共同验证。[6] |
| 固化、出芯与后续干燥 | 不同步骤分别规定 | HA冷芯盒不需加热芯盒,Cordis无机例靠热与排出水固化;AFS也区分热芯盒和自硬工艺。固化、出芯、涂后干燥和等待使用的时长不是同一个生产周期。[1][2][3][5] |
| 芯盒包络与射芯适配 | 图纸、射砂量、射口和排气 | ASK说明射芯机需与芯盒体积、射砂覆盖和排气配置适配。芯盒外形尺寸或机器可夹持并不证明薄壁/深腔已经填满,也不能由外形范围推定产量。[5][7] |
| 砂芯密度与充填状态 | 实际试样或零件及方法 | 检验指定对象和取样位置,并与射芯完整性记录对应。基础砂的松散/压实状态、黏结体系和零件形状不同,未由所选资料建立全品类统一密度区间。[4][5] |
| 溃散、落砂与残砂验收 | 热作用后及实际内腔验证 | ASK2023说明铸后湿度也会影响无机砂芯的落砂行为,采用热作用和机械冲击后的试样比较。零件仍需明确清砂出口、方法及残砂判据,不能以Good一个词判断复杂内腔可清洁。[1][6] |
冷芯盒与热固化无机砂芯,工装和水分控制不同
HA冷芯盒资料说明这类工艺不要求加热芯盒;其不同树脂方案另有性能边界。HA的Cordis无机例是硅酸盐溶液配Anorgit,水作为溶剂,在热芯盒中并可辅以热空气排水固化。不能把一种工艺的出芯或干燥条件直接交给另一种方案。[2][3]
AFS还将热芯盒定义为用受热金属芯盒制造树脂砂芯,自硬砂则在常态环境下硬化。采购可先约定目标内腔与金属工艺,再让制芯方给出黏结体系、工装、固化和后处理方案;本页不提供通用树脂配比或催化气体操作配方。[1]
左右滑动查看完整表格 →
| 对象 | 工艺资料说明 | 订单要匹配 |
|---|---|---|
| 冷芯盒例 | 无需加热芯盒 | 具体树脂/催化方式与射芯、通气 |
| Cordis无机例 | 热与排出溶剂水固化 | 热芯盒、空气及使用前水分状态 |
| 热芯盒 | 树脂体系配受热金属芯盒 | 工具、固化和出芯条件 |
| 自硬砂 | 按黏结体系在常态下硬化 | 工作时间、脱模与后续等待 |
30°C和60%相对湿度下的24小时结果,只适用于相应试样
ASK发表于2023年6月的研究在30°C、60%相对湿度、约18g/m³空气水分条件下,跟踪弯曲试样强度与600°C测试的含水变化。六代方案24小时冷强度保留约82%,含水约0.35%。这些结果说明需要记录储存条件和时间;不是承诺任何砂芯在任何仓库都能存24小时。[6]
同文还解释,吸湿可能使砂芯开裂、增加气体潜势,并影响铸后落砂。细薄复杂芯形与厚大芯形有不同热稳定性需求。验收应覆盖预计使用时刻,分别确认搬运强度、浇注状态及最终可清除性,而非只有刚出芯的测试。[6]
600°C在此是分析测湿条件,650°C用于另一组落砂试样热作用;都不是全品类生产烘箱的统一设定。未经材料与工艺方确认,不能把实验温度转成现场预热步骤。[6]
透气数值、排气通道和涂层状态一起检查
Simpson指出透气性受砂种、粒度分布及水分影响:增大可能带来渗透与粗糙表面,降低也可能增加气孔等缺陷。采购比较需使用可比试样与试验方法,而不是追求一个越大越好的数值。[4]
ASK的具体气孔问题答复将砂芯气体、涂后干燥、储存吸湿及实际通气分开检查。该答复提醒芯头的排气出口不被涂层封堵,部分情况可另设或连接排气孔;应由产品及工艺图确认位置,不在全部砂芯上机械加同一种通道。[5]
对于射芯不完整,ASK要求检查机器与芯盒的适配、射砂范围及射口/排气位置,并核对相应固化通气。加大机器能力或缩短周期都不能代替对深腔、薄部位的实际充填检查。[5]
验收从完整砂芯延伸到合模定位和清砂后的内腔
AFS区分芯盒工具、支承砂芯的芯头结构及由多芯组成的芯包。先对照芯与组芯图检查裂纹、缺角、定位面及组件配合,再依据产品图确认下芯位置和合模状态;工具重复使用与消耗性砂芯是不同的检查对象。[1][6]
砂芯外形合格只是一个环节。ISO8062-3:2023规定范围是交付铸件的尺寸与几何公差,且不适用于无标注尺寸的3D CAD模型。订单要明确内腔、位置和待加工部位的尺寸要求及检验依据,不能由砂芯公差推出整件铸件自动达标。[8]
AFS的落砂与清理术语涉及凝固后分离砂材;清砂后还需按约定方法确认内腔残砂及表面情况。ASK试样结果不代替真实内腔的可达性和清除验证,复杂芯包应提前规划清砂通路。[1][6]
把内腔图、储存时程和清砂判据一起交给制芯方
供货对象:单芯/组芯芯包/工装/连同铸件:[ ]
金属与铸造工艺、内腔及芯头定位图、版本:[ ]
砂与黏结体系、涂层区域、实际排气路径:[ ]
芯盒、射芯、固化、涂后干燥及出芯检查:[ ]
使用前储存温湿度、最长等待与运输支承:[ ]
强度/水分/透气试样方法、状态和取样时刻:[ ]
砂芯及铸件分别的尺寸、表面和位置验收:[ ]
落砂及清砂出口、残砂判据、样件试铸验证:[ ]
资料来源与适用范围
核对日期:2026-10-14。工艺与试样研究用于说明验收需要哪些条件。具名供货范围、材料试验和铸件公差各有对象,不当全部砂芯保证;实际图纸、材料方案与样件试铸分别确认。
- American Foundry Society:Metalcasting Terms实际读取core/corebox/coreprint/core assembly、涂层、排气、热芯盒、自硬和落砂/清理术语。词典说明对象,不提供统一产品参数。
- HA Group:Cold-Box工艺实际读取冷芯盒无需加热芯盒及具名树脂体系说明,性能宣传不当所有砂芯的保证。
- HA Group:Cordis无机黏结体系实际读取硅酸盐/添加剂、水溶剂、热芯盒及排水固化;不把其环境宣传当现场零排放或独立认证。
- Simpson:Permeability Testing Needs,2023-01-18实际读取透气性、砂/水分、缺陷联系及控气测试和不同附件对象。没有提供全品类透气合格数值。
- ASK the Expert:气孔与射芯不完整实际展开气孔与incomplete cores两题,读取涂后干燥、芯头出口、储存、通气及机器/芯盒适配。答复针对相应问题,不作为通用配方。
- ASK:Inorganic Binder Systems with High Moisture Stability,2023年6月实际下载单页跨页PDF(杂志20–21页)并查看三张图。指定试样/配方/温湿度的强度、600°C测湿及650°C热作用落砂试验分别读,不当全品类参数或预热操作。
- ASK Chemicals:冷芯盒砂芯供货范围实际读取0.01–350kg砂芯/芯包及原型/系列供货说明,仅为该服务例,不证明任何中国厂家同范围。
- ISO8062-3:2023官方目录与公开摘要实际读取第2版、交付铸件一般尺寸/几何公差及加工余量范围,以及不适用于无标注尺寸3D CAD的限制;未读付费表值,不列公差等级数表。