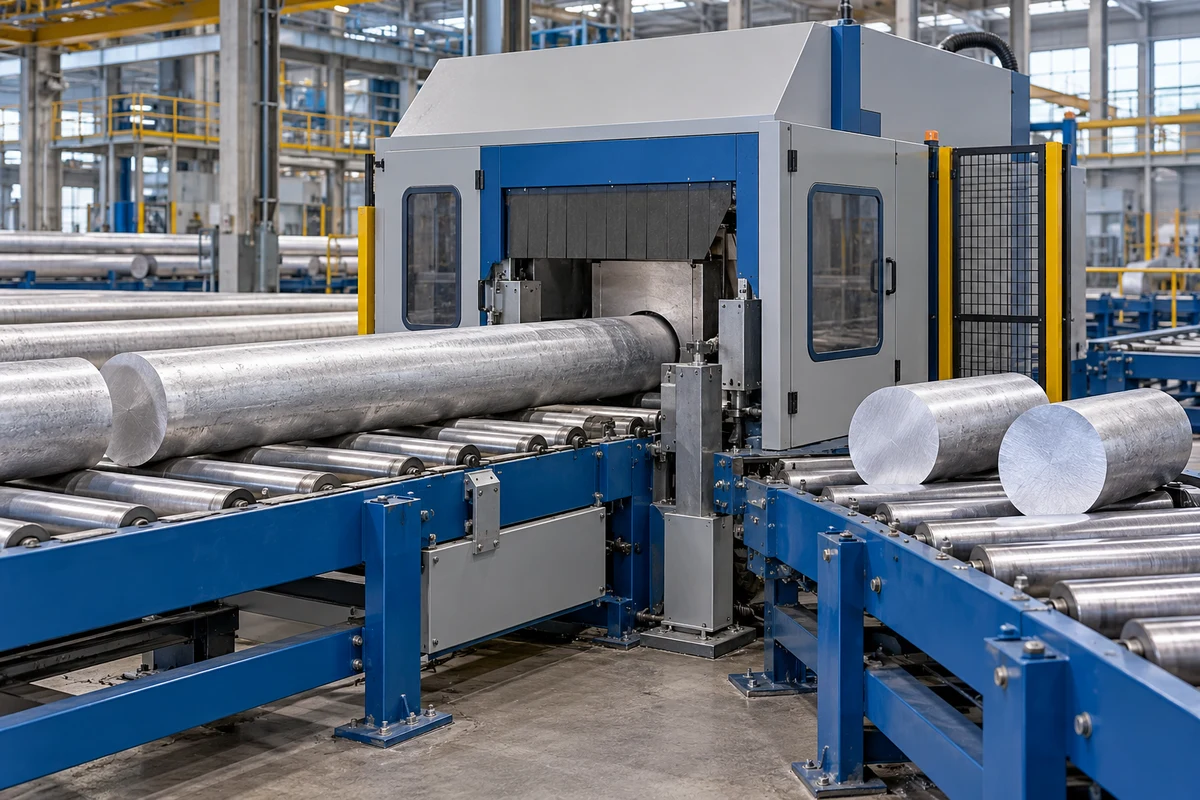
切断方式先与铸造节拍配合
锯切端与送料端一起定义
六项功能用于界定系统交付。在线飞锯的随动结构与离线锯的定尺送料各有对应机械及控制布置。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 锯切头与刀具 | 完成坯料分离,锯片、进给装置和驱动按合金及截面匹配。[2][3] | 采用高速钢或硬质合金刀齿时,分别注明刀体、刀齿与适用加工条件;具体刀具由锯机方案确定。 |
| 飞锯滑架 | 承载在线切割头并沿坯料方向同步运动,具有加速、切割和返回行程。[3] | 钢制承载结构、轨道及连接件按受力、动态和装配要求定义;离线工位的机架另按其运动布置配置。 |
| 夹持与支承单元 | 在切割处支承和约束坯料。Novelis所述构型使用滚动夹持,关注切割振动向铸模的传递。[3] | 夹具本体、滚轮及接触面分别按载荷、坯温和表面质量要求选材。 |
| 长度测量系统 | 提供坯料长度及运动信息,配合定尺触发和飞锯同步。[5] | 编码器、测量轮或光学装置按实际方案选择,外壳、支架和电子器件按现场环境配套。 |
| 锯片与滑架驱动 | 分别控制锯片转动、切入进给和滑架运动;液压、气动或电驱结构随系统方案确定。[3] | 电机、传动件及执行机构分列钢、铜、铝等实际材料和部件规格。 |
| 顺序控制与联机接口 | 协调测长、送料、夹持、切割和出料;采用PLC时定义与铸机及输送系统的信号和状态。[2][5] | 控制器、I/O、控制柜及连接电缆按电气清单交付,安全控制与一般顺序控制分别定义。 |
截面、定尺和节拍决定锯切任务
工艺输入与验收指标一并列清,数值示例只对应其原厂项目说明。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 坯料截面与合金 | SMS所述黄铜四流水平连铸项目的坯径为245–400 mm。[1] | 该范围对应项目铸坯及其飞锯配置;其它合金、圆棒或板坯应另给实际截面和状态。 |
| 定尺长度范围 | Hertwich于2023年公布的Century锯切线,短棒最长1.60 m、长棒最长6.10 m。[4] | 这是两种产出模式的最大长度,实际订单同时定义最短长度、料头料尾及分料安排。 |
| 切割进给与产出节拍 | 上述Century线公布最高225件短棒/小时或60件长棒/小时,对应7–12英寸直径铝棒。[4] | 每小时件数、铸造线速度和锯片切入速度是不同项目,节拍验收需说明直径、合金和定尺组合。 |
| 长度公差 | 在成品图中约定定尺偏差、测量方法和测量温度。 | 测长装置的测量能力、送料误差及切割过程共同进入成品长度评价。[5] |
| 切面垂直度 | 以坯料轴线及指定测量截面定义切面偏差。 | 锯片定位、坯料支承及夹持方式应与验收基准一致,按实际工件约定测量范围。 |
| 执行回路工作压力 | 按所配液压或气动执行机构的回路分别给出。 | 夹持、进给和辅助装置各有工作对象,采用电驱的轴则按对应电驱数据定义。[3] |
| 供电条件 | 列现场电压、频率、相数及控制电源要求。 | 锯片电机、伺服驱动、液压站和除屑附件的供电在配电清单中分列。 |
| 装机功率 | 按锯切、进给、随动及附属设备清单汇总。 | Hertwich描述按额定电流限制切割进给的控制方式;装机容量与实际切割负载分别评价。[2] |
| 坯料与环境温度 | 分别给出切割处坯温及现场环境温度。 | 冷却后离线锯与连铸线上飞锯的接触、润滑及防护条件应各自说明。[2][3] |
| 电气防护 | 按电机、传感器、控制柜和接口所处位置分别定义。 | 切屑、水汽及现场清洁条件进入选型,具体等级对应实际外壳和安装状态。 |
| 设备质量 | 分列锯机、滑架、输送段及料头处理等交付单元。 | 基础载荷和吊运使用各单元实际质量及运行受力条件。 |
| 占地与运动包络 | 布置图包含送料、锯切、滑架行程、出料及维修空间。 | 前后储料、料头和切屑处理会占用独立空间,应与主锯机一起安排。[1][2] |
同步切割还要处理对铸模的扰动
Novelis专利的滚动夹持和弹性支承旨在减少振动传向正在凝固的坯料及铸模。它描述的是特定发明构型;具体飞锯的夹持刚度、随动行程与加速过程应和实际铸机一起验证。[3]
Polytec的连铸测量说明把定尺和飞刀/飞锯速度同步并列。测量装置应对应坯料表面状态、速度及安装位置,联机时把测量失效、切割允许和出料完成等状态纳入控制接口。[5]
离线产量按合金、直径和定尺组合验收
Hertwich说明其系统可存储不同合金与直径的切割参数,并在换批时调整参数。比较锯切线时,应以代表性的长短棒组合计算完整循环,包含进料、夹持、切断和出料;公布的最高件数用于其特定项目范围。[2][4]
刀齿磨钝、偏磨、振动和驱动轴承异常可能影响切面与节拍。出现异常摩擦、变色或异响时,按设备文件受控停机排查刀具、进给、润滑及支承;清屑和进入运动区域前落实隔离与防护。
向厂家集中索取:合金与截面适用表、坯温和节拍条件、定尺/垂直度验收方法、同步及测长接口、支承夹持图、供电及执行回路数据、总图基础载荷、防护联锁和切屑料头处理文件。
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件
资料来源与适用范围
核对日期:2026-10-21。项目公告说明其当时设计与供货范围,专利用于说明结构原理;成品质量和节拍以本次合金、截面、温度及验收条件为依据。
- SMS group · Hailiang Metal Europe黄铜水平连铸项目四流黄铜坯直径245–400 mm及飞锯、出料辊道和分离装置的供货范围;项目公告。
- Hertwich · Sawing冷却后铝棒锯切、辊道接驳、批次及切割参数管理、按额定电流限制进给。
- Novelis · US7028750B2水平铸造与锯切专利说明书中随动滑架、切断分离、滚动夹持与隔振设计,用于特定构型解释。
- Hertwich · Century铝棒自动锯切线公告(2023年1月18日)7–12英寸直径、短棒/长棒最大长度及公布的最高小时件数;公告当时计划2024投用,本页不推定当前投产结果。
- Polytec · 连续铸造中的定尺切割连铸测长、速度测量和飞刀/飞锯同步的用途说明,未移用仪器精度为成品定尺保证。