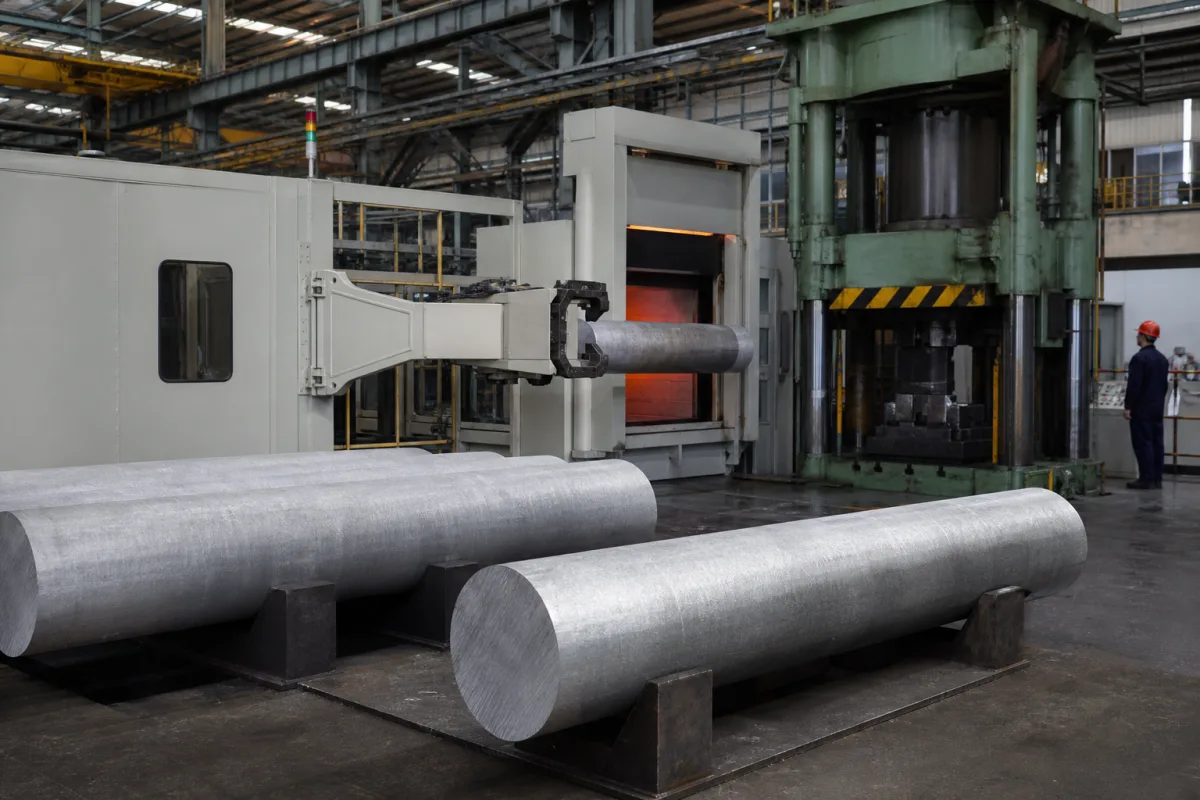
坯料是预成形的金属原料,通过施加力进行塑性变形,以获得最终的零件几何形状。在锻造中,坯料被加热到推荐温度范围(300–450°C),以提高延展性并降低流动应力。然后将其放入模具中,通过锤击、压制或冲压施加压缩力,使材料流动并填充模具型腔。均匀的微观结构和受控的晶粒尺寸(10–50微米)确保了一致的变形行为,最大限度地减少开裂,并在锻件中实现所需的力学性能。锻造后,零件可能进一步进行热处理或机加工以满足最终规格。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 直径 | 80–500 毫米 | 圆柱形坯料横截面直径 |
| 长度 | 500–3000 毫米 | 标准坯料加工长度 |
| 合金牌号 | AZ31B, AZ61A, ZK60A 牌号 | 标准合金牌号(例如:AZ31B、AZ80A)ASTM B107 |
| 屈服强度 | 200–280 兆帕 | 室温下的最小屈服强度ASTM B557 |
| 晶粒尺寸 | 10–50 微米 | 微观结构中的平均晶粒直径ASTM E112 |
| 密度 | 1.74–1.84 克/立方厘米 | 材料在20°C时的密度ASTM B557 |
| 抗拉强度 | 250–340 MPa | Depends on alloy and temperASTM B557 |
| 硬度 | 50–90 HB | Brinell hardnessASTM E10 |
| 锻造温度 | 300–450 °C | Optimal range for hot forging |
| 表面光洁度 | Ra 1.6–3.2 µm | Turned or peeled surfaceISO 1302 |
| 直线度 | ≤1.5 mm/m | Ensures uniform forgingISO 1101 |
| 超声波检测 | ASTM E2375 | Class A or B availableASTM E2375 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 最高100 MPa(典型锻造压力),取决于合金牌号和工艺 |
| other spec: | 坯料直径公差:±1.5%,长度公差:±2%,表面粗糙度:Ra ≤ 6.3 μm,晶粒尺寸:ASTM 5-8 |
| temperature: | 250-450°C(锻造范围),环境温度至350°C(储存/搬运) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
参考尺寸为直径80–500毫米,长度500–3000毫米。但具体尺寸取决于产品和应用。请务必与供应商确认。
常见牌号包括AZ31B、AZ61A和ZK60A,参考ASTM B107。牌号的适用性取决于锻造工艺和最终零件要求。
在室温下,屈服强度通常为200–280兆帕,抗拉强度250–340兆帕,硬度50–90 HB。这些是参考范围,随合金和回火状态而变化。
热锻的最佳温度范围为300–450°C。在此范围内加热可提高成形性并降低开裂风险。请遵循供应商的建议。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。