Chengdu Zhengxi Intelligent Equipment Group Co., Ltd.
Chengdu
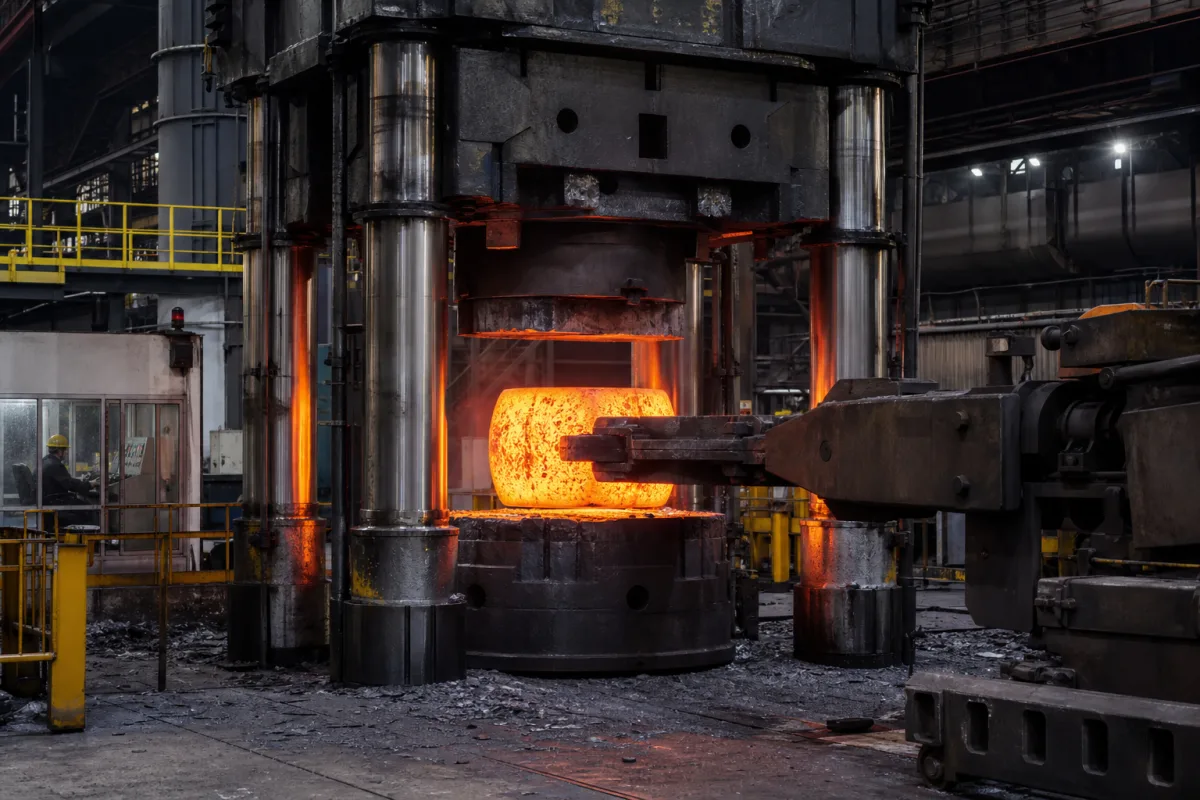
正西公开面向轴、环、盘类自由锻件的高速液压机,列四柱或分体框架、伺服控制及操作机等选项,企业页自述液压机制造和成都青白江生产基地。页面Yz12标题与Y214表头、正文与表内速度的对应关系仍待具体型号文件说明;主机、操作机、移台及工具按分项清单交付。
查看产品资料依据
- 官网产品分类
- 高速自由锻液压机
- 资料核查日期
- 2026-10-14
下表按功能解释压力机结构,制造数量和料号采用具体型号文件。四柱、分体框架、上压或下拉结构随方案选择,操作机、炉、工作台、换模及模具分别列入供货清单。[1][2][3]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 液压执行部件与滑块 | 将锻造载荷传至工具和坯料,分接近、压制与回程动作;正西表为各阶段分别列速度及行程。[1] | 缸体、活塞或柱塞、导向及密封按供货零件与受力设计选用,材料牌号、热处理、表面和密封条件分别对应零件文件。 |
| 液压动力与调节单元 | 提供并调节液压流量和压力。SMS具名项目采用18台泵,并有双泵共用一台电机的驱动布置,泵与电机分别按该项目配置计数。[3] | 油箱、泵、阀块、管路和密封分别采用相应部件材料及油液文件;额定压力、清洁与安全要求落实到系统设计、安装及维护条件。[4] |
| 机架与承载结构 | 支承执行与工作台系统并承受载荷;正西四柱或分体模块框架与有效开口、立柱间距及基础接口配套。[1] | 正西机身结构件采用Q355B钢板焊接并焊后整体退火,范围限该页面所述结构件;拉杆、缸及模具另按自身部件文件选材。[1] |
| 控制、测量与动作联锁 | 协调滑块、工作台和操作机。正西列伺服控制、机械锁止及液压支承,SMS项目列自动、半自动及手动道次控制,操作与安全功能各按适用条件设计。[1][3] | 控制柜、传感器、电气及液压控制件分别列型号接口;定位性能、安全功能与整机符合文件按实际配置提供。 |
| 模具、承模与换模装置 | 通过接触几何和道次塑造坯料;SMS具名项目配有移台、移模、模具库和自动换模,属于该项目供货范围。[3] | 工具按自由锻或模锻工艺选择几何、材料、热处理及温度适用条件,维修和寿命评价结合具体工具与运行工况。 |
先按工序区分力、运动和空间,再看各项数据对应的型号版本。正西页面标题Yz12与表头Y214、正文与表格速度口径存在差异,表内例值保留其原对象,最终配置由正式型号技术表确定。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 锻造力与不同工序的压制力 | kN/MN及对应的锻造工序 | 正西Y214系列表列公称力8–63MN,页面标题与该表的型号对应关系尚待说明。SMS案例按工序列90MN锻造与108MN镦粗,报价中质量t与力kN/MN分别注明。[1][3] |
| 快下、压制、回程与快锻节拍 | 速度所在阶段、载荷与循环条件 | 正西正文快移300mm/s、成形50–140mm/s;Y214-800T表列快下300、压制50、回程300mm/s,另列快锻40–60次/min。速度和节拍各对应动作阶段,正文与表格差异待型号版本文件说明。[1] |
| 开口高度与滑块行程 | 最大净空、行程、模具与坯料空间 | Y214-800T表列最大净空2500mm、滑块行程1200mm,分别用于评价工具/坯料包络与可用运动距离,实际装配还包括操作空间及供货型号条件。[1] |
| 工作台尺寸、移动行程与载荷 | 台面、立柱间距及台面移动分别 | Y214-800T表列移动台左右1500mm、前后3000mm、移动行程±1000mm;台面与立柱间距分别采用图示尺寸。正文将移动台列为选项,供货范围按清单落实。[1] |
| 电机、泵组与输入功率 | 电机配置、工况负荷与整机用电 | Y214表主电机440–3200kW逐列对应型号,额定功率与运行电耗分别记录。SMS案例双泵共电机限其驱动方案,泵数及电机数按实际配置列出。[1][3] |
| 液压系统工作压力 | MPa/bar、部位及测试条件 | 正西Y214表列最大液压工作压力25MPa,即250bar;液压压力与公称锻压力不是同一量。锻压力还与结构和有效作用面积有关。[1] |
| 控制模式与生产接口 | 道次、受力、位置和配套动作的控制 | 正西列伺服控制,操作机和快速锻造配置为选项;SMS案例的ForgeBase道次控制及两操作机同步限该项目。实际模式、记录、换模及外部联锁按生产任务配置。[1][3] |
| 机架材料与制造文件 | 部位、牌号、焊接与热处理范围 | 正西机身结构件为Q355B焊接钢板并焊后退火;牌号、标准版本、焊接热处理与检验文件对应实际部件。[1] |
| 设备质量与基础荷载 | 主机、液压站、工具及安装载荷分别 | 正西该表尚缺整机质量,主机、液压站和工具分别列质量。SMS项目的隔振基础说明安装还涉及静动载荷、支承及周边接口。[3] |
| 整机布局与安装空间 | 地上、地下、检修及配套设备的空间 | Y214-800T表列地上高度7000mm;地下基础、平面尺寸、液压站、操作机、料流和吊装检修空间另在总图布置。[1][3] |
| 电源及公用工程 | 整机供电、泵驱动及冷却系统文件 | 正西表列主电机功率,完整供电与冷却条件仍需由供货方案给出;现场容量和连接条件按实际电气及公用工程清单配置。 |
| 控制精度与锻件验收 | 测量对象、热状态、工序及检验方法 | 正西Y214表列Forging Control Accuracy±1mm,完整试验条件尚待说明。控制测量与锻件尺寸验收分别定义,后者结合材料、热状态、道次和成品图纸。[1] |
| 噪声指标与测试工况 | 声功率/声能或指定位置声压分别 | ISO3746:2010以包络面声压确定声功率或声能,2026年复审确认。设备噪声声明注明运行阶段、声学量、测点及环境,验收采用相应报告与约定值。[5] |
Schuler2022总览区分热锻液压MH与自由锻MHFT/MHFU系列,后者列8–150MN系列范围,锻锤另用kJ表示冲击能量。设备选择先从坯料材料、初始尺寸质量、目标形状和道次定义任务,再匹配相应工具及运动方式。[2]
SMS2019年Yasugi项目给出90MN锻造力、108MN镦粗力和最大30t起始钢锭,两台轨道操作机配合作业。这些是该具名项目的工序与配套条件,不代表任意90MN压力机都具备相同坯料加工能力。[3]
左右滑动查看完整表格 →
| 工艺任务 | 共同描述的条件 | 配套关注点 |
|---|---|---|
| 自由锻件与道次 | 坯料、工具、送进/转动、压下及工艺温度 | 工序力与操作机动作配合 |
| 模锻成形 | 模具、热状态、载荷及脱模/后续工序 | 工具和成形过程按具体任务配置 |
| 整条锻造线 | 加热、操作机、移台、换模、测量及上下料 | 主机和整线供货、产能及接口分别约定 |
正西页面标题Yz12 High-Speed Free Forging Hydraulic Press,参数表却列Y214-800T至Y214-6300T;正文成形速度50–140mm/s,而表内压制各列为50mm/s。当前资料的型号与速度差异尚待正式交付版本说明。[1]
型号数据表、总图和清单应共同标注版本,将各工序力、分阶段速度、净空、台面、操作机及快锻功能对应起来。液压25MPa与公称8MN等数据保留各自单位和对象,工艺任务按同一型号配置评价。[1]
正西将操作机、上下料、移台、侧移冲头、自动定心和伺服快速锻造列为选配。主机和配套各按合同列明能力、行程、接口及包含范围。[1]
SMS案例配置移台、移模、模具库与隔振基础,属于该项目的工艺和安装设计。布局同时考虑料流、工具、液压站、操作机、基础及检修吊装通道。[3]
ISO4413:2010公开范围覆盖机械液压系统及部件的一般规则和安全要求,并考虑安装、调试、维护、清洁和运行。油液、密封、泵阀、过滤及冷却采用实际部件和整机文件中的条件。[4]
油液污染、热管理、泄漏和异常运动沿取样、过滤、冷却、密封及控制链路检查。管路噪声或压力下降与运行状态共同分析,按原厂诊断程序定位和处置。
检修按设备文件验证压力隔离、可能储存的能量及滑块机械支承。正西公开的锁止机构和液压支承有各自动作条件,具体维护状态及联锁仍应落实到对应验证程序。[1][4]
将主机、工具与配套纳入同一技术协议,供方按实际型号版本回应工艺和交付要求。下列资料用于把选型计算、布置与验收连接起来。
左右滑动查看完整表格 →
| 资料项 | 使用方提供 | 向厂家索取 |
|---|---|---|
| 坯料与工艺道次 | 自由锻/模锻、材料牌号、初始尺寸质量、温度和目标锻件 | 道次、工具及操作方式建议,各工序力和受载速度及允许偏载条件 [1][2][3] |
| 型号及参数差异 | 拟购设备与工序性能需求 | 明确版本的型号技术表;解释Yz12/Y214对应关系及正文50–140mm/s与表压制50mm/s差异,分列快下/压制/回程及节拍条件 [1] |
| 空间与配套范围 | 模具坯料包络、料流与操作需求 | 净空/行程、台面/立柱距、配套能力与接口图,操作机、加热、移台、换模、测量和上下料分项清单 [1][3] |
| 材料、液压与控制 | 生产模式、记录和联锁需求 | 机架/工具材料和制造检验文件、液压及电气图、油液兼容/过滤冷却要求,控制及安全功能条件 [1][3][4] |
| 基础与公用工程 | 厂房、现场供电冷却及安装条件 | 主机附件质量、静动载荷及基础接口,总布局与地上/地下空间,检修吊装通道和公用工程清单 [1][3] |
| 维护与安全验证 | 现场检修条件及服务范围 | 隔离储能、滑块支承和联锁验证程序,取样/泄漏/异常运动诊断及部件维护文件 [1][4] |
| 试锻与交付验收 | 实际样件、热状态、目标公差和节拍要求 | 控制±1mm的测量方法及适用条件、锻件图纸检验、试锻记录和性能保证,运行阶段噪声报告与验收方法 [1][3][5] |
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-14。正西资料支持其公开自由锻系列和选配,型号与速度差异保留到正式版本确认。Schuler2022样本和SMS2019案例用于解释设备分类与项目边界;标准公开摘要支持其所述方法和范围,实际安全及验收采用相应设备文件。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
Chengdu
正西公开面向轴、环、盘类自由锻件的高速液压机,列四柱或分体框架、伺服控制及操作机等选项,企业页自述液压机制造和成都青白江生产基地。页面Yz12标题与Y214表头、正文与表内速度的对应关系仍待具体型号文件说明;主机、操作机、移台及工具按分项清单交付。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
25MPa等于250bar,表示液压压力;正西表的MN表示公称力,坯料t表示质量。选型分别采用相应工序和设备数据。[1]
快下、压制与回程分别有速度。Y214-800T表压制为50mm/s,正文50–140mm/s口径另待正式型号版本说明,工艺采用对应的受载条件。[1]
SMS2019 Yasugi项目以90MN表示锻造、108MN表示镦粗,分别对应工序和该项目配置。[3]
正西将操作机、移台及配套列为选项,合同按所需工艺逐项约定包含范围、能力与接口。[1][3]
±1mm是正西表列控制指标,完整试验条件尚待说明;锻件公差按材料、热状态、道次、工具及最终图纸通过试锻和尺寸检验评价。[1]
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。