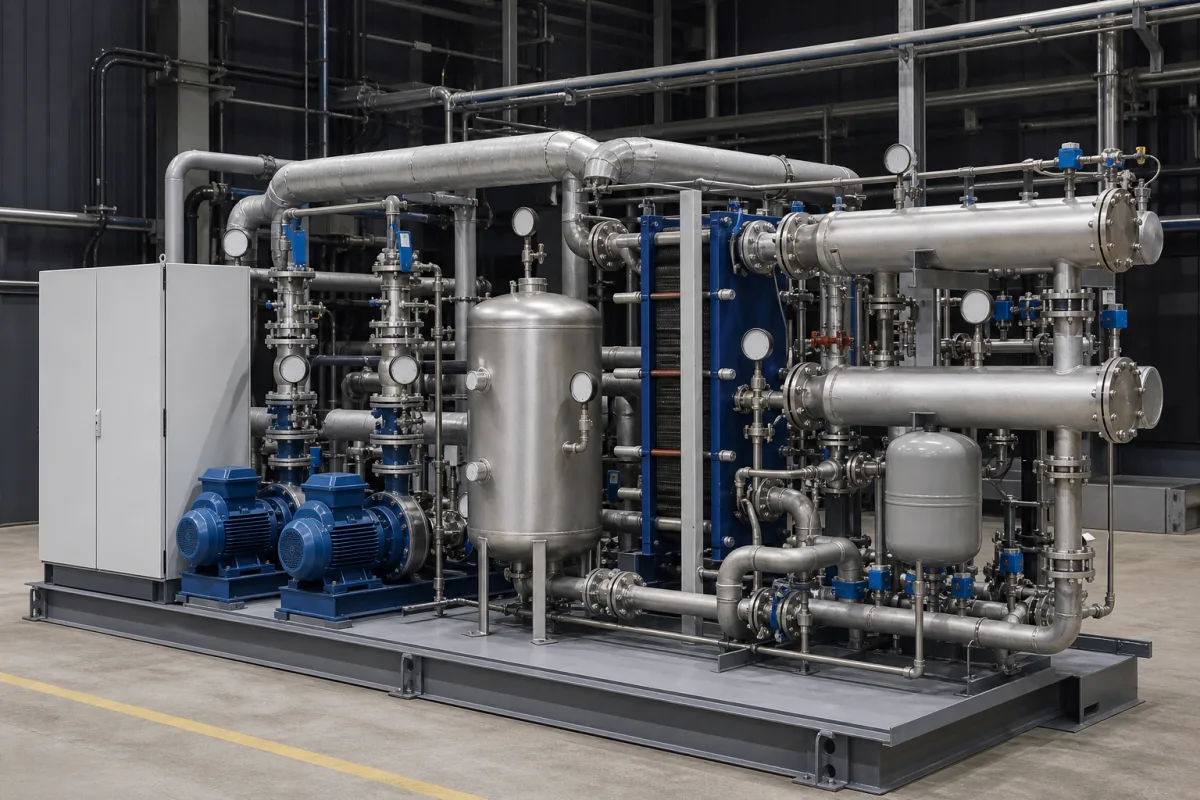
系统使用水冷铜模进行一次冷却,形成固体坯壳。然后,在二次冷却区,受控的水喷淋提取热量,使芯部逐步且均匀地凝固。冷却水的流量和温度受到调节,以保持均匀的冷却速率并防止缺陷。 具体控制顺序和接口行为取决于所选型号及其工艺集成方式。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 冷却能力 | 500–2000 kW | Depends on casting speed and section size |
| 水流量 | 100–400 m³/h | Required for heat extraction |
| 温度控制精度 | ±2 °C | Ensures uniform cooling |
| 冷却水入口温度 | 20–35 °C | Higher inlet reduces cooling efficiency |
| 冷却水出口温度 | 40–60 °C | Maximum outlet to prevent steam formation |
| 电源 | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| 功率消耗 | 15–45 kW | Includes pumps and control system |
| 防护等级 | IP54–IP65 | For electrical enclosuresIEC 60529 |
| 噪音水平 | ≤85 dB(A) | At 1 m distanceISO 3746 |
| 接触液体部件材质 | 304/316L | Stainless steel for corrosion resistanceASTM A240 |
| 重量 | 1500–3500 kg | Skid-mounted unit |
| 外形尺寸(长×宽×高) | 3000×1500×1800 mm | Typical skid footprint |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大25 bar(冷却剂回路),0.5-2 bar(熔融金属接触压力) |
| flow rate: | 50-500 L/min(冷却剂),可根据铸造速度调节 |
| temperature: | 1500°C 至 1800°C(熔融金属界面),-10°C 至 50°C(冷却剂侧) |
| slurry concentration: | 不适用 - 专为纯熔融金属设计,不适用于浆料 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
它通过提供一次和二次冷却来控制 molten metal 在连铸过程中的凝固,确保均匀的冷却速率并防止缺陷。
必须将冷却能力、水流量、工作压力、温度控制精度、入口/出口温度、电源、功耗、防护等级、噪声水平和尺寸与连铸机和工艺要求相匹配。
结晶器使用铜合金,管道和集管使用不锈钢,结构框架使用碳钢。湿部件为不锈钢 304/316L。
建议定期检查水质、喷嘴和温度传感器。监测压降、温度偏差和异常噪音,这些可能表明堵塞或磨损。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。