行业验证制造数据 · 2026

金属铸造模具型芯

基于 CNFX 目录中多个工厂资料的聚合洞察,金属铸造模具型芯 在 基础金属制造 行业中通常会围绕 核心长度 到 芯径 进行能力评估。

技术定义与核心装配

一个典型的 金属铸造模具型芯 通常集成 核心主体 与 排气通道。CNFX 上列出的制造商通常强调 工具钢 结构,以支持稳定的生产应用。

用于在金属铸造模具中形成内部空腔的可拆卸插入件

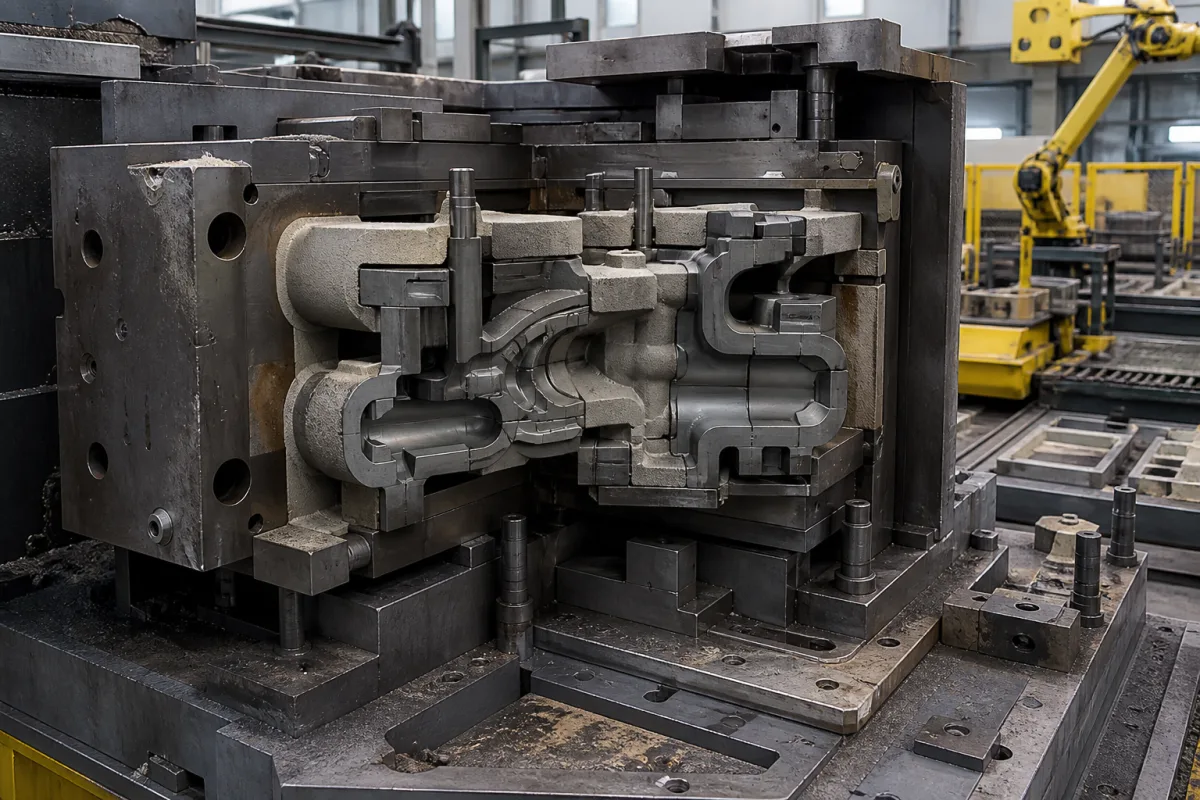
金属铸造模具型芯 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

金属铸造模具型芯是一种精密加工的金属部件,用作铸造模具中的可拆卸插入件,以在铸造金属产品中形成内部空腔、通道或复杂几何形状。这些型芯对于生产空心铸件、内部通道以及无法仅由主模具形成的复杂特征至关重要。它们按照精确规格制造,并在浇注熔融金属之前插入模具组件中。铸造凝固后,通过机械或化学方法移除型芯,在成品铸件中留下所需的内部特征。型芯必须承受浇注和凝固过程中熔融金属的压力和温度,并在不损坏铸件的情况下移除。典型材料包括工具钢、石墨、陶瓷复合材料和砂树脂混合物,每种材料的选择基于铸造工艺、所需表面光洁度和移除方法。选择型芯的关键参数包括:型芯长度(100–500毫米)、直径(20–150毫米)、表面光洁度(Ra 1.6–3.2,符合ISO 1302)、热膨胀系数(10–12 × 10^-6/°C,符合ISO 11359)、最高工作温度(300–600°C,超过600°C需陶瓷涂层)、硬度(45–55 HRC,符合ISO 6508)、密度(7.2–7.8 g/cm³,符合ISO 1183)、抗拉强度(500–800 MPa,符合ISO 6892)、重量(1–20千克)、透气性(100–200 cm³/min,符合ASTM D3574)以及溃散性(评级为良好至优异)。这些数值为参考范围,必须针对具体应用进行确认。请务必与法定制造商或供应商核实型号特定值和标准。

工作原理

型芯在浇注前插入模具组件中。它通过占据将成为空腔的空间来定义铸件的内部几何形状。在浇注过程中,型芯必须承受熔融金属的压力和温度,而不发生变形或失效。金属凝固后,通过机械方法(例如砂芯的落砂)或化学溶解(例如可溶型芯)移除型芯,留下所需的内部特征。型芯的材料和设计必须平衡强度、热稳定性和溃散性,以确保干净移除和铸件完整性。

技术参数

技术参数
参数典型区间选型说明与越界后果
核心长度100–500 毫米主要尺寸
芯径20–150 毫米横截面测量
表面粗糙度Ra 1.6–3.2 Ra表面粗糙度参数ISO 1302
热膨胀系数10–12 10^-6/°C随温度变化的膨胀率ISO 11359
最高工作温度300–600 °CDepends on core material; above 600°C requires ceramic coating
硬度45–55 HRCHigher hardness improves wear resistanceISO 6508
密度7.2–7.8 g/cm³Typical for steel coresISO 1183
抗拉强度500–800 MPaMinimum for core integrity during castingISO 6892
芯重量1–20 kgHeavier cores may require handling equipment
透气性100–200 cm³/minCritical for gas escape to prevent defectsASTM D3574
溃散性Good–ExcellentEase of core removal after casting

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

主要材料

工具钢 石墨 陶瓷复合材料 砂-树脂混合物

组件 / BOM

Components / BOM
  • 核心主体
    构成内部铸造几何形状
    材料: 工具钢
  • 排气通道
    铸造过程中允许气体逸出
    材料: 与主体相同

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

200-400°C下粘结剂不完全热解 气体析出导致铸件产生气孔和疏松 以2°C/分钟的升温速率控制热分解至600°C
573°C时石英砂相变(α→β石英) 0.45%的突然体积膨胀导致模具开裂 锆砂替代(ZrSiO₄稳定至1670°C)

工程推理

运行范围
范围
0-850°C,0-150 MPa压缩应力,0.1-10 μm表面粗糙度
失效边界
900°C温差下的热疲劳开裂,180 MPa下的压缩屈服,超出±0.05 mm公差的尺寸变形
热膨胀失配(H13钢α=12×10⁻⁶/K vs 铝α=23×10⁻⁶/K),0.2%应变幅下的循环塑性变形,700°C以上0.0001%/小时的蠕变变形
制造语境
金属铸造模具型芯 在 基础金属制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

casting core foundry core mold insert

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

工业生态与供应链结构

应用匹配与尺寸矩阵

运行限制
pressure:注射期间最高可达100 MPa(14,500 psi),具体取决于铸造工艺
flow rate:不适用 - 铸造过程中的静态部件
temperature:环境温度至1600°C(2912°F)(适用于黑色合金),有色金属温度较低
slurry concentration:不适用 - 与熔融金属一起使用,而非浆料
兼容性
铝合金锌合金铸铁
不适用:高腐蚀性熔融金属(例如,含特定熔剂的镁、活性合金)
选型所需数据
  • 型腔尺寸(长、宽、深)
  • 拔模角要求
  • 所需的型芯抽芯力/机构

可靠性与工程风险分析

失效模式与根因
热疲劳开裂
原因:铸造过程中反复的加热和冷却循环导致膨胀和收缩应力,从而在模具型芯材料中引发裂纹萌生和扩展。
金属渗透和焊合
原因:熔融金属渗入型芯表面的微观孔隙或裂纹,粘附在型芯材料上,导致尺寸不准确或在顶出时造成型芯断裂。
维护信号
  • 型芯表面出现可见裂纹或龟裂,尤其是在拐角或薄壁截面等高应力区域
  • 铸件上出现过多的飞边或毛刺,表明型芯磨损或尺寸退化
工程建议
  • 实施可控的预热和冷却规程,以最大限度地减少热冲击并降低型芯材料中的热应力梯度
  • 在型芯表面涂覆专用耐火涂层,以增强耐热性、减少金属渗透并改善脱模性能

合规与制造标准

参考标准
ISO 8062:2020(铸件尺寸和几何公差)ASTM A703/A703M-22(钢铸件,通用要求)DIN EN 1563:2018(铸造 - 球墨铸铁)
制造精度
  • 型芯头位置:±0.5mm
  • 表面粗糙度:Ra 3.2μm 最大值
质量检验
  • 三坐标测量机(CMM)尺寸验证
  • 表面缺陷和完整性的目视检查

生产 金属铸造模具型芯 的制造商

4 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

DAYUE Precision Technology Co., Ltd.
Dongguan · CN
还生产: Aerospace Components、CNC Machined Part、Aerospace Structural Components
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Mold Inserts”
查看来源页 ↗ dayuechn.com · 核验于 2026-09-10
FirstMold Manufacturing Limited
· CN
还生产: CNC Machined Part、Audio system、Injection Molding Machine 等 4 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Industrial mold inserts”
查看来源页 ↗ firstmold.com · 核验于 2026-08-29
PMP
Dongguan · CN
还生产: CNC Machined Part、Poppet/Valve
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Carbide Mold Inserts”
查看来源页 ↗ precisionmoldparts.com · 核验于 2026-09-04
PrecisionChina
Shenzhen · CN
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Optical Mold Insert”
查看来源页 ↗ precisionchina.com · 核验于 2026-09-04

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

合金化站

集成冶炼系统中用于通过受控添加合金元素对有色金属进行精确合金化的工位。

查看规格 ->
气氛控制系统

一种在热处理炉内调节并维持特定气体成分的系统,以实现所需的冶金性能。

查看规格 ->
气氛系统

一种在工业热处理炉内创建并维持受控气体环境的系统,以防止氧化、实现特定化学反应或获得所需材料性能。

查看规格 ->
自动定尺剪切机组

一种精密切割系统,在连续铸造和轧制生产线中自动测量并将有色金属带材或板材切割成指定长度。

查看规格 ->

常见问题

金属铸造模具型芯的主要功能是什么?

型芯是一种可拆卸插入件,用于在铸造金属零件中形成内部空腔、通道或复杂几何形状。它在浇注前放置在模具中,并在凝固后移除。

铸造型芯常用哪些材料?

常用材料包括工具钢、石墨、陶瓷复合材料和砂树脂混合物。选择取决于铸造工艺、所需表面光洁度和移除方法。

铸造后如何移除型芯?

移除方法各异:砂芯可通过落砂移除,可溶型芯可通过化学溶解,金属型芯可通过机械提取。方法取决于型芯材料和设计。

选择型芯时需要考虑哪些关键参数?

关键参数包括尺寸(长度、直径)、表面光洁度、热膨胀、最高工作温度、硬度、密度、抗拉强度、重量、透气性和溃散性。请务必与制造商核实您的具体应用。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 基础金属制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 金属铸造模具型芯

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 金属铸造模具型芯?

对比具备该产品与工艺能力的制造商资料。

上一个产品
金属出口
下一个产品
钢包升降与密封机构
获取报价咨询