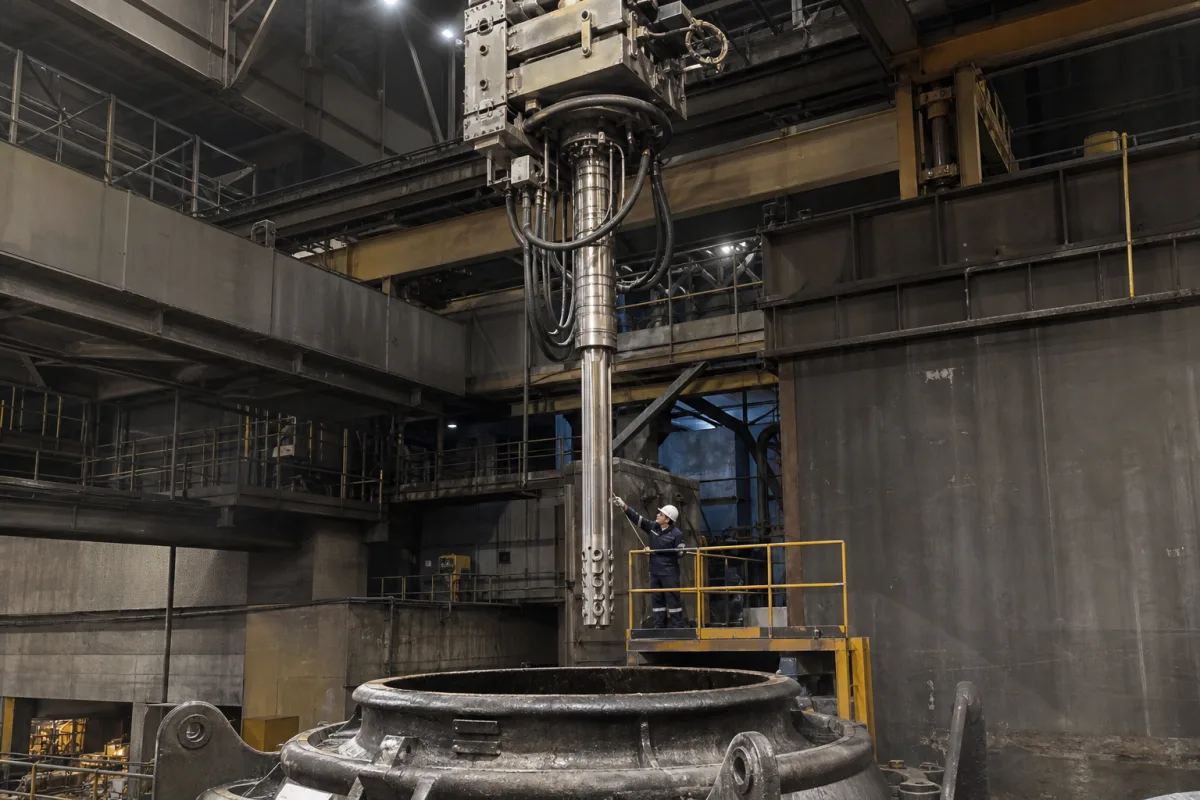
该系统通过将水冷氧枪下降到BOF转炉中操作。高压氧气(通常为8-12 bar)通过氧枪尖端的喷嘴强制喷出,产生超音速射流穿透熔池。这产生强烈湍流,促进快速氧化反应(脱碳)和高效热传递。氧枪的高度和氧气流量被精确控制以优化精炼过程。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定氧气流量 | 1000–5000 Nm³/h | Determines decarburization rate and refining time. |
| 氧枪长度 | 15–25 m | Must match furnace height and bath depth. |
| 氧枪直径 | 150–300 mm | Affects oxygen jet velocity and lance rigidity. |
| 冷却水流量 | 100–300 m³/h | Insufficient flow leads to lance overheating. |
| 冷却水压力 | 0.6–1.0 MPa | Must exceed oxygen pressure to prevent backflow. |
| 最高工作温度 | 1600–1700 °C | Lance tip must withstand molten steel temperature. |
| 氧枪材质 | 20G–25G 钢号 | High-temperature strength and oxidation resistance.GB 5310 |
| 喷嘴材质 | CuCrZr 合金 | Copper alloy for thermal conductivity.ASTM B187 |
| 重量 | 2–8 t | Affects hoist and support structure design. |
| 氧枪行程 | 10–20 m | Must cover full range from park to bath. |
| 氧气纯度 | 99.5–99.9 % | Lower purity reduces decarburization efficiency.ISO 20480 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 10-20 巴(操作压力范围) |
| flow rate: | 500-1200 标准立方米/分钟(氧气流量能力) |
| temperature: | 1500-1700°C(铁水熔池温度范围) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
额定氧气流量通常在1000–5000 Nm³/h范围内,但具体值取决于炉子容量和工艺要求。请务必与制造商核实您的具体型号。
氧枪尖端通常使用铜合金如CuCrZr(ASTM B187)以获得导热性,而氧枪主体通常使用碳钢(如GB 5310中的20G–25G)以获得结构强度。内部管道使用不锈钢。
冷却水压力必须超过氧气压力以防止回流并确保充分冷却。参考范围为0.6–1.0 MPa。压力不足可能导致氧枪过热和故障。
迹象包括氧气流量减少、冷却水温度升高、异常振动或氧枪尖端可见损坏。这些可能表明喷嘴磨损、变形或堵塞,需要检查和维修。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。