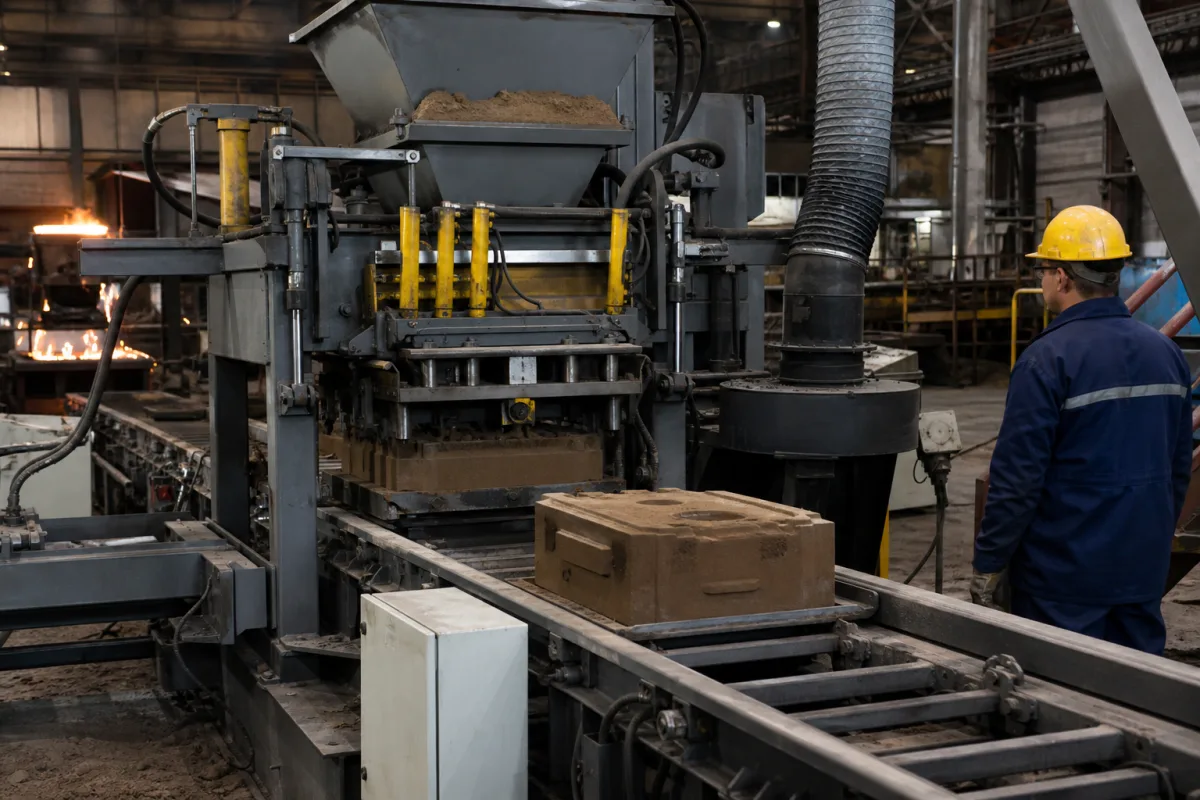
造型机形成砂型,造型线衔接下芯、合型与输送
产品作用
砂型造型机把型砂围绕模样填充、紧实,再通过起模等动作形成铸造所需的砂型。压实、震实、射砂或气流等属于不同成型机制;水平与垂直分型也有不同设备结构。造型机、制芯机和连接多个工序的造型线各有任务,设备供货范围随具体工艺划定。[1][2]
工作原理
巨能JN-FBO采用双面模板与上下砂箱:砂箱翻转90°,从顶部射砂后压实,再水平分型脱箱;下箱可自动滑出供下芯。其压实板进入砂箱的程度用于选择砂型厚度,泵控电液伺服按动作调节压力和流量。这是垂直射砂与水平分型的组合,射砂方向与分型方向分别描述。[3]
按紧实、工装、定位与控制识别五项结构
下表说明造型功能及方案选择,具体设备的数量、料号与材料由装配及工装文件定义。振动辅助随紧实方案选用;JN-FBO公开说明顶射与压实,Sinto FBO则把模样振动列为选项,各自按对应设备配置。[3][4]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 压实头/压实机构 | 把紧实力作用于型砂,配合模样及砂箱形成砂型。JN-FBO通过压实板进入量选择砂型厚度,压实动作与填砂工序配套。[3] | 压板、接触面及驱动连接分别采用相应零件材料与表面处理;选材同时考虑砂的磨蚀、工装接触和维护方式。 |
|---|
| 模样板/模板 | 安装模样并与上下型的成型位置配合,影响起模与型腔布置。JN-FBO采用双面模板,模板尺寸、模样有效区域与砂型外形分别定义。[3] | 板体、模样和定位固定件分别列材质、表面及修复要求;具体铸铁、钢或其他工装配置以所选模样方案为依据。 |
|---|
| 砂箱定位与夹紧机构 | 在填砂、紧实及相应移位动作中保持砂箱位置。JN-FBO使用上下砂箱完成成型和翻转,随后脱箱,机内砂箱与后续砂型输送分别配合。[3] | 砂箱、定位面、夹紧件与执行机构按各自图纸选材;接触磨损、对中和固定状态用于安排检查与备件。 |
|---|
| 振动辅助/振动台(按方案选用) | 在相应造型方案中利用振动辅助填充或紧实。震实设备、独立振动平台与模样振动选项各有结构,按所选紧实方式配置。[1][4] | 台面、支承、激振与隔振件分别对应所选总成;钢制结构及弹性隔振件的材料、承载和使用条件随设计确定。 |
|---|
| 控制面板与操作接口 | 用于动作操作、状态显示和参数选择;JN-FBO面板提供砂型厚度选择。工艺调节、安全互锁与设备间交接信号分别设计。[3] | 面板、柜体、电气元件与连接采用具体清单;防尘、散热、清洁和触达条件按安装环境及使用方式确定。 |
|---|
十二项规格分别对应机器、工装和砂型结果
巨能公开表的型号为JN-FB03与JN-FB04,以下具名值限对应表行。主机、操作电源、压缩空气、砂型和工装分别列项;公开页未给出的机器额定,用具体技术文件与试验条件说明。[3]
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 压实力与紧实方式 | 按压实机构的额定、作用区域与成型工艺定义 | JN-FBO说明顶射后压实,公开表未列kN额定。压实力、空气源压力和液压回路压力各有对象,砂型质量还与填充及型砂条件配套评价。[3] |
|---|
| 模样板与模样有效包络 | 分别列板外形、固定接口、模样高度和可用区域 | 双面模板的上下布置、起模方向与深腔填充共同影响工装适配。JN表列的是铸形尺寸,模样板能力采用对应工装图。[3] |
|---|
| 造型节拍与下芯时间 | JN-FB03最高115型/小时;JN-FB04最高95型/小时,均不含下芯时间 | 这是公开表的单机速度条件。下芯、换模、合型输送与停机等待分别进入项目周期,整线合格产出按实际工装及试生产记录评价。[3] |
|---|
| 砂型尺寸、砂箱与上下型高度 | 按所选型号的具体长宽组合、上下型高度和砂箱图确定 | JN表分列03与04的铸形长宽和上下箱高度,但尺寸区未明确单位,括号组合条件也未解释。04下箱表列180~200及括号130~250,与上箱不同;对应配置以正式图说明,砂型外形与砂箱净空间分别读取。[3] |
|---|
| 用电功率与供电配置 | JN页列AC380V、50Hz;操作电源AC220V/DC24V,未列主机kW | 主机、操作回路、附属设备和整线用电分别编列。伺服电机液压控制描述驱动方式,装机功率与运行耗电采用所购配置的电气及负载资料。[3] |
|---|
| 工作空气压力与耗气 | JN表空气压力0.5~0.55MPa;03耗气1.2Nm³/型,04为2.5Nm³/型 | 压力属于压缩空气;Nm³/型为逐型的标准体积耗气口径,气源配置还涉及实际循环与供气条件。表中括号另一压力单位有量纲疑点,液压压力及压实力另列。[3] |
|---|
| 砂型硬度与质量测量 | 给定检测仪表、标尺、测点及型砂条件 | JN公开页未列可采用的硬度保证值。硬度、紧实状态和透气性分别按约定方法记录,连同模样形状、填砂与压实设置评价砂型。 |
|---|
| 定位、合型与尺寸偏差 | 分别规定工装定位、上下型配合及铸件检验对象 | 模样板定位、合型错型与最终铸件尺寸属于不同测量对象。验收在选定模样、型砂、下芯及操作条件下记录,JN公开表未提供本行的统一误差额定。[3] |
|---|
| 噪声与测量工况 | 声明声学量、测点、运行阶段及负载条件 | JN公开资料未列本机噪声结果。声学验收采用对应设备和工况的测量记录,操作位置与人员实际暴露分别评价。 |
|---|
| 机器质量、基础与安装载荷 | 按主机、液压站、附件及运输清单分别列质量 | JN表117~201kg与195~325kg的标题是铸形重量,不能填作机器质量。基础与吊装采用完整供货状态的质量、支点及相关安装文件。[3] |
|---|
| 外形与动作空间 | 分别列工作、换模、翻转、滑出下芯和检修包络 | 设备长宽高之外,还要布置人员、工装搬运和上下游交接空间。JN公开表未列主机外形,现场布局采用对应配置的总图。[3] |
|---|
| 填砂方式与分型方向 | JN-FBO:翻转90°后顶射、压实,再水平分型脱箱 | 射砂方向、紧实机制和分型方向分别识别。震实、压实或其他填砂方式按对应设备选择,所用型砂与粘结体系由具体成型工艺确定。[1][3] |
|---|
把每小时造型数落实到下芯、供砂和输送的交接
JN-FB03的115型/小时与JN-FB04的95型/小时均排除下芯时间。比较产能时,先记录对应模样、砂型高度与下芯操作,再观察供砂、合型、转运和下游等待;实际循环按项目的生产组织验收。[3]
型砂准备设备向造型机供料,砂型输送设备连接后续工序,砂芯由相应制芯工序提供。发动机缸体、管件和齿轮箱壳体属于后续金属铸件用途,造型机在这条路线中承担砂型制作。[1]
设备选择同时考虑分型形式、工装换型、砂型大小和生产批量。DISA分别提供垂直与水平造型方案,其中垂直方案明确面向湿型砂;具体型砂和粘结体系按所选工艺配置,含水状态也随相应工艺控制。[2]
砂尘、磨损和液压异常要落到具体部位检查
压实或移位时出现异常声振、油液泄漏、砂箱定位变化或起模损伤,先按设备程序停止相应作业,记录动作阶段与砂型状态。检查对象包括液压连接和密封、模样与定位接触面、固定件及运动机构,故障原因由相应检查结果判断。
维护采用对应型号的油品、过滤、润滑、紧固和更换要求。进入压实、翻转或滑出机构区域前,由合格人员按方案隔离电气、气动和液压能源,释放储能并支撑可能下落的部件;急停不能替代检修隔离。[5]
造型与制芯中的砂尘和粘结体系涉及暴露风险。HSE FD5提出源头抽吸、控制设施检查及适当清洁维护;砂具有磨蚀性,抽尘和工艺设备都需按其维护要求保持有效,清理方式同时控制粉尘扩散。[6]
ISO23062:2022公开范围覆盖造型、制芯等设备的安全要求,电气危险另涉及IEC60204-1。翻转、压实、下芯、清理和换模等任务采用整机风险评估及相应防护文件,标准范围与具体设备的符合性证据分别使用。[1]
把模样、型砂和完整循环放进同一份交付资料单
工艺与工装:分型方案、模样板及有效包络、上下型和砂芯布置、型砂与粘结体系、砂型质量检验方法;JN表的尺寸单位、括号高度组合、04下箱高度及空气压力括号单位由供方书面说明。
设备与现场:确切型号、压实力与相应压力对象、供电及功率、供气条件和耗气基准、机器质量与基础、外形和翻转/滑出/换模空间,附电气、气液回路和上下游接口图。
试生产与维护:含下芯和换型的实际循环、供砂与输送等待、工装定位及合型测量、砂型缺陷检查和噪声测试条件;同时交付操作维护、能源隔离、安全互锁、抽尘接口、易损件及参数备份资料。
供货责任:机器、工装、砂处理、下芯和输送各项包含物,订单主体与制造厂资料、交付验收范围及所需符合性文件。JN产品页与企业介绍用于识别公开产品和业务,具体交付按订单约定。