DEMAC
山东济南(官网公开地址)
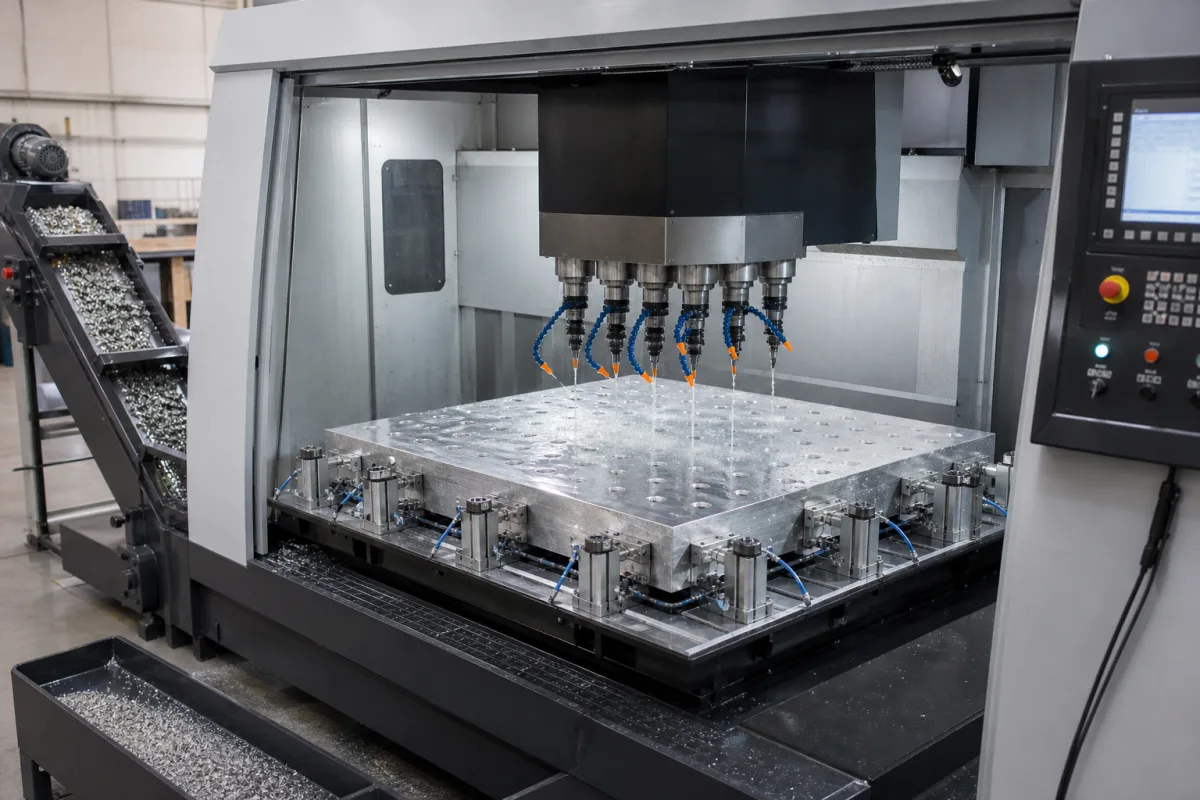
DEMAC官网发布SD-300,用于铝百叶、门窗及幕墙型材孔加工,表列自动单头,并说明数控送料与多钻头适配器。公司页自述机床制造,联系页公开中国济南地址;询价围绕具体孔图、型材支承装夹、送料及完整配置展开。
查看产品资料依据
- 官网产品分类
- SD-300铝型材数控送料钻孔机
- 资料核查日期
- 2026-10-14
表内为功能结构参考,刀库、润滑冷却和排屑装置随具体机型提供。部件数量、料号及材料牌号属于所订设备清单;钢制导轨、铝合金件、铸铁床身和陶瓷轴承等材料信息各对应自己的交付部位与图纸。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 数控系统与操作界面 | 执行送料或加工程序并协调运动。SD-300列CNC送料,SBZ122/75列五轴控制、eluCam面板程序输入及绝对编码器系统,按所需的程序流程选择相应配置。[1][2] | 电子元件、面板与柜体是分别交付的部件,塑料等外壳材料为结构参考。控制器和接口型号、电气件清单及使用环境随具体设备文件。 |
| 主轴与刀柄 | 驱动并夹持切削刀具,承担对应切削载荷。SBZ122/75配置为水冷7kW、S1主轴及HSK-F63接口;SD-300另将2840rpm列为Motor Speed,刀具转速还涉及其传动关系。[1][2] | 钢轴、轴承材料及刀柄材质按各部位分别描述;钢与陶瓷为材料类别参考,所引设备资料未列两机型统一的轴承组合或主轴钢号。 |
| 轴向导向与驱动 | 支承并引导受控运动。型材送料、加工头移动和夹具移位各按自己的轴及程序配置;SBZ122/75的加工单元定位速度用于其空程运动安排。[1][2] | 钢制导轨是部件材料参考,导轨副、滑块、传动件和防屑装置按零件型号配套。润滑方式与安装精度按相应部件及整机文件。 |
| 润滑、冷却与排屑系统 | 切削区润滑配合刀具工作,排屑装置收集或移走切屑。SBZ122/75分别列微量润滑、集屑盘及水冷主轴,主轴冷却另服务于主轴本体。[2] | 容器、管路和密封分别按介质相容性选择;塑料、不锈钢为部件材料类别参考。介质、浓度、清洁与防腐条件按实际回路及原厂维护文件。 |
| 刀库与自动换刀(按机型配置) | 自动刀库存放和交换刀具;SBZ122/75提供12刀位,注明不含刀具。SD-300单动力头及多钻头适配器则按同时加工的孔和适配方式配置,两种组织方式分别列入供货清单。[1][2] | 铝合金、钢为刀库及连接部件材料类别参考,刀套、刀柄和换刀机构的实际材料、接口与尺寸按具体料号及装配图。 |
SD-300取DEMAC现有型号表;SBZ122/75取原厂四页资料,文件未标修订年份。两套设备按各自配置读表,测试和供货文件统一收在下方清单。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 主轴转速与切削数据 | 刀具转速、传动与适用刀具分别确认 | DEMAC SD-300表列Motor Speed2840rpm,描述电机;刀具实际转速按传动与主轴文件。钻削切速和进给结合刀具直径、孔深、合金及排屑条件,通过刀具建议与试切选取。[1][4] |
| 孔径、孔深与刀具能力 | 孔图、加工面、刀具与材料条件 | SD-300原表Router bit diameter为3–7mm,属于该刀具项目。孔径、孔深和孔形以工件图及适用刀具组合评价;SBZ122/75的钻孔、攻丝能力也随其刀具和加工配置。[1][2] |
| 轴定位与重复定位精度 | 测试对象、行程及约定的评定方法 | ISO230-2:2014公开范围为直接测量机床各数控轴的定位精度及重复性,覆盖直线轴与回转轴;第4版2025年确认,另列2016修订件。工件孔径、孔位和螺纹按零件图的另一组项目验收。[3] |
| 工件空间与装夹范围 | 截面、长度、加工面与刀具避让 | SD-300的Dimension1100×700×1600mm是整机外形。SBZ122/75第3–4页分别画上方、上方/后方及前后加工的截面包络;工件空间结合加工面、刀长、夹具位置与避让阅读。[1][2] |
| 主轴功率与额定方式 | 连续工况、转速扭矩及整机负荷分别 | SBZ122/75明确为水冷7kW、S1主轴。SD-300将1.1kW标为Power,其额定对象尚缺进一步说明;主轴转速扭矩、连续工况和整机输入负荷分别按对应配置文件列值。[1][2] |
| 主轴、动力头与同时加工数 | 独立主轴、适配钻头和刀位分别 | SD-300型号表列Automatic 1 Head,正文说明可用多钻头适配器;SBZ122/75列12位自动换刀。动力头数、单头可带钻头数、可同时加工的孔及刀位数分别描述配置。[1][2] |
| 快移、送料与加工节拍 | 空程移动、工件步距与切削进给分别 | SBZ122/75加工单元定位最高120m/min;SD-300的Max. auto feeding200mm为送料项目,原页另说明长型材加工。孔间移动、切削进给、上下料、装夹及换刀共同组成实际工件节拍。[1][2] |
| 刀柄与主轴接口 | 具体接口、夹持及刀具尺寸 | SBZ122/75列HSK-F63,配套刀柄、夹头、刀具长度及换刀空间按其接口和所选加工方向落实。SD-300的适配钻头与其他机型接口各采用自己的订货及装配文件。[1][2] |
| 控制系统与程序输入 | 控制器型号、轴功能、软件及接口 | SBZ122/75列五轴控制及eluCam操作面板程序输入,条码扫描器属于选项;SD-300明确数控送料。实际程序输入、文件格式、轴功能和选项许可按所交付软件与控制器版本。[1][2] |
| 机床质量与安装条件 | 具体机型质量、安装图与搬运要求 | 机床及附件的质量、安装图、地面或基础承载与搬运要求分别用于运输和安装准备。所引两份设备资料未给可用于此页的整机质量数值,具体文件见下方交付清单。 |
| 现场供电 | 电压、频率、相数与整机用电清单 | SD-300表列380V、50Hz,未写明电源相数。现场供电按完整设备的电气安装文件,分别列相数、频率、总负荷和保护要求,并计入所订附属装置。[1] |
| 压缩空气与夹紧条件 | 用途、压力、流量与失压状态 | SBZ122/75标准列四套水平气动夹具,可配置至八套。压缩空气按夹紧、换刀或排屑等实际用途列压力、流量及失压动作,所引资料未提供通用气压额定。[2] |
| 切削润滑、冷却与排屑 | 微量润滑/乳化液、供液方式与维护 | SBZ122/75采用微量润滑,主轴水冷与集屑盘分别列为装置。Sandvik对铝合金提示毛刺、排屑和粘附,涂层、基体和供液方式结合具体刀具及材料试验。[2][4] |
SD-300以数控送料加工型材孔,官网200mm标为Max. auto feeding。长料总长、最小夹持长度、单次送料、累计定位和支承是不同的工件条件,将它们放进孔图与装夹方案,才能安排连续孔加工。[1]
SBZ122/75采用固定型材、移动加工单元的方案。原厂第3–4页按加工方向和刀具布置画不同包络,自动夹具识别与定位属于该机型功能;型材长度、截面、孔所在的面、刀具伸出、夹持禁区和翻面方式共同决定可加工范围。[2]
左右滑动查看完整表格 →
| 工件条件 | 装夹和运动安排 | 试切测量点 |
|---|---|---|
| 长型材连续孔 | 送料起点、单次步距、长料支承及累计定位 | 首孔、相邻孔距及跨长度孔位 |
| 多面或端面孔 | 刀具可达方向、伸出、夹具避让及翻面基准 | 不同加工面上孔的位置关系 |
| 薄壁或易变形截面 | 支承位置、夹持接触区与夹紧方案 | 夹持中和松夹交付状态下的孔及截面 |
Sandvik铝合金钻孔指南将毛刺、排屑困难和粘附引起的刀具寿命问题分列,提出低进给、高切削速度的方向性建议;涂层通过试验选择,部分基体条件下可采用无涂层刀具。具体切削数值随刀径、孔深、合金状态、夹持和机床能力试切确定。[4]
指南铝合金段提到乳化液或雾化冷却;相邻钛及耐热合金段另列最高70bar。这一压力不能移作铝材钻孔机的通用供液设定,实际回路按刀具、机型和工艺文件匹配。[4]
SBZ122/75分别配置主轴水冷、微量润滑和集屑盘,对应主轴散热、切削区润滑和切屑收集。DEMAC网页的中心出液泛述未落实为SD-300的明确供货配置;具体选项列入完整订货清单。[1][2]
ISO230-2:2014公开范围规定数控轴直接测量的定位精度和重复性评定,可用于验收、比较、周期验证及补偿。测试以各轴的重复测量为基础;报告中的测试对象、行程、热状态、补偿与测量条件随约定方法记录。[3]
轴定位报告不等于成品孔合格证明。实际试切同时涉及刀具、型材合金及状态、装夹变形、加工基准和测量方法;孔径、深度、孔距、位置关系、螺纹及毛刺按零件图验收,需要松夹交付的零件以最终交付状态评价。
节拍以对应程序和样件实测,包含上下料、定位、夹具移动、换刀和切削。将轴测试、工件质量和样件节拍分成三项,报价与验收便能使用相同对象。[1][2]
毛刺增加、粘屑、孔边粗糙或尺寸变化,结合刀具磨损与断裂、进给、切削力、热量、润滑和排屑分析。Sandvik指出铝合金的粘附与排屑会影响刀具寿命;主轴异常啸叫、研磨声和铝屑堆积是检查线索,诊断还涉及润滑、污染、对中及相应部件状态。[4]
孔位变化还可联系热漂移、反向间隙、补偿状态、导向磨损与测量系统排查,按约定测试计划找到根因后再放行。冷却液维护不当可能引起刀柄接口或回路腐蚀、沉积和磨损,介质及浓度、清洁、防腐和维护周期随原厂文件。
运行和维护同时防范旋转刀具、型材送料及移动夹具造成的意外接触,清屑、清理或检修按机器授权流程停机,由合格人员隔离相关供电、气源及储能并防止意外运动。防护罩、安全功能、报警处置、导向/夹持清洁、刀柄接触面与主轴冷却一并列入交付维护文件,恢复运行前完成规定检查。[2]
工件和孔图:[ ];列合金状态、截面、总长/最小件长、批量、各加工面、孔径孔深、孔距、基准、螺纹、毛刺及松夹状态要求。
运动及夹持图:[ ];写送料或固定工件方案、单次步距和累计定位、长料支承、夹持禁区、刀具可达方向、翻面基准及夹具失压状态。
完整机型与切削配置:[ ];列独立主轴/动力头、多钻头适配器/刀库、同时孔数和孔距调整、接口、刀长及转速扭矩;提供SD-300的传动和1.1kW额定对象说明。
程序与选项:[ ];写文件格式、软件版本/许可、条码、夹具识别和自动化,逐项注明标配/选配、刀具刀柄是否随供。
现场安装及辅助装置:[ ];列整机与附件质量、安装/搬运图、电源相数与总负荷、分用途气压/流量、主轴冷却/切削润滑/排屑回路及抽排条件。
验收样件和记录:[ ];分别约定轴测试方法、行程/热态/补偿、工件图纸测量与毛刺标准、试切用刀和夹具、实测节拍及是否独立验证。
部件与维护文件:[ ];列材料和零件清单、报警与停机隔离/恢复流程、介质和清洁防腐要求、安全及适用市场文件、培训、备件、数量和交期。
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-14。DEMAC资料说明SD-300公开供货,elumatec原厂文件说明另一种型材加工中心。ISO采用官方公开版本和测试范围,付费全文未读;Sandvik指南用于理解铝合金的刀具与排屑问题,具体切削参数仍随设备和样件验证。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
山东济南(官网公开地址)
DEMAC官网发布SD-300,用于铝百叶、门窗及幕墙型材孔加工,表列自动单头,并说明数控送料与多钻头适配器。公司页自述机床制造,联系页公开中国济南地址;询价围绕具体孔图、型材支承装夹、送料及完整配置展开。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
原厂技术表标为Motor Speed,即电机转速。刀具实际转速按主轴及传动文件确定,具体切削数据结合刀具、铝合金和试切选取。[1][4]
SD-300将该项目标为Max. auto feeding,正文另说明长型材加工。方案中分别列工件总长、单次送料、夹持与支承、首孔基准和累计孔位要求。[1]
12刀位用于存放和自动更换刀具,原厂注明不含刀具。独立主轴数与同时切削孔数是另外的配置;SD-300单头及多钻头适配器按自己的孔加工方案选择。[1][2]
ISO230-2公开范围针对各数控轴的直接测量与定位重复性评定;工件另外按图检验孔径、孔位、螺纹、毛刺及最终松夹状态。两项记录分别对应机床与零件。[3]
SBZ122/75将水冷主轴、微量润滑和集屑盘分别列项,对应主轴散热、切削区润滑与收屑。刀具中心出液属于具体切削供液配置,按所订机型的回路和选项文件落实。[2]
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。