行业验证制造数据 · 2026

折弯模具固定座

基于 CNFX 目录中多个工厂资料的聚合洞察,折弯模具固定座 在 金属制品制造 行业中通常会围绕 夹紧力 到 模具高度范围 进行能力评估。

技术定义与核心装配

一个典型的 折弯模具固定座 通常集成 夹紧机构 与 安装底座。CNFX 上列出的制造商通常强调 工具钢 结构,以支持稳定的生产应用。

一种精密部件,用于在折弯臂组件中牢固固定和定位折弯模具。

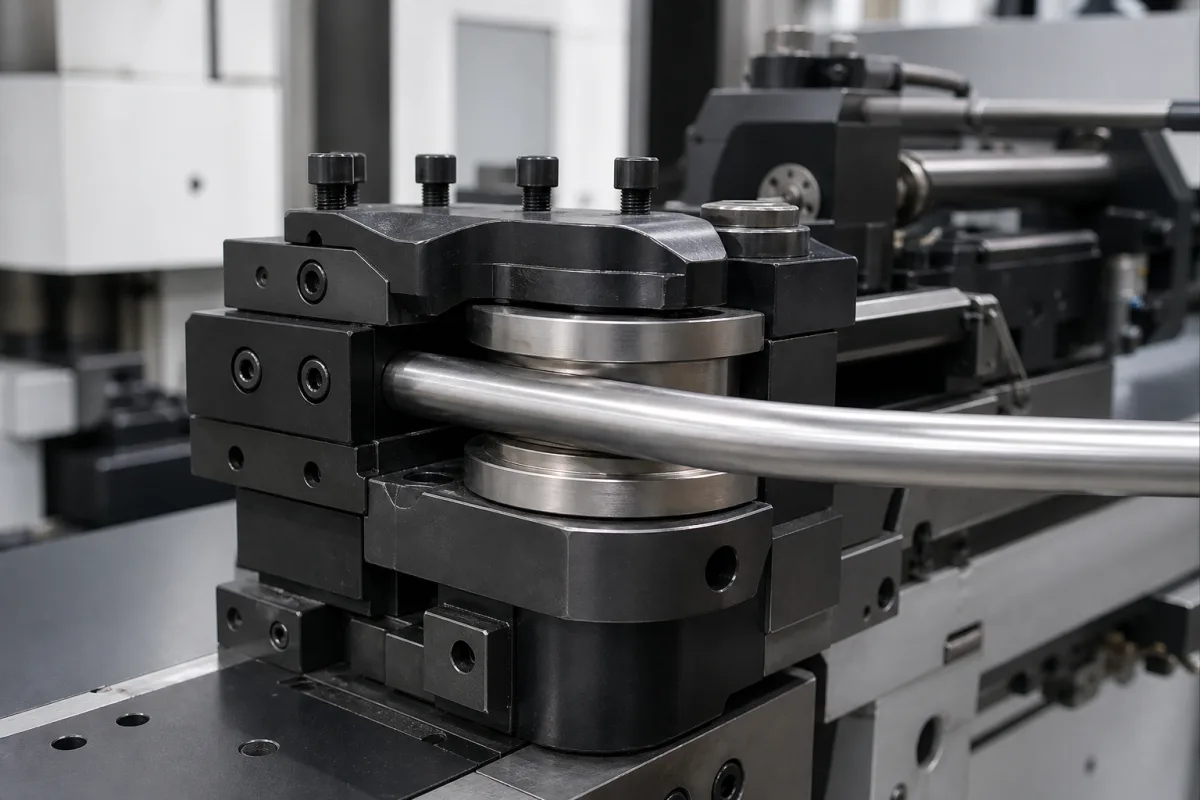
折弯模具固定座 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 折弯模具固定座

产品定义

折弯模具固定座是折弯臂组件中的关键部件,为折弯模具提供刚性、精确的安装和对齐。它确保在金属成型操作过程中模具正确定位,保持折弯过程中的尺寸精度和重复性。该固定座设计用于容纳标准折弯模具,模具高度范围为50–200毫米,宽度范围为20–100毫米。它提供20–50千牛的夹紧力,以牢固固定模具,并实现±0.05毫米的定位精度和±0.02毫米的重复性,这对于一致的折弯结果至关重要。固定座的工作温度范围为-10至60摄氏度,防护等级为IP54,可防止灰尘和水溅。它由工具钢或合金钢制成,典型材料等级为42CrMo4(DIN EN 10083),表面硬度为48–52 HRC(DIN EN ISO 6508)。固定座的重量根据尺寸不同为15–30千克。最大工作压力为16兆帕,不得超过。该部件用于金属制品制造,特别是在需要精确模具对齐的折弯操作中。固定座使用机械夹紧机构,如螺栓、楔块或液压系统,来固定模具并将折弯力从折弯臂传递到模具,同时保持对齐。在采购或使用前,务必与法定制造商或供应商核实具体型号的值和标准。

工作原理

折弯模具固定座使用机械夹紧机构(如螺栓、楔块或液压系统)将折弯模具固定到位。它将折弯力从折弯臂传递到模具,同时保持精确对齐,从而实现一致的折弯角度并防止操作过程中模具移动。20–50千牛的夹紧力确保牢固固定,±0.05毫米的定位精度和±0.02毫米的重复性有助于获得一致的结果。固定座设计用于容纳指定高度和宽度范围内的模具,其工作温度范围和防护等级定义了其环境限制。正确安装和维护对于保持性能至关重要。

主要材料

工具钢, 合金钢
技术参数
参数典型区间选型说明与越界后果
夹紧力20–50 kNEnsures secure holding of bending die
模具高度范围50–200 mmAccommodates standard bending dies
模具宽度范围20–100 mmFits common die widths
定位精度±0.05 mmCritical for bend consistency
重复定位精度±0.02 mmEnsures consistent bending results
工作温度-10–60 °COutside range may affect performance
最大工作压力16 MPaDo not exceed
材料牌号42CrMo4High strength and wear resistanceDIN EN 10083
表面硬度48–52 HRCEnsures durabilityDIN EN ISO 6508
重量15–30 kgDepends on size

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 夹紧机构
    通过机械或液压力将弯曲模具固定到位
    材料: 淬火钢
  • 安装底座
    为弯曲臂组件提供连接接口
    材料: 合金钢
  • 对位导板
    确保模具相对于折弯轴的精确定位
    材料: 淬硬工具钢

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最大 500 巴
other spec:模具重量容量:最大 50 千克
temperature:-20°C 至 150°C
兼容性
钣金折弯管材成形操作精密冲压模具
不适用:无阻尼的高振动环境
选型所需数据
  • 模具尺寸和重量
  • 折弯臂接口规格
  • 所需定位精度
补充技术说明

工程推理

运行范围
范围
夹紧力0-150千牛,工作温度20-80°C,定位公差0.005毫米
失效边界
夹紧力超过180千牛导致永久变形,温度超过120°C引起热膨胀超过0.015毫米,定位误差超过0.01毫米
AISI 4140钢的屈服强度(415兆帕)在过大的夹紧载荷下被超过,高温下热膨胀系数不匹配(钢为11.7微米/米·开尔文,硬质合金刀片为23.1微米/米·开尔文),模具界面处的赫兹接触应力集中超过600兆帕
制造语境
折弯模具固定座 在 金属制品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
疲劳开裂
原因:重复折弯操作产生的循环载荷导致在尖角或材料缺陷处产生应力集中,引发裂纹并随时间扩展。
磨损和尺寸退化
原因:与工件的磨蚀性接触、未对准或润滑不足导致材料逐渐损失,改变关键公差和表面光洁度。
维护信号
  • 模具表面或安装区域出现可见裂纹、剥落或变形
  • 操作过程中出现异常噪音(如研磨声、咔嗒声)或所生产零件的折弯角度不一致
工程建议
  • 实施定期的尺寸检查和无损检测(如渗透探伤),以在灾难性故障前检测早期裂纹或磨损。
  • 优化对准,使用适当的模具材料(如具有合适硬度的工具钢),并应用合适的润滑剂以减少摩擦和应力集中。

合规与制造标准

参考标准
ANSI B11.8 - 折弯机系统安全要求DIN 55201 - 折弯机工具夹持器
制造精度
  • 孔径公差: +/-0.01 毫米
  • 表面平面度: 每100毫米0.05毫米
质量检验
  • 使用三坐标测量机进行尺寸验证
  • 磁粉探伤检测表面裂纹
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

15-25赫兹共振频率下的循环折弯载荷 → 应力集中点处的疲劳裂纹扩展 → 通过有限元分析优化将应力集中系数降至1.5以下,喷丸表面处理以产生-400兆帕的压缩残余应力
氧化铝颗粒污染(粒径>50微米)引起的磨粒磨损 → 模具与夹持器之间的间隙逐渐增大超过0.008毫米 → 接触表面镀硬铬(60-70 HRC),集成迷宫密封并配备0.5微米过滤

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 折弯模具固定座 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 折弯模具固定座

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

折弯模具固定座的夹紧力范围是多少?

目录中列出的夹紧力范围为20–50千牛,确保在操作过程中牢固固定折弯模具。请与制造商核实您具体型号的准确值。

该固定座可以容纳哪些尺寸的模具?

固定座可容纳高度范围为50–200毫米、宽度范围为20–100毫米的模具。这些是参考范围;请使用制造商的规格确认与您的模具尺寸的兼容性。

定位精度和重复性是多少?

定位精度为±0.05毫米,重复性为±0.02毫米。这些值对于一致的折弯结果至关重要。请务必与供应商核实具体型号的这些参数。

工作温度和防护等级是多少?

工作温度范围为-10至60摄氏度,防护等级为IP54,可防止灰尘和水溅。确保工作环境在这些限制内,以避免性能问题。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 金属制品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

工业生态与供应链结构

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 折弯模具固定座?

对比具备该产品与工艺能力的制造商资料。

上一个产品
扶手系统
下一个产品
抛丸机
获取报价咨询