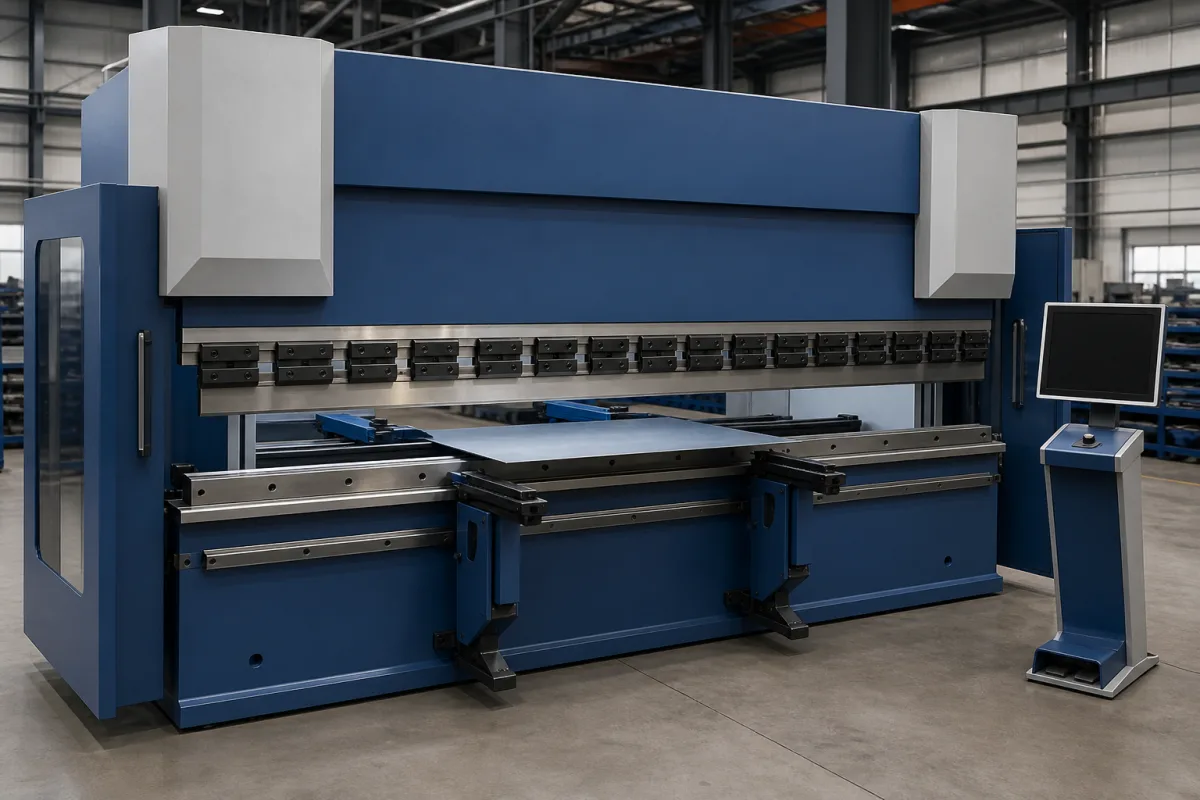
数控折弯机的工作原理是将金属板材工件夹紧在冲头和模具之间。液压或电动伺服系统驱动滑块向下运动,迫使冲头进入工件并进入模具型腔,从而形成弯曲。CNC系统根据材料特性和所需角度控制滑块的位置、速度和力,确保重复性。后挡料手指定位工件以进行连续弯曲。根据刀具和控制系统设置,机器可进行空气弯曲、底部弯曲或压印弯曲。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 公称力 | 100–2000 kN | Select based on material thickness and length |
| 折弯长度 | 1000–6000 mm | Maximum sheet length that can be bent |
| 行程长度 | 100–300 mm | Vertical travel of the ram |
| 定位精度 | ±0.01–±0.05 mm | Back gauge positioning accuracyISO 230-2 |
| 重复定位精度 | ±0.02–±0.05 mm | Consistency of back gauge positioningISO 230-2 |
| 折弯角度精度 | ±0.5–±1.0 ° | Angle deviation from set value |
| 额定功率 | 5.5–30 kW | Main motor power |
| 电源电压 | 380 ±10% V AC | Three-phase, 50/60 HzIEC 60038 |
| 工作温度 | 5–40 °C | Ambient temperature for normal operation |
| 防护等级 | IP54–IP65 | Dust and water protection for electrical enclosuresIEC 60529 |
| 机器重量 | 3000–30000 kg | Depends on capacity and length |
| 外形尺寸(长×宽×高) | 2500×1500×2200–8000×4000×3500 mm | Space required for installation |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大可达1000吨(最大弯曲力) |
| other spec: | 板材厚度: 0.5-25 mm, 弯曲长度: 1000-6000 mm, 定位精度: ±0.01 mm |
| temperature: | 环境温度至50°C(操作环境) |
12 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
弯曲力范围为100–2000 kN,根据材料厚度和长度选择。请与制造商核实您特定应用所需的力。
高强度钢用于机器框架,碳化钨用于刀具镶块。这些材料提供耐用性和耐磨性。
后挡料定位精度为±0.01–±0.05 mm,重复性为±0.02–±0.05 mm,符合ISO 230-2标准。这些值确保精确的弯曲位置。
电源电压为380 V AC ±10%(三相,50/60 Hz),符合IEC 60038标准。额定功率范围为5.5–30 kW。请确认与您设施的电气兼容性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。