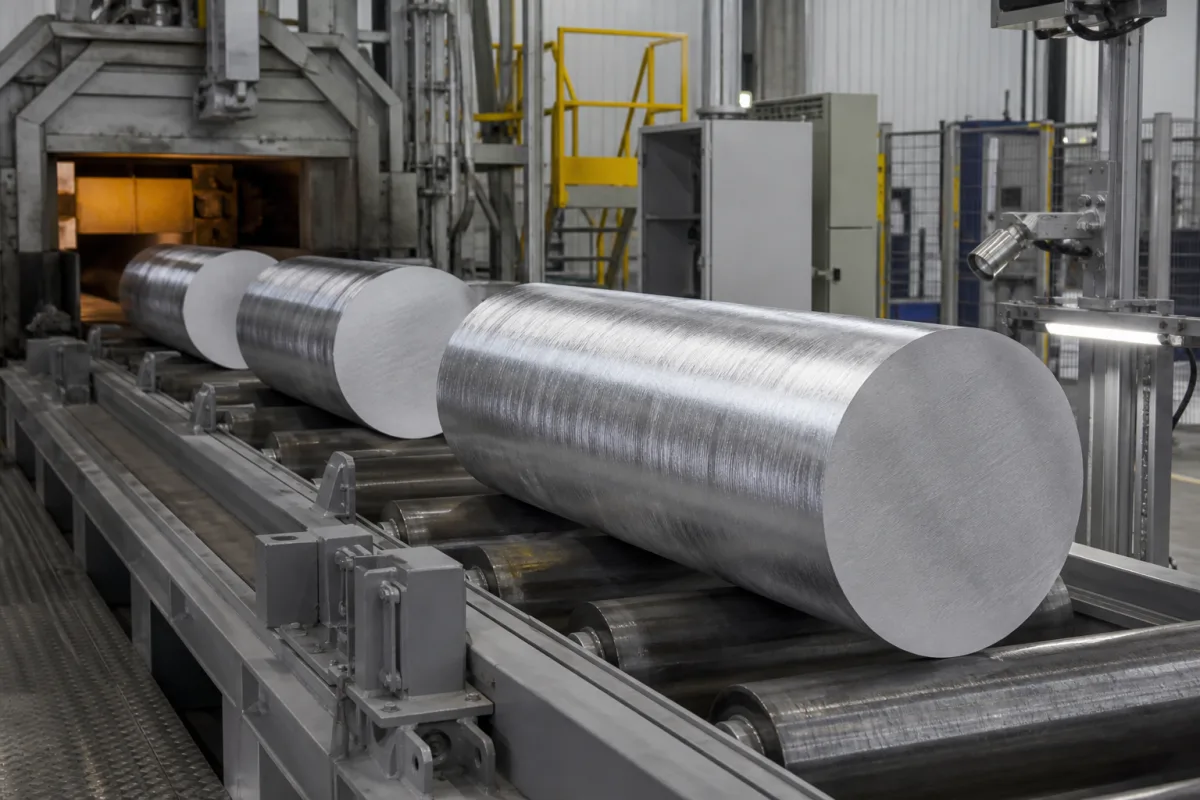
坯料在炉中加热至塑性状态,温度达到允许变形而不熔化的程度。然后将其放入挤压机中,由压头施加高压,迫使加热的坯料通过模具。模具具有所需横截面形状的开口。当坯料被推过时,它发生塑性变形,并以与模具开口相同的横截面连续型材形式出现。挤出的型材随后冷却并切割成一定长度。该过程需要精确控制温度、压力和速度,以确保材料流动均匀,避免裂纹或表面缺陷等缺陷。合金和回火状态的选择影响挤压参数和最终产品的机械性能。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 直径 | 80–300 毫米 | 圆柱形坯料横截面直径GB/T 3191 |
| 长度 | 500–1500 毫米 | 挤压机装料标准原木长度GB/T 3191 |
| 合金状态 | T6 T6/T651 | 定义机械性能的热处理条件GB/T 3191 |
| 抗拉强度 | 310–350 兆帕 | 合金规格要求的最小极限抗拉强度GB/T 3191 |
| 屈服强度 | 280–320 兆帕 | 合金规格要求的最小屈服强度(0.2%偏移)GB/T 3191 |
| 延伸率 | 10–15 % | 50毫米标距内的最小百分比延伸率GB/T 3191 |
| 硬度 | 95–110 HB | Brinell hardness for T6GB/T 231.1 |
| 密度 | 2.70–2.80 g/cm³ | Typical for aluminum alloys |
| 表面质量 | ≤0.2 mm | Max depth of surface defectsGB/T 3191 |
| 直线度 | ≤1.5 mm/m | Maximum deviation over 1 mGB/T 3191 |
| 切割公差 | ±2 mm | On length |
| 重量 | 15–300 kg | Per billet, depends on size |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 高达10,000 psi(挤压机能力),0-500 psi(挤压后服役) |
| other spec: | 流速:0.5-5 米/分钟(挤压速度),浆料浓度:不适用(固体坯料) |
| temperature: | 400-500°C(挤压工艺范围),环境温度至200°C(挤压后服役) |
3 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
直径范围为80–300毫米,符合GB/T 3191。但具体直径应根据您的挤压机要求与供应商确认。
坯料可提供铝合金6061和7075。这些合金以其高强度而闻名,常用于结构应用。
回火状态通常为T6,它提供了强度和延展性的良好平衡。所列机械性能适用于T6状态,但请务必与供应商核实。
检查坯料是否满足指定的机械性能、表面质量和尺寸公差。向供应商索取材料测试证书,并确保其符合GB/T 3191和其他相关标准。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。