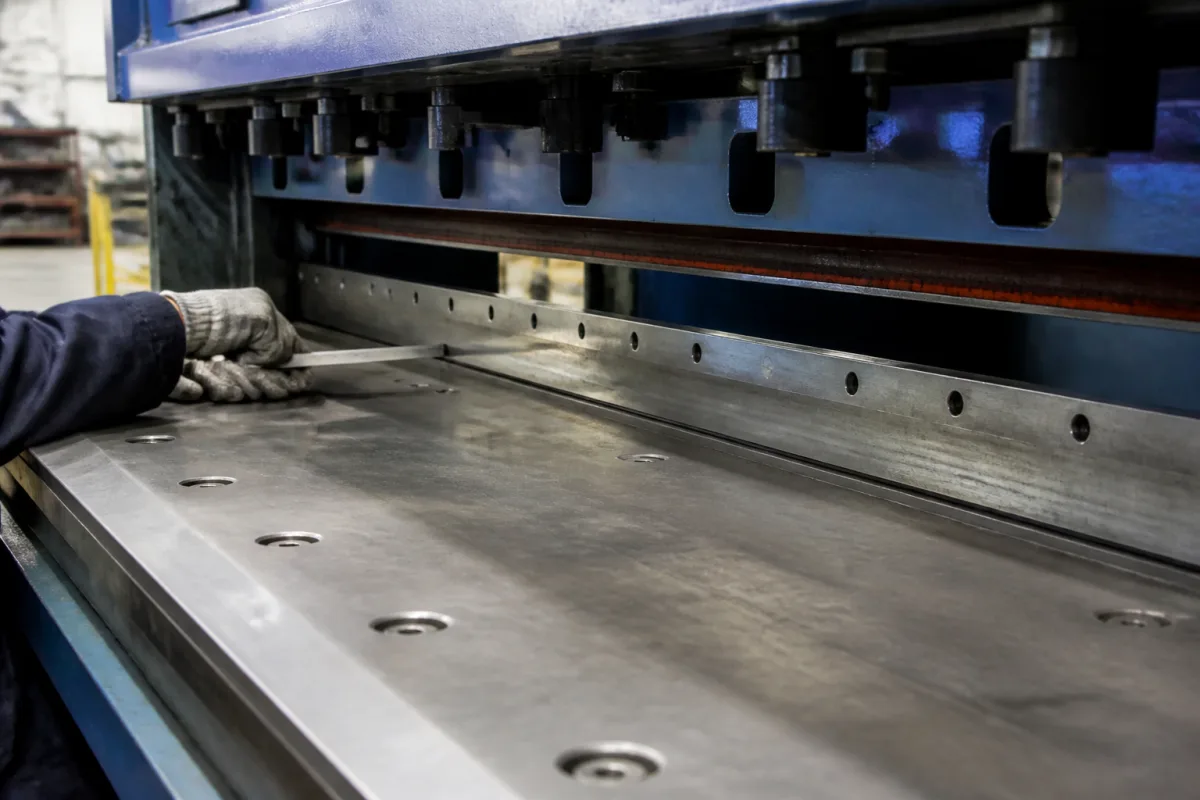
下刀片在剪板机上的位置和作用
一条下刀片的三个功能面
下刀片是一整块淬硬的工具钢,下面三项是同一块钢上的不同部位,订货、验收和重磨时分别要看。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 刃口(切削刃) | 矩形截面的四条长棱都可作刃口,轮流使用;Baileigh SH-5203HD 的下刀有四个可用刃口,上刀有两个[3]。刃口出现毛刺即应换位,四个刃口都用过后送去重磨或换新刀[3][6]。 | 与刀体同一钢种,整体淬火;钢种按所剪板材选,见“按板材选钢种”一节[1][2]。 |
| 刀体与安装孔 | 用一排螺钉从机器前侧固定在工作台或刀座上,承受剪切反力并保证刃口全长平直[3]。重磨后刀体高度变小,Baileigh 要求在刀下加垫片,使刀面重新与台面齐平[3]。孔数、孔距和沉头形式要与原刀一致,例如 Cutmetall 一款 343×80×20 刀片带 11 个沉头孔[10]。 | 工具钢整体制造;Baileigh 说明其剪板机刀片为高碳高铬合金工具钢[3],Durmapress QC12Y 系列刀片为 6CrW2Si[9]。 |
| 侧面与安装基准面 | 朝向上刀的侧面决定刃口间隙,贴住刀座的基准面决定刀片装正与否。两刀之间只留间隙,Baileigh 明确要求上、下刀不得相互摩擦[3]。剪不锈钢或镀锌板时,Baileigh 建议在下刀上刷一层轻油,上刀在剪切中会带上油[3]。 | 与刃口同一块钢;侧面和基准面的磨削精度决定装刀后的间隙均匀性,重磨直线度要求见参数表[3]。 |
订一条下刀要报的尺寸、钢号和精度
下刀尺寸由剪板机型号和刀座决定,各家机型差别很大,下面的值只在注明的型号上成立;没有公开数据的项目写成订货时要给出的条件。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 刀片长度 | 按剪板机型号和原刀实测长度订货;整机型号中的数字(如 QC12K-6×3200)是剪切能力,刀片长度以原刀或图纸为准[8]。 | 量原刀长度时连同孔数、孔距一起记录,三者要与刀座同时对上。 |
| 刀片宽度(截面高度) | 按原刀截面和刀座槽尺寸定;例:Cutmetall TSHS0343-W00 打包机刀片截面为 80×20[10]。 | 重磨会减小这一尺寸,刀下需加垫片补回台面高度[3]。 |
| 刀片厚度 | 按原刀实测或机床图纸给出;与宽度一起决定是否为四刃矩形刀[3][8]。 | 厚度与安装孔位置相关,换不同厂的刀时三者要同时对上。 |
| 刃口角度 | ADHMT 列出两种刃口形式:平刃 90° 和斜刃 82°[1];矩形四刃下刀为 90° 刃口[8]。 | 剪切时的上刀倾斜角(剪切角)属于整机设定,Durmapress QC12K-6×3200 为可调剪切角,与下刀刃口角度分开报[8]。 |
| 硬度 | ADHMT:碳素工具钢 HRC 57–59,低合金工具钢 HRC 58–62[1];Cutmetall D2(1.2379)打包机刀片 54–56 HRC[10]。 | 硬度高耐磨、低则抗崩;Durmapress QC12Y 页面把刀片硬度写作“55°–60°HB”[9],订货时要求按 HRC 标注并附实测值。 |
| 材料牌号 | 冷剪普通低碳板:T8、T10、65[1],或 T10、Cr5Mo、9CrSi[2];不锈钢和热轧板:6CrW2Si、Cr5Mo1V、9CrSi、Cr12MoV[1][2];热剪:4Cr5MoSiV1、7Cr7Mo2V2Si、W6Mo5Cr4V2[1][2]。 | 按占工时最多的板材定钢种,偶尔剪的硬板或厚板单独说明。 |
| 表面粗糙度 | 按刀片图纸或刀厂工艺要求给出;ADHMT 把精密磨削列为刀片加工工序之一[1]。 | 重点看刃口两侧面和安装基准面,这几处影响间隙均匀和刃口寿命。 |
| 直线度(重磨要求) | Baileigh SH-5203HD:重磨后在 3048 mm 内变化不大于 0.025 mm,全长两端之间不大于 0.05 mm[3]。 | 长刀重磨时把这一要求写进委托单,装回后再沿全长检查间隙[3]。 |
| 重量 | 按尺寸和钢材密度估算;例:Cutmetall 343×80×20 刀片 3.98 kg,1495×160×25 刀片 39 kg(均为打包机刀片)[10]。 | 长刀拆装要两人以上配合,并用木方或螺钉托住刀片[5]。 |
按板材选钢种:冷轧薄板、不锈钢与热轧板、热剪
两家剪板机厂家的说法一致:刀片用什么钢,由要剪的板决定[1][2]。Durmapress 特别提醒,钢种并非越高级越好,要与板材相配[2]。
Cutmetall 给 HSM 打包机配的 D2 刀片硬度只有 54–56 HRC,标注为“略增磨损、增强韧性”[10]。同一钢号可以通过热处理在耐磨和韧性之间调整,询价时把剪切工况说清楚,由刀厂给出硬度区间。
左右滑动查看完整表格 →
| 主要剪的板材 | 资料中列出的钢种 | 热处理硬度 |
|---|---|---|
| 普通低碳冷轧板、A3 类板、边角料 | T8、T10、65(ADHMT)[1];T10、Cr5Mo、9CrSi(Durmapress)[2] | HRC 57–59[1] |
| 较硬的薄钢板 | 9CrSi、6CrW2Si[1][2] | 资料未列单项值 |
| 不锈钢、热轧板、中厚板 | 6CrW2Si、Cr5Mo1V、9CrSi、Cr12MoV[1][2] | HRC 58–62[1] |
| 高速、高温热剪(热轧坯、厚板) | 4Cr5MoSiV1(H13K)、7Cr7Mo2V2Si、W6Mo5Cr4V2、H13[1][2] | 资料未列单项值 |
| 打包机压箱刀(对照) | AISI D2 / DIN 1.2379[10] | 54–56 HRC[10] |
四个刃口轮换用,用完再重磨
矩形下刀的四条棱都是刃口。Selmach 介绍,机械式闸剪通常上、下刀各四个刃口,摆式剪板机的上刀只有两个刃口,所以下刀能翻转三次,摆式机的上刀只能调头一次[6]。Durmapress QC12K-6×3200 数控液压剪板机也写明刀片为矩形、四刃可用[8]。
Baileigh SH-5203HD 的换刀步骤:刀架升到上位,切断并锁定电源,拆下两侧滚珠台和直角挡臂,戴皮手套从机器前侧拆下固定螺钉,从后面取出刀片,翻转到未用过的刃口或换新刀,再装回螺钉[3]。ADHMT 建议拆刀时先留中间一颗螺钉半拧紧,防止刀片掉落,并用木方托住刀片[5]。Baileigh 手册把刀片列为截肢危险源,手和衣物要远离刀口[3]。
Baileigh 建议备一套刀片,原刀送去磨刃时不停产;重磨后装回要在刀下垫片,使刀面与台面齐平[3]。
订一条下刀或委托重磨时,随询价单给刀厂:剪板机厂家与型号、原刀长宽厚和孔位(或寄原刀)、各类板材的厚度范围及所占工时、是否热剪或剪边角料、要几套。要刀厂回给:钢号、热处理后的实测硬度(写明 HRC)、刀片图纸,以及重磨后的直线度检测记录。
换刀或换刃后重调刃口间隙
每次换刀或翻转刃口后都要重新检查间隙[3]。Durmapress 的液压闸式剪板机上刀固定,间隙靠移动下刀调整:先松开下刀面上的螺栓,用左右两侧的顶丝推动下刀,再用塞尺在左、中、右三处把间隙粗调到 0.5 mm,最后手动降下上刀精调[4]。
Baileigh SH-5203HD 的下刀固定在工作台上,间隙靠移动整个工作台来调:方头顶丝把台面推进去(减小间隙),内六角螺钉把台面拉出来(加大间隙),交替拧紧,并在两刀交叉点上用塞尺测量[3]。手册给出的间隙经验值约为板厚的 6.5%–7%,下表摘录几行[3]。ADHMT 的换刀指南给出常用约 0.5 mm,并在问答中写了板厚 3%–4% 的另一种取法[5],具体以所用机床说明书为准。
左右滑动查看完整表格 →
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
资料来源与适用范围
核对日期:2026-10-17。钢种和硬度来自 ADHMT、Durmapress 两家剪板机厂家的公开文章,换刃、重磨和间隙数据来自 Baileigh SH-5203HD 维护手册;Cutmetall 的打包机刀片只作硬度与重量对照。各机型刀片尺寸差别大,具体数值以所用机床的刀片图纸为准。
- ADHMT:Blade Materials for Hydraulic Shearing Machines: Types and Their Applications(2025-07-22)剪板机厂家文章:按板材分组的刀片钢种、HRC 57–59 与 HRC 58–62 硬度、90° 平刃与 82° 斜刃、精密磨削等工序;用于钢种表、硬度、刃口角度参数。
- Durmapress:How to distinguish the advantages and disadvantages of CNC shear blade quality剪板机厂家文章:刀片材料由所剪板材决定,T10/Cr5Mo/9CrSi、6CrW2Si/Cr12MoV 与热剪钢种的适用板材;用于钢种表和选钢说明。
- Baileigh Industrial:Hydraulic Shear SH-5203HD Maintenance / Parts Manual(Rev. 05/2015)第 1–5 页:间隙调整方法与按板厚的建议间隙表、下刀四刃上刀两刃、换刀步骤、刷油、重磨直线度、垫片、截肢危险警告;零件表第 62 项 Lower Knife。用于定义、部件、参数、换刃与间隙两节。
- Durmapress:How to adjust the gap of the gate hydraulic guillotine shearing machine?闸式液压剪板机上刀固定、靠移动下刀调整间隙,左中右用塞尺粗调 0.5 mm 的步骤;用于间隙一节。
- ADHMT:Comprehensive Guide to Replacing Blades on a Hydraulic Shearing Machine(2025-07-22)拆下刀时留中间螺钉、木方支撑、约 0.5 mm 间隙及问答中 3%–4% 板厚的取法;用于换刃安全和间隙一节。
- Selmach:How many times a guillotine blade can be turned(2018-10-31)下刀为四刃长方体、可翻转三次,摆式机上刀两刃;用于刃口部件和换刃一节。
- Durmapress:QC12Y-6 x 6000 plate shears Technology and process该机上刀菱形、下刀矩形、材料 6CrSi,手柄调间隙并有刻度指示;用于定义和问答。
- Durmapress:QC12K-6X3200 CNC Hydraulic Plate Shears Performance and Features矩形刀片四刃可用、手轮调间隙、剪切角可调;用于定义、刃口角度和长度参数。
- Durmapress:QC12Y Hydraulic Shearing Machine刀片材料 6CrW2Si,热处理硬度标注为“55°–60°HB”;用于刀体材料和硬度标注说明。
- Cutmetall:Guillotine shear blade 343x80x20, PremiumCut, 11 countersunk holes, W version(TSHS0343-W00)适配 HSM 打包机的刀片:AISI D2/1.2379、54–56 HRC、3.98 kg、11 个沉头孔;同站 1495×160×25 刀片页(p94554)列 57–59 HRC、39 kg。用作硬度与韧性取舍和重量估算的对照。