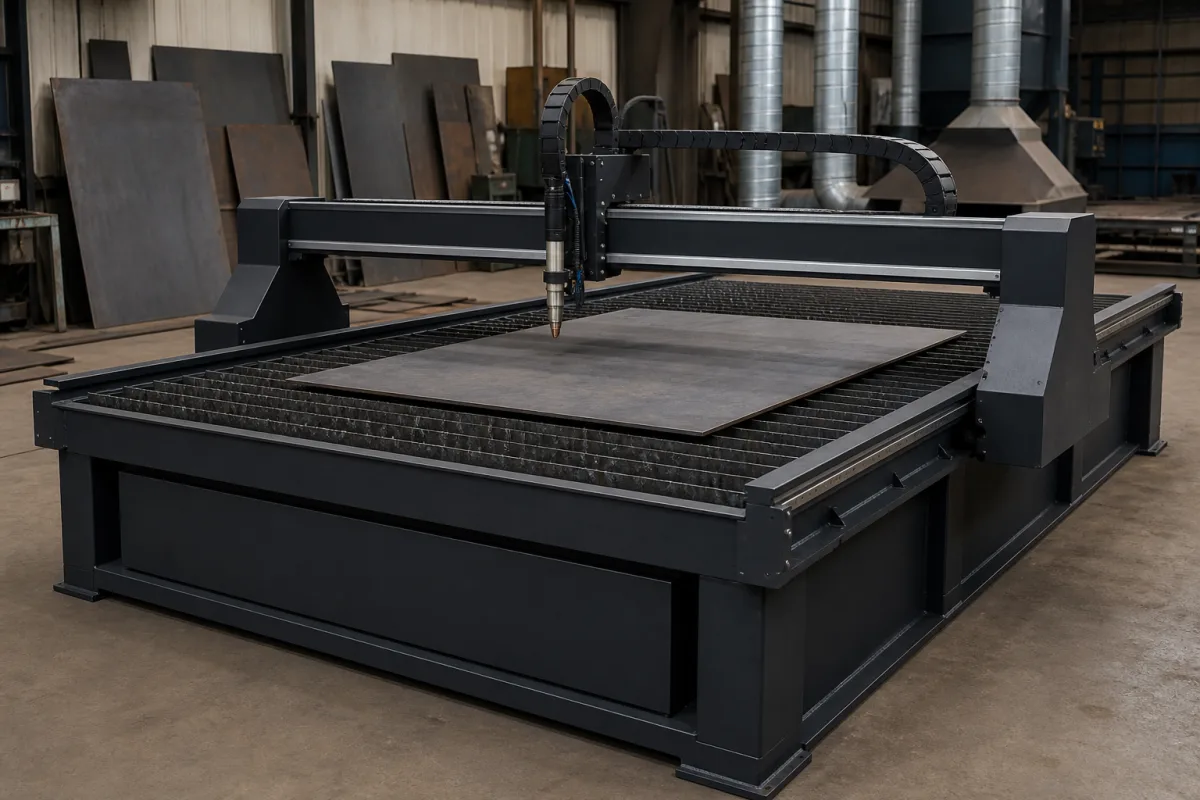
台面负责支承,切割能力来自整套配置
产品作用
等离子切割台在板材下方提供支承和切割空间,常与板条、落渣及烟尘控制结构配合。市场上的“CNC plasma table”也可能指整机套装:STYLECNC的STP1325页同时列工作台、运动机构、控制器与不同等离子电源。因此比较报价时,应把裸台体与CNC切割设备拆开列项,不用同一个名称推定全部附件已经包含。[1][3]
工作原理
工件放在支承板条上,运动机构按程序引导割炬;割炬与电源完成切割,熔渣和烟尘则由下方结构及相应处理设备收集。下抽风台通过台下腔体抽走烟尘,水床利用水控制部分颗粒,二者的设备、维护和材料适用条件不同。板条是否平整也会影响工件位置、割炬高度与切口表现。[1][3][5]
四项承料结构,逐项确认供货和更换方法
这是台体的功能结构参考,不是整机制造BOM。龙门、导轨、驱动、THC、控制器、割炬和等离子电源另列供货范围;下方抽风腔也不等于已包含风机、过滤器和现场风管。[1][3]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 支撑框架与台体 | 支承工件及台面组件,并为装卸和切割提供安装基础。STP1325公开方管焊接结构,以及普通/重型机架选项;选项名称本身没有给出任意板厚、载荷或地基保证。[1] | 可按该厂公开的焊接方管框架理解结构形式;钢材牌号、截面、焊接及表面处理仍需图纸和供货文件。不能把“重型”自动解释为Q235B或某种耐热合金。[1] |
|---|
| 承料板条与切割面 | 支承板材并为切口下方留出空间。Hypertherm说明熔渣堆积、板条弯曲及同一路径反复切割会破坏支承面;THC不能代替平整且可靠的板材支承。[5] | STYLECNC列刀条式/锯齿式台面,未给统一板条合金牌号。采购应取得板条材料、厚度、高度、间距及更换图;自行制作替换件前按台厂要求确认,不因接触热渣就指定耐热钢。[1][5] |
|---|
| 调平支承与安装接口 | 为台体定位和调整提供支承条件。需按安装图确认支点、调节与固定方式;支承调整、板条平整和运动轴检测分开验收,不能以调平完成代替切割件尺寸合格。[5][6] | 支承件、调节件、垫板和紧固件按图纸列材质与规格。没有对应型号文件时,不规定统一钢材等级、支脚数量或地脚载荷。 |
|---|
| 烟尘与落渣处理结构 | 按方案采用台下抽风腔、分区风门或水床,并安排清渣。Hypertherm说明较大下抽风台可分区抽取;水床的水位、清理和材料适用性应由整套设计确认。[3][4] | 腔体、风管、过滤装置、水槽及沉渣接触部位是不同对象。应按切割材料、湿/干工况及处理方案取得材料和维护文件,不能把一个“排烟口”当成完整除尘设备或排放验证。[3] |
|---|
十二项参数,先分清台体额定和工艺条件
STP1325只是一个公开配置例子,数据不代表全部切割台。承载与安装取台体图纸;运动精度取轴测试;材料、厚度、切速和质量则需对应电源、割炬、耗材及试切记录,不能把这些表拼成一项台面保证。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 有效工作宽度 | 板材宽度、切割行程与支承区 | STP1325表列台面48英寸宽。型号名中的1325不能替代有效切割范围;需核对割炬可达区、边缘夹持、引入线及板材装卸,区分板材放得下与图形切得完整。[1] |
|---|
| 工作长度与布置 | 工作区、台外尺寸及装卸空间 | 同一型号表列台面96英寸长;48×96英寸约为1219×2438mm。这个尺寸不含整机占地、台外运动和上下料空间,采购图应分别标出支承区、行程及安装维护空间。[1] |
|---|
| 承载与板材支承 | 总载荷、局部载荷及支承分布 | 所读STP1325页没有完整台面载荷表。应提供最重板材、夹具和装卸方式,索取台体与板条允许载荷;Hypertherm指出重板会使板条弯曲,不能仅凭框架够重就推定板条也能承受。[1][5] |
|---|
| 切割速度与加工任务 | 材料、厚度、电源及质量目标 | STP1325标Max Cutting Speed12m/min,但未把该上限对应到全部厚度和质量条件。订单应指定实际材料、厚度、耗材及验收件,不能将最大速度直接当作所有零件的切速或产能。[1] |
|---|
| 轴定位精度与成品尺寸 | 测量对象、方向和工况 | ISO230-2:2014公开范围是数控轴定位精度与重复性的直接测量方法,不给本台的统一精度。热切割成品还应按约定图纸和切割质量要求检验,不能由裸台材料或调平推成品公差。[6][7] |
|---|
| 重复定位与重复切件 | 轴重复性与切件重复性分别 | 同一轴回到测点的重复性,不是同一图形在不同板条位置、材料或温度下的尺寸重复性。应分别约定轴检测与试切件方法;ISO230-2公开范围不替代热切口质量分级。[5][6][7] |
|---|
| 驱动与辅助设备功率 | 运动轴、电源、风机等分项 | STP1325列步进电机及驱动,但所读表未给每轴功率。割炬电流A不是驱动电机kW;风机、除尘、空压机是否供货也应分列,不能用等离子电源电流补整机用电负荷。[1][3] |
|---|
| 各设备输入电源 | 台机、电源及外围分别 | STP1325表写机器220V、等离子电源380V,并另提63A电源可有220V配置。确认实际订货电源型号、相数、频率、额定输入和现场接线文件;不能把不同选项合成整套统一输入。[1] |
|---|
| 环境与水床条件 | 设备环境、进气及水位温度 | 所读台机表未给完整工作温区。Hypertherm提醒水床在未供暖寒冷环境会冻结,湿式结构也有腐蚀与清理问题;控制器环境温度、气源条件与水床状态应各自确认。[1][3] |
|---|
| 电气防护与烟尘控制 | 柜、连接件、台下系统分别 | STP1325所读规格未给整机统一IP等级。柜体防尘防水标识不能代替切割烟尘捕集、人员暴露或现场排放的验证;选择水床或下抽风也须结合材料和场地设计。[1][3][4] |
|---|
| 框架、板条与接触材料 | 分部位牌号、图纸及更换件 | 厂商公开方管焊接框架、刀条/锯齿台面,但没有为所有配置给统一钢号。按框架和耗损板条分别取材质资料;板条状态会影响板材平整与割炬高度,材料名称不能替代检查。[1][5] |
|---|
| 整机质量与安装载荷 | 裸台、整机、附件与满水状态 | 所读STP1325页未给能覆盖全部配置的质量。水床还涉及水与沉渣,装卸则有板材载荷;应取得所选设备的质量、支点与安装要求,不能只凭台机自重大就判断稳定或承重。[1][3] |
|---|
承料台、水床和CNC套装应拆开对照
STYLECNC的STP1325页把电源电流、步进驱动、控制器与THC一起列为配置;旋转、火焰、钻孔、打标和空压机另有选项。不要因产品标题有“table”,就认定报价只有台架,或反过来认定图片中所有设备都已包含。[1]
左右滑动查看完整表格 →
| 报价对象 | 需要确认 | 应取得的资料 |
|---|
| 台架与板条 | 支承区、板材载荷、更换件、安装。 | 装配图、载荷与支点、板条图。[5] |
| 龙门与控制 | 轴行程、驱动、控制器、THC、软件。 | 型号表、接线与接口、检测记录。[1][6] |
| 切割与辅助 | 电源、割炬、耗材、气源、抽风或水床。 | 实际工艺表、供货项与场地接口。[1][3][4] |
先检查支承面,再判断切口问题来自哪里
Hypertherm指出板条顶边的熔渣堆积会形成高低点,板重会使板条弯曲,固定路径反复切割还会切掉板条顶边。工件因此偏斜时,即使继续调整等离子工艺,也不能替代台面的有效支承。[5]
检查应关注工件是否被稳定支承、板条是否弯曲或过度耗损、熔渣是否抬高板面,以及割炬高度是否能保持。板条厚度、间距和替换件制作要求向台厂取得;不为全部设备规定统一允许翘曲量或清理分钟数。[5]
试切验收应固定板材牌号与厚度、切割方向、孔和轮廓、板上位置、耗材与过程设置,再检查图纸要求。ISO9013:2017及其2024修订涉及热切口的几何规格与质量公差,公开摘要明确其适用需在图纸或交付文件中引用,也不单独处理平面度缺陷。[7][8]
烟尘方案要与材料、台体和现场一起设计
下抽风台通常通过台下腔体把烟尘送往相应处理系统,大型方案可能分区抽取;水床则会带来水位、腐蚀、沉渣与清理安排。Hypertherm的2018年文章提供这两种方案的比较,不能把其中某一小台风量直接扩大到不同尺寸、板材覆盖或切割工艺。[3]
切铝时,水床方案须由台厂和专业人员评估并防止氢气积聚。Hypertherm明确要求:不能防止积聚时,不得在水下或水床上切割铝合金;铝锂合金不得在有水条件下切割。不能仅凭“可切铝”或“水床选配”宣传判断两项可以安全组合。[4][9]
气源、保护接地、运动区域防护与维护隔离按所选整机和电源手册实施。Hypertherm手册提醒不能在运行中维修清理设备;需要维护时按原厂规定防止意外运动。不得为裸台面补统一气压、弧压或割炬离板距离作为操作方案。[9]
把板材任务和试切件发给厂家
请填写:材料及牌号[ ];最大板幅/厚度/质量[ ];孔、轮廓与图纸公差[ ];每天任务与上下料[ ];裸台/整机及选配[ ];实际电源和割炬[ ];水床或抽风与处理接口[ ];场地电源、气源及安装[ ];板条备件与清渣维护[ ]。
验收分别记录台体与支承、运动轴检测、约定试切件和烟尘处理。STP1325页同时有0.3~30mm范围及个别电源组合40mm表述,未说明二者完整工艺边界;应请厂家给实际订货电源的穿孔、切断及质量切割条件,不能取较大值作为整套能力。[1]
切割中出现过多挂渣、边缘异常、板材翘动或运动异响时,记录材料、位置、过程设置与耗材状态,按设备维护文件排查支承、运动和切割系统。不要只按切口表现判某个电源故障,也不要在有运动或其他能量风险时清渣、更换板条。[5][9]
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统