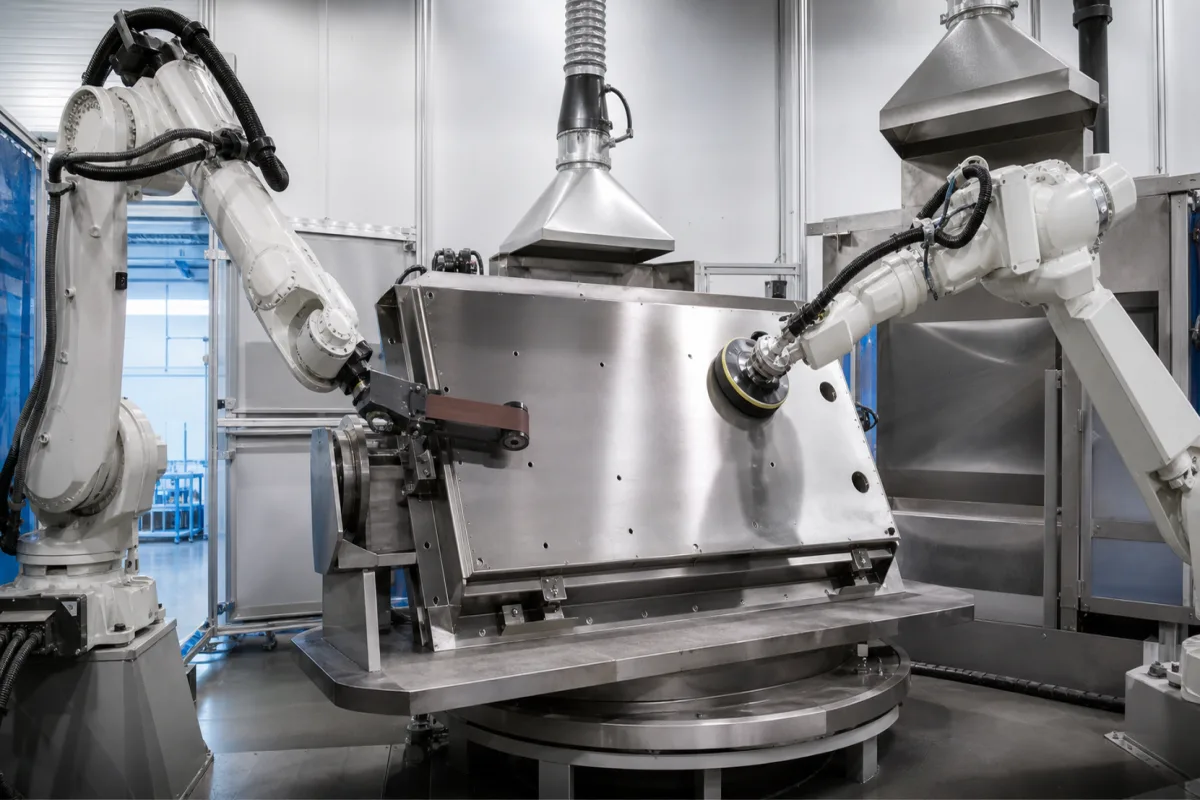
工位通过自动化传输系统接收成型金属部件,然后在受控条件下进行抛光、磨削、去毛刺、涂层涂覆或表面纹理化等处理。这些操作使用专用工具和设备,在精确的环境条件下进行,以实现一致的表面质量和尺寸精度。工位在指定的工作宽度、进给速度、砂带速度和电机功率参数范围内运行,确保高效的材料去除和表面精加工。环境控制将温度和湿度维持在可接受范围内,以防止缺陷。工位设计用于与上下游工艺集成,通过自动化处理实现连续运行。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 工作宽度 | 600–2000 mm | Determines maximum part size that can be processed. |
| 进给速度 | 2–10 m/min | Affects throughput and surface finish quality. |
| 可达表面粗糙度 | Ra 0.2–1.6 μm | Lower Ra requires finer abrasive and slower feed.ISO 4287 |
| 砂带线速度 | 15–35 m/s | Higher speed improves cut but increases heat. |
| 电机功率 | 5.5–22 kW | Sufficient power for heavy stock removal. |
| 电源 | 380–415 V AC | Three-phase, 50/60 Hz.IEC 60038 |
| 耗气量 | 0.5–2.0 m³/min | For pneumatic tensioning and dust extraction. |
| 工作温度 | 5–40 °C | Outside range may affect abrasive life and electronics. |
| 相对湿度 | 30–85 % | Non-condensing; high humidity may cause rust. |
| 防护等级 | IP54–IP65 | IP65 for dusty environments.IEC 60529 |
| 噪声等级 | 75–85 dB(A) | At operator position; hearing protection may be required.ISO 11202 |
| 机器重量 | 1500–5000 kg | Depends on width and options. |
| 占地尺寸(长×宽×高) | 2500×1500×2000 – 6000×2500×2500 mm | Varies with configuration and automation level. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高 5 bar (72.5 psi) |
| flow rate: | 10-100 L/min (2.6-26.4 gal/min) |
| temperature: | 环境温度至 80°C (176°F) |
| slurry concentration: | 固体含量 5-40% (重量比) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该工位设计用于处理由不锈钢、铝合金和碳钢制成的金属部件,如产品规格中所列。
该工位可达到的表面粗糙度为Ra 0.2–1.6微米,依据ISO 4287。实际值取决于所用磨料和进给速度。
该工位需要三相电源,380–415伏交流电,50/60赫兹,依据IEC 60038。请与制造商核实确切要求。
该工位的防护等级为IP54–IP65,依据IEC 60529,适用于多尘环境。请确认您型号的具体等级。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。