DONGGUAN MISSION GAUGE & FIXTURE CO.,LTD.
Mission官网列弧焊、点焊夹具及焊接工作站,并说明设计制造、加工和装配范围。区分工件专用治具与整站;网页加工精度或检具能力不替代本项目重复装夹及焊后尺寸报告。
查看产品资料依据
- 官网产品分类
- Arc/Spot Welding Fixture and Robotic Welding Cells
- 资料核查日期
- 2026-10-14
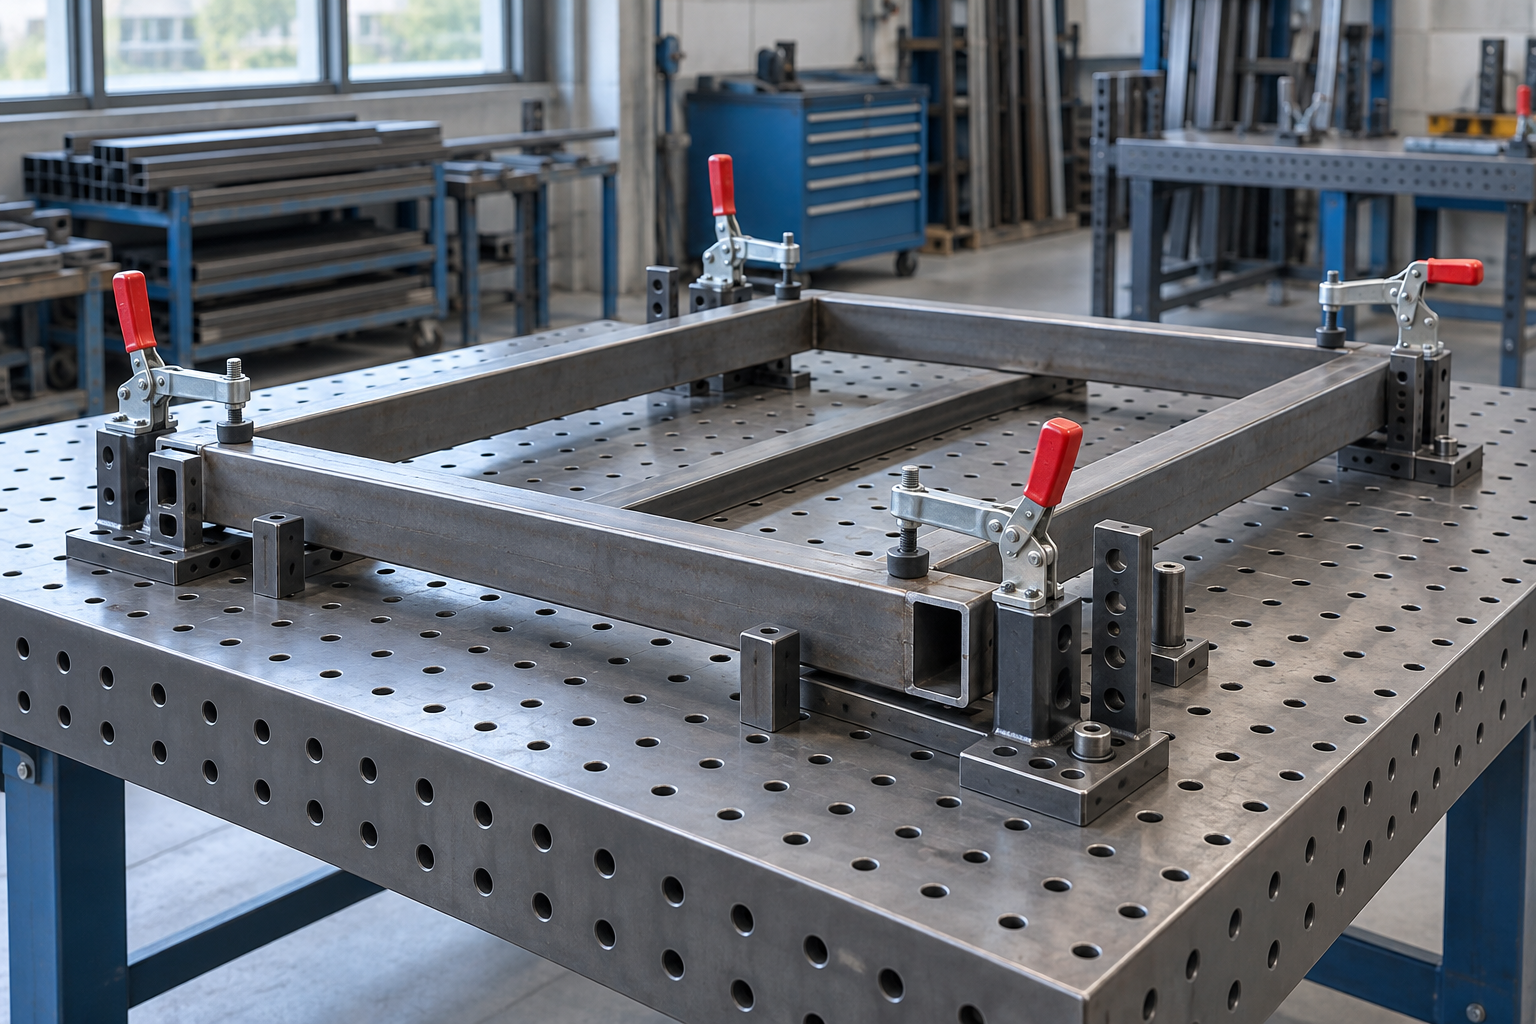
这是现有四项功能结构,不是某夹钳或机器人工作站的制造BOM。孔系焊接台、专用治具和气动夹钳不必采用同一底板、定位销或驱动,订货清单需明确附件与整机边界。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 底板与工装基础 | 提供定位和安装基础,配合台面、立柱或专用框架承载工装。模块孔系还须匹配销、螺栓与附件,不仅检查台面长宽。[2][9] | 金属基础按具体供货:Mingtu表述HT200–HT300或Q345平台;Siegmund另有钢、工具钢和不锈钢系列,不推成所有夹具统一碳钢板。[9][10] |
| 定位销 | 以工件基准孔或对应特征定位。Carr Lane说明一圆销配一菱形销可避免两孔重复约束造成卡紧;定位方式要由工件图样决定。[1][3] | 销的材质、热处理、尺寸与间隙按型号及工件特征规定,不能只写“淬硬钢”就保证装卸与定位精度。[1][3] |
| 夹紧臂 | 把工件压向支撑或定位件,同时留出装卸和焊接通道。气动夹钳的输出力取决于压力、力矩和臂长,保持力矩不是端部夹紧力。[1][4][6] | DESTACO目录有钢制U臂、系列主体另为铝壳;臂、本体、压头和接触垫材料分别列,不因一个部件为钢就把夹钳全写成钢。[4][6] |
| 支撑块 | 在选定基准或受力点支撑工件,与夹紧方向配合;固定、可调或均衡支撑的定位行为不同,布置不当会改变工件形状或使其落座不稳。[1] | 接触件、可换垫块及基础按磨损、接触和型号清单规定;原材料“钢”是功能参考,不是统一牌号或耐温保证。 |
以下夹钳数据限DESTACO 82M型号及官方资料,孔系数据限Siegmund系统;它们用于说明参数对象,不能拼成某中国厂商整套治具的额定规格。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 夹紧力与保持能力 | N、N·m及有效臂长分别列 | 82M-3目录40mm气缸例列5bar夹紧力矩120N·m、最大保持力矩380N·m;第31页曲线显示臂长100mm时约1200N、200mm时约600N。不能把380N·m当380N,或仅由气缸尺寸推统一5–50kN。[6] |
| 开合行程与装卸空间 | 直线行程或臂开角及包络 | 82M-3E网页列臂开角5~135°,这是角度,不是直线10–100mm行程。实际臂、压头与工件包络还会限制可用开合和焊枪空间。[4][6] |
| 定位尺寸与验收精度 | 基准、尺寸对象及测量状态 | 夹具基准位置、落座间隙与焊后工件尺寸分开约定。ISO13920:2023公开范围是焊接结构一般公差,不能由“符合一般公差”推夹具统一±0.05~±0.1mm精度。[1][5][11] |
| 热环境与尺寸状态 | 冷态、热态、冷却和松夹条件 | 焊接约束、工艺与松夹会影响最终形状,夹具测量状态需要明确。Siegmund材料页约500°C描述的是等离子渗氮制造过程,不是夹具使用温度;公开资料不建立全品类−20~+80°C额定范围。[5][10] |
| 驱动压力 | 按夹钳型号及力曲线 | 82M-3N13、40mm目录尺寸页注明最大6bar(0.6MPa),其力曲线另按3/4/5bar区分。5bar测试条件不等于最大压力,不能将0.4~0.8MPa施加到所有夹具或认为越高越稳。[6] |
| 材料与热处理 | 基础、定位件、臂与接触件 | Siegmund有S355J2+N、X8.7/X8.8工具钢及不锈钢系列;Mingtu列铸铁或Q345平台。各部位按材料与处理文件,不把Q235/45#/40Cr三牌号机械分配给所有治具。[9][10] |
| 表面处理 | 工作面、配合面与保护层 | Siegmund把等离子渗氮与后续BAR层分开,防飞溅和耐磨描述对应其系列。涂层、配合及电气接触要求需对应具体设计,不用“镀锌/喷粉”概括全部定位或接触表面。[10] |
| 重量与承载 | 单夹钳、工装、工件及台面 | 82M-3目录40mm例重量1.5kg是单夹钳对象,臂另订;Siegmund系统推荐载荷随腿型/数量变化。工装自重、移动负荷和支承能力分别核对,不能以越重越刚或50–500kg统一判断。[2][6] |
| 底板尺寸与孔系 | 长宽、厚度、孔径、网格及支承 | SiegmundSystem16为16mm孔/50×50mm网格,22/28系统孔径不同并列100×100mm或对角网格。相同台面尺寸不代表附件可直接互用;跨系统连接另有相应附件。[2] |
| 可调范围 | 定位调节、臂开角与补偿分别 | DESTACO TCC资料的3°是臂运动内的厚度容差补偿;82M的开角调节是另一功能。二者不等于工件位置可调±5~±20mm或焊件尺寸误差允许值。[4][6] |
| 重复定位 | 重复装夹、测量基准和样件 | 在同一基准与测量条件下检查重复落座,并与焊后尺寸分开。Mission网页的加工精度表述不是夹具重复性报告,更不是所有焊件±0.02~±0.05mm保证;需具体试件和报告。[1][5][7] |
| 工作循环 | 装夹、焊接、冷却、松夹与搬运 | 82M目录把允许工具重量与开/关1s或2s曲线分开,臂载荷和重心距离影响选择;这些并非整站节拍,也不证明夹具统一“100%工作循环”。订单列实际循环及验收状态。[6] |
Carr Lane的定位销说明以圆销作为主要两轴定位、菱形销作为次要一轴定位,目的是避免两个孔的重复约束造成装卸卡紧。用什么孔或表面作基准仍由工件图样决定,不是每个焊件都必须布置一组这样的销。[3]
模块化台面的16、22、28不是精度等级,而是Siegmund系统孔径。该厂说明同系统内附件可配各台面系列,跨系统需要连接件;采购应列完整孔系和配套清单,不只发一张台面外形图。[2]
左右滑动查看完整表格 →
| Siegmund系统例 | 孔径/网格 | 台面材料厚度约 |
|---|---|---|
| System16 | 16mm;50×50mm | 11.5~13mm |
| System22 | 22mm;100×100mm或对角网格 | 17~19mm |
| System28 | 28mm;100×100mm或对角网格 | 24.5~27mm |
DESTACO 82M-3官方目录第31页把保持力矩、5bar夹紧力矩和臂长—夹紧力曲线分别给出。40mm气缸例在5bar、100mm臂长处约1200N,200mm处约600N。等效力随臂长变化的示例不能当实际压头方向、工件变形和安全裕量均已验证。[6]
图上的120N·m与380N·m分别是夹紧与最大保持力矩,TCC40mm型号则另列85N·m。不能把同尺寸但不同机构的数据互换。该系列臂是另订件,失气保持/手动解锁/保持开启等功能也按选项区分,不由“气动”一词推定全部状态。[4][6]
按实际工件检查压头接触、支撑和开合包络,确保装卸及焊接通道。Carr Lane关于夹紧朝向支撑、避免压弯悬空部位的原则有帮助,但其加工切削力算例不能直接变成焊接约束力要求。[1]
TWI说明约束可减少焊接中的移动,解除约束后仍可能因残余应力产生移动;过强约束也可能提高开裂风险。应结合相应焊接工艺和试焊确定约束及松夹方式,不把“防止变形”写成绝对保证。[5]
分别记录夹具基准、重复落座、试焊后的冷却/松夹状态及最终焊件图样尺寸。ISO13920:2023说明适用公差以图样规定为准,复杂结构还可能需要专门规定;公开摘要不提供可直接套用的全部公差数值。[11]
原结构中的定位销、夹紧臂和支撑块都应能保持图样规定的落座及受力关系。出现松动、工件放入状态改变、接触面磨损或裂纹时,按工装图、对应部件维护要求和校验件检查,不继续用加大压力补偿定位问题。[1][6]
保留工装基准/校验资料、附件型号清单、驱动及传感器接线、实际试焊验收记录。底板、孔系台、专用夹具、机器人/焊接电源/安全防护和检测工装在订单分别列,不能从厂商能做自动化系统推定夹具报价包含整站。[6][7][8][9]
左右滑动查看完整表格 →
| 交付边界 | 需要确认的资料 |
|---|---|
| 模块化台面与附件 | 孔系、承载支承、附件型号及装配布局 |
| 工件专用焊接夹具 | 基准、夹紧/开合、试焊及松夹后验收 |
| 机器人焊接工作站 | 夹具以外的机器人、焊接设备、控制与防护范围 |
工件图样/版本、材料、厚度、接头及定位基准:[ ]
焊接工艺、顺序、焊枪或机器人可达空间:[ ]
装卸方向、夹紧点、支撑、压头及可换件:[ ]
压力/夹钳型号、开合包络、失气与状态接口:[ ]
台面长宽、孔系、附件、工件/工装重量与支承:[ ]
重复装夹、冷却/松夹和焊后尺寸验收条件:[ ]
夹具/模块台/整站/检具供货边界:[ ]
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-14。通用定位原则、具名夹钳曲线、模块化孔系和焊接结构公差分别用于对应对象。来源中的加工精度、保持力矩、制造温度或宣传语不作为最终焊件性能保证。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
Mission官网列弧焊、点焊夹具及焊接工作站,并说明设计制造、加工和装配范围。区分工件专用治具与整站;网页加工精度或检具能力不替代本项目重复装夹及焊后尺寸报告。
常州Anchuang官网列电池箱托盘焊接夹具,可按工件调整高度、角度及工位;关于页说明研发、加工与装配能力。公开页未给明确尺寸精度,须按工件图和试焊验收,整站机器人及防护范围另列。
泊头Mingtu官网列3D焊接夹具台及定位销、夹钳、V块等附件,制造范围包括铸造、加工和定制平台。供货证据对应模块台面及附件,专用治具或机器人整站需另外确认;精度数值须有对应配置和测量报告。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
并非越多约束越好。Carr Lane说明一圆销与一菱形销组合可避免两孔重复约束卡紧;最终定位依据仍需对应工件图样。[1][3]
不是同一量。该例380N·m是最大保持力矩,5bar夹紧力矩另为120N·m,端部力还随臂长变化。应查实际型号曲线。[6]
定位、重复装夹和焊后成品是不同验收对象。TWI指出松夹后仍可能发生移动,工艺、残余应力和最终测量条件都需验证。[5][11]
Siegmund以孔径定义这些系统,同系统附件可配相应台面系列,跨系统另有连接件。不能仅按台面长宽判断兼容。[2]
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。