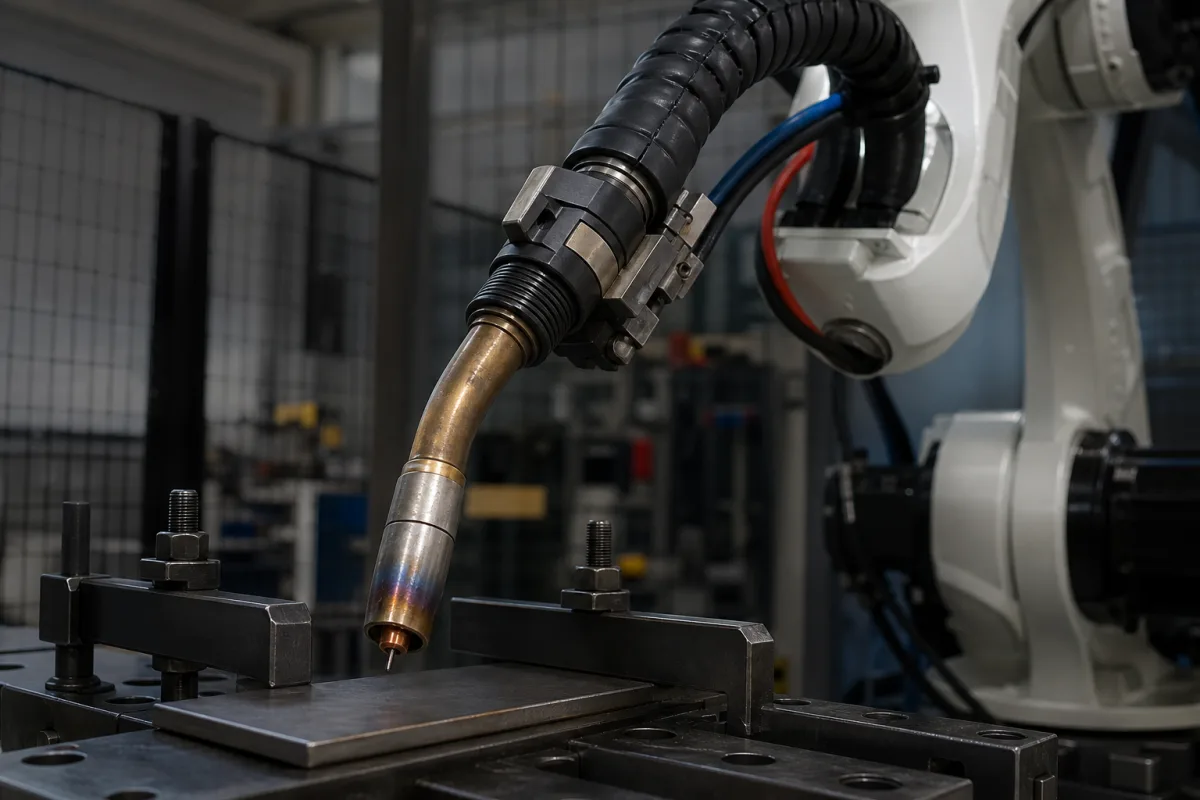
焊枪通过电弧(在电弧焊中)或气体燃烧(在气焊中)产生可控热源。在机器人应用中,焊枪由机器人手臂精确定位和操作,以遵循编程的焊接路径,同时保持最佳距离、角度和行进速度,以确保一致的焊缝质量。焊枪还输送填充材料和保护气体,以保护熔融焊接池免受大气污染。工作原理涉及调节电气参数(电流、电压)或气体流量,以实现所需的热输入和焊缝特性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定电流 | 100–500 A | Continuous duty at rated currentIEC 60974-7 |
| 负载持续率 | 35–60 % | At 60% of rated currentIEC 60974-7 |
| 冷却方式 | Air/Water | Water-cooled for >400 A |
| 气体流量 | 10–25 L/min | For shielding gasISO 5172 |
| 气体压力 | 0.2–0.5 MPa | Inlet pressure rangeISO 5172 |
| 电缆长度 | 3–5 m | Standard lengths available |
| 接头类型 | Dinse 35/50 | Compatible with standardDINSE |
| 重量 | 0.5–1.5 kg | Without cable |
| 绝缘等级 | F | Class F (155°C)IEC 60974-7 |
| 防护等级 | IP21S | Splash-proofIEC 60529 |
| 工作温度 | -10–40 °C | Ambient rangeIEC 60974-1 |
| 枪体材料 | PPS/Copper | High heat resistance |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 冷却剂/气体压力: 0.2-0.8 MPa (30-120 psi),取决于焊炬类型 |
| flow rate: | 保护气体: 10-30 升/分钟,冷却水: 1-4 升/分钟 |
| temperature: | 最高可达3500°C (电弧温度),手柄通常额定环境温度为40-120°C |
10 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
典型额定电流范围为100–500 A(在额定电流下连续工作),负载持续率为35–60%(在60%额定电流下),依据IEC 60974-7。这些为参考范围;请与制造商确认具体型号的准确值。
冷却方式可为风冷或水冷。电流超过400 A时建议采用水冷以管理热量。冷却方式需根据应用的工作周期和电流要求进行选择。
保护气体流量通常为10–25 L/min,进气压力为0.2–0.5 MPa,依据ISO 5172。这些值确保焊接池得到充分保护;请与制造商核实您的特定气体和工艺。
相关标准包括IEC 60974-7(电弧焊设备)、ISO 5172(气焊设备)以及IEC 60529(防护等级IP21S)。这些标准作为采购参考;合规性需与制造商核实。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。