行业验证制造数据 · 2026

工件定位夹具

基于 CNFX 目录中多个工厂资料的聚合洞察,工件定位夹具 在 金属制品制造 行业中通常会围绕 夹紧力 到 定位精度 进行能力评估。

技术定义与核心装配

一个典型的 工件定位夹具 通常集成 底板 与 定位销。CNFX 上列出的制造商通常强调 碳钢 结构,以支持稳定的生产应用。

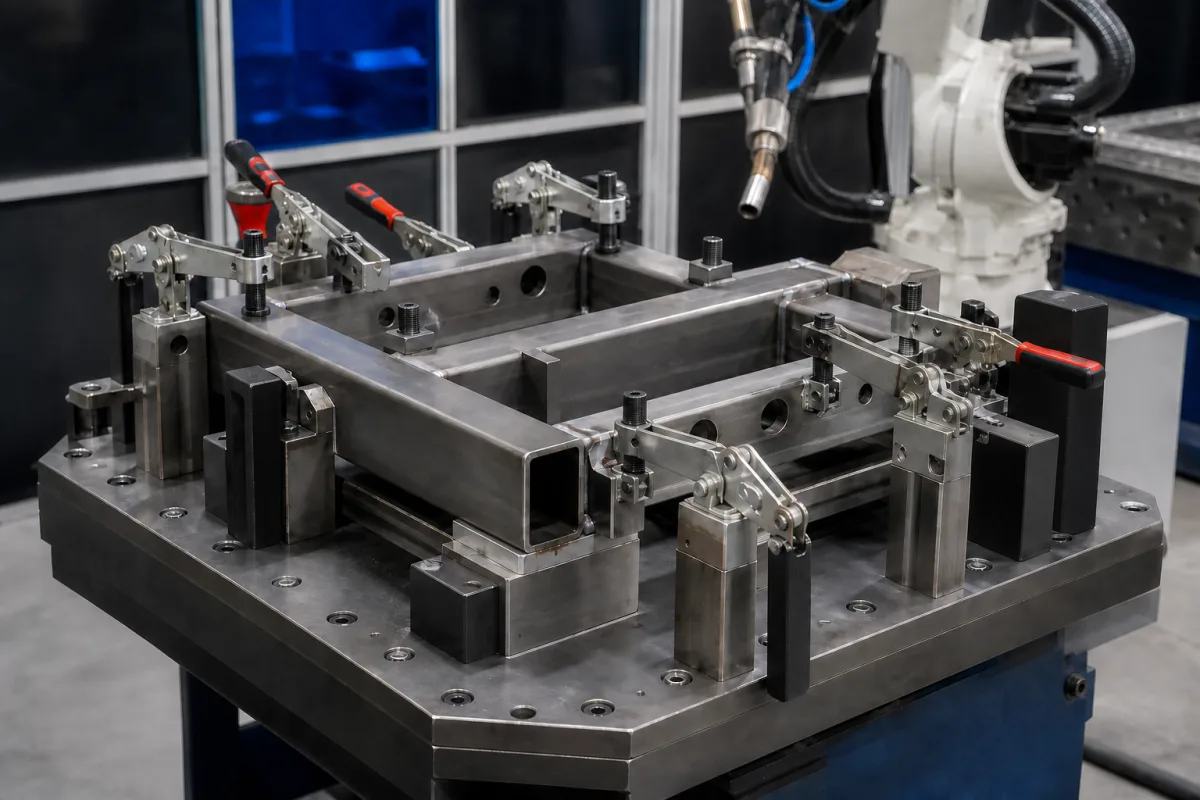
一种在机器人焊接操作中牢固夹持并精确定位工件的机械装置。

工件定位夹具 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 工件定位夹具

产品定义

工件定位夹具是机器人焊接工作站中的专用部件,用于精确地定位、夹紧和支撑金属工件,使其处于正确的方向和位置,以实现一致、高质量的自动化焊接。它确保可重复的定位,以维持焊接精度和效率。该夹具设计为与机器人焊接单元接口,将工件呈现在编程的焊接坐标处,使机器人能够在每个循环中准确执行其焊接路径。夹具采用碳钢或工具钢制造,能够承受焊接环境中的力和条件。关键参数包括:夹紧力为5–50 kN,必须超过焊接变形力;定位精度为±0.05 mm,重复定位精度为±0.02 mm,这两者对于焊缝一致性和批次均匀性至关重要,并依据ISO 230-2进行验证。工作温度范围为-20至80°C,焊接热量可能需要冷却。最大工件重量为500 kg,较重的零件需要定制设计。夹具自身重量为150–350 kg,影响搬运和安装。其占地尺寸为1200×800×600 mm,调整范围为±50 mm,以适应零件变化。夹紧速度为1–3秒,影响循环时间。防护等级为IP54(依据IEC 60529),提供防尘和防溅保护。材料通常为Q235碳钢(依据GB/T 700),表面处理为镀锌(依据ASTM B633)以提供耐腐蚀性。这些数值是目录参考范围,必须与实际型号和应用的法律制造商或供应商确认。

工作原理

该夹具使用机械夹紧装置、定位器(销、挡块)和支撑件,将工件相对于基准面固定。它与机器人焊接单元接口,确保工件呈现在编程的焊接坐标处,使机器人能够在每个循环中准确执行其焊接路径。夹紧力可在5–50 kN范围内调节,必须超过焊接变形力以保持稳定性。定位精度和重复性通过精密定位器和夹紧机构确保,并依据ISO 230-2验证。夹具的调整范围为±50 mm,以适应零件变化,而其夹紧速度为1–3秒,影响循环时间。工作温度范围为-20至80°C,需要考虑焊接热量的冷却。夹具的重量和占地尺寸必须与机器人的可达范围和车间空间进行核对。

主要材料

碳钢, 工具钢
技术参数
参数典型区间选型说明与越界后果
夹紧力5–50 kNMust exceed welding distortion forces
定位精度±0.05 mmCritical for weld seam consistencyISO 230-2
重复定位精度±0.02 mmEnsures batch uniformityISO 230-2
工作温度-20–80 °CWelding heat may require cooling
最大工件重量500 kgHeavier parts need custom design
材料Q235Carbon steel standardGB/T 700
表面处理Zinc platingCorrosion resistanceASTM B633
重量150–350 kgAffects handling and installation
外形尺寸(长×宽×高)1200×800×600 mmCheck robot reach envelope
调整范围±50 mmAccommodates part variations
夹紧速度1–3 sAffects cycle time
防护等级IP54Dust and splash protectionIEC 60529

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 底板
    为所有其他灯具组件提供刚性基础和安装表面
    材料: 钢材
  • 定位销
    通过嵌入预钻孔或边缘,精确固定工件位置
    材料: 淬火钢
  • 夹紧臂
    施加力将工件牢固地固定在定位器上
    材料: 钢材
  • 支撑块
    焊接过程中防止工件偏转或振动
    材料: 钢材

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最大夹紧力: 5000 N
other spec:定位精度: ±0.05 mm, 重复精度: ±0.02 mm
temperature:-20°C 至 150°C
兼容性
钢合金铝合金不锈钢
不适用:无阻尼的高振动环境
选型所需数据
  • 工件尺寸 (长x宽x高)
  • 所需夹紧力
  • 机器人工作范围和安装接口
补充技术说明

工程推理

运行范围
范围
0.02-0.05 mm 定位精度,500-2000 N 夹紧力,-20°C 至 80°C 工作温度
失效边界
夹紧力降至 450 N 以下,定位误差超过 0.06 mm,温度超过 85°C
铝合金部件热膨胀(系数 23.1×10⁻⁶/°C)导致尺寸不稳定,夹紧界面磨损使摩擦系数从 0.4 降至 0.3 以下
制造语境
工件定位夹具 在 金属制品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
夹紧组件磨损与松动
原因:反复的夹紧循环和振动导致材料疲劳,引起钳口、定位销或螺钉磨损,从而导致夹紧力和定位精度降低。
错位与定位漂移
原因:碎屑积聚、热膨胀或校准不当导致夹具失去精确对准,从而引起工件定位不一致。
维护信号
  • 夹具未夹紧时出现可见的晃动或摆动,表明部件磨损。
  • 夹紧过程中听到研磨或刮擦噪音,表明碎屑积聚或错位。
工程建议
  • 实施定期清洁和润滑计划,以防止碎屑积聚并减少运动部件的磨损。
  • 使用精密对准工具并执行定期校准检查,以保持定位精度并及早检测漂移。

合规与制造标准

参考标准
ANSI B5.54-2005 机床 - 工件夹紧装置DIN 6325-1 圆柱形工件夹紧夹具
制造精度
  • 位置精度:+/-0.01mm
  • 表面平面度:每100mm 0.05mm
质量检验
  • 三坐标测量机(CMM)验证
  • 硬度测试(洛氏C标尺)
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

夹紧表面积累的颗粒污染物(氧化铁、焊接飞溅) → 因摩擦系数降低导致的夹紧力渐进性损失 → 集成 6 bar 压力的气吹清洁系统,夹紧表面硬铬镀层(50 μm)
焊接热输入(2-5 kJ/mm)引起的循环热载荷 → 夹具安装点热疲劳开裂 → 水冷夹具底座,流量 10 L/min,Inconel 718 热障嵌件

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 工件定位夹具 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 工件定位夹具

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

工件定位夹具在机器人焊接中的作用是什么?

它用于牢固夹持并精确定位金属工件,使其处于正确的方向,以实现自动化焊接,确保焊接质量一致并提高生产重复性。

选择该夹具时需要考虑哪些关键规格?

关键规格包括夹紧力(5-50 kN)、定位精度(±0.05 mm)、重复性(±0.02 mm)、工作温度(-20至80°C)、最大工件重量(500 kg)和占地尺寸(1200×800×600 mm)。这些必须针对具体应用进行验证。

该夹具如何确保定位精度?

它使用精密定位器、夹紧装置和支撑件将工件相对于基准面固定,精度和重复性依据ISO 230-2验证。调整范围为±50 mm,以适应零件变化。

哪些维护信号表明夹具需要关注?

信号包括夹紧力下降、定位偏差增大、定位器或夹紧装置磨损以及腐蚀。建议定期检查表面处理和运动部件。始终咨询制造商获取维护指南。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 金属制品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 工件定位夹具?

对比具备该产品与工艺能力的制造商资料。

上一个产品
工业金属折弯机
下一个产品
干墙螺钉
获取报价咨询