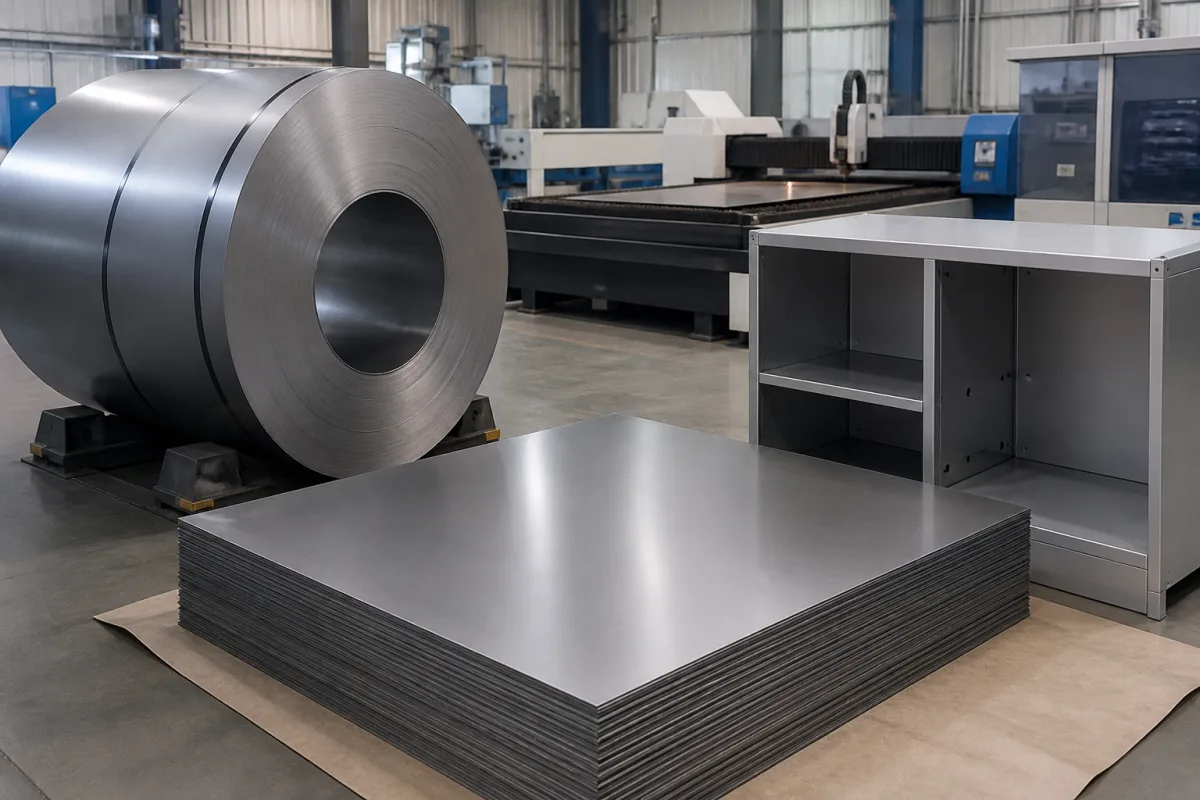
热轧钢经过清洗、酸洗,然后在环境温度下通过串列轧机,通过塑性变形减薄厚度,同时改善表面质量和尺寸公差。该过程涉及多次轧制以达到所需厚度和力学性能。冷轧通过应变硬化提高强度,但降低延展性,因此可能进行后续退火以恢复成形性。最终产品具有光滑、均匀的表面,适合涂装或涂层。工艺参数如压下率和轧制速度被控制以满足指定公差。材料的力学性能,包括屈服强度和伸长率,受冷轧压下量和任何热处理的影响。对于家具应用,板材必须表现出一致的平面度和表面质量,以确保高效加工。这些性能的验证需要按照相关标准进行拉伸试验和表面粗糙度测量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 厚度 | 0.3–3.0 毫米 | 标称板材厚度GB/T 708 |
| 宽度 | 600–1500 毫米 | 板材宽度尺寸GB/T 708 |
| 屈服强度 | 180–360 兆帕 | 结构应用最小屈服强度GB/T 5213 |
| 表面粗糙度 | B–D Ra | 表面粗糙度平均值GB/T 708 |
| 平面度公差 | ≤5 毫米/米 | 相对于理想平面的最大偏差GB/T 708 |
| 抗拉强度 | 270–420 MPa | Ensures durability under loadGB/T 5213 |
| 延伸率 | 26–40 % | Higher for formabilityGB/T 5213 |
| 硬度 | 45–80 HRB | Balances strength and formabilityGB/T 230.1 |
| 化学成分(C) | ≤0.12 % | Low carbon for weldabilityGB/T 5213 |
| 化学成分(Mn) | ≤0.50 % | Contributes to strengthGB/T 5213 |
| 化学成分(P) | ≤0.035 % | Low phosphorus for ductilityGB/T 5213 |
| 化学成分(S) | ≤0.035 % | Low sulfur for surface qualityGB/T 5213 |
| 镀层重量(如镀锌) | 60–180 g/m² | Zinc coating for corrosion resistanceGB/T 2518 |
| 卷重 | 5–15 t | Handling and logistics consideration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高100兆帕(取决于厚度和等级) |
| flow rate: | 不适用 |
| temperature: | -50°C至150°C(连续),最高200°C(间歇) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据GB/T 708标准,公称厚度范围为0.3至3.0毫米,宽度为600至1500毫米。这些是参考范围;实际尺寸必须与供应商确认以用于特定应用。
关键性能包括屈服强度(180–360 MPa)、抗拉强度(270–420 MPa)、伸长率(26–40%)和硬度(45–80 HRB),符合GB/T 5213标准。这些值确保足够的强度和成形性,以进行冲压和弯曲。务必与材料供应商核实。
表面粗糙度等级为B至D(Ra),符合GB/T 708标准,影响油漆附着力和外观。较光滑的表面(如B级)通常用于可见部件。所需表面质量取决于最终产品的外观和涂层要求。
是的,镀锌变体的锌涂层质量为60–180克/平方米,符合GB/T 2518标准。该涂层提供腐蚀保护,适用于户外或潮湿环境。请与供应商确认涂层质量和标准。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。