行业验证制造数据 · 2026

切割刀片组件

基于 CNFX 目录中多个工厂资料的聚合洞察,切割刀片组件 在 皮革及相关产品制造 行业中通常会围绕 刀片宽度 到 刀片厚度 进行能力评估。

技术定义与核心装配

一个典型的 切割刀片组件 通常集成 切割刀片 与 刀片固定座。CNFX 上列出的制造商通常强调 高速钢 结构,以支持稳定的生产应用。

用于皮革削匀操作的精密组件,包含切割刀片及其安装/夹持机构。

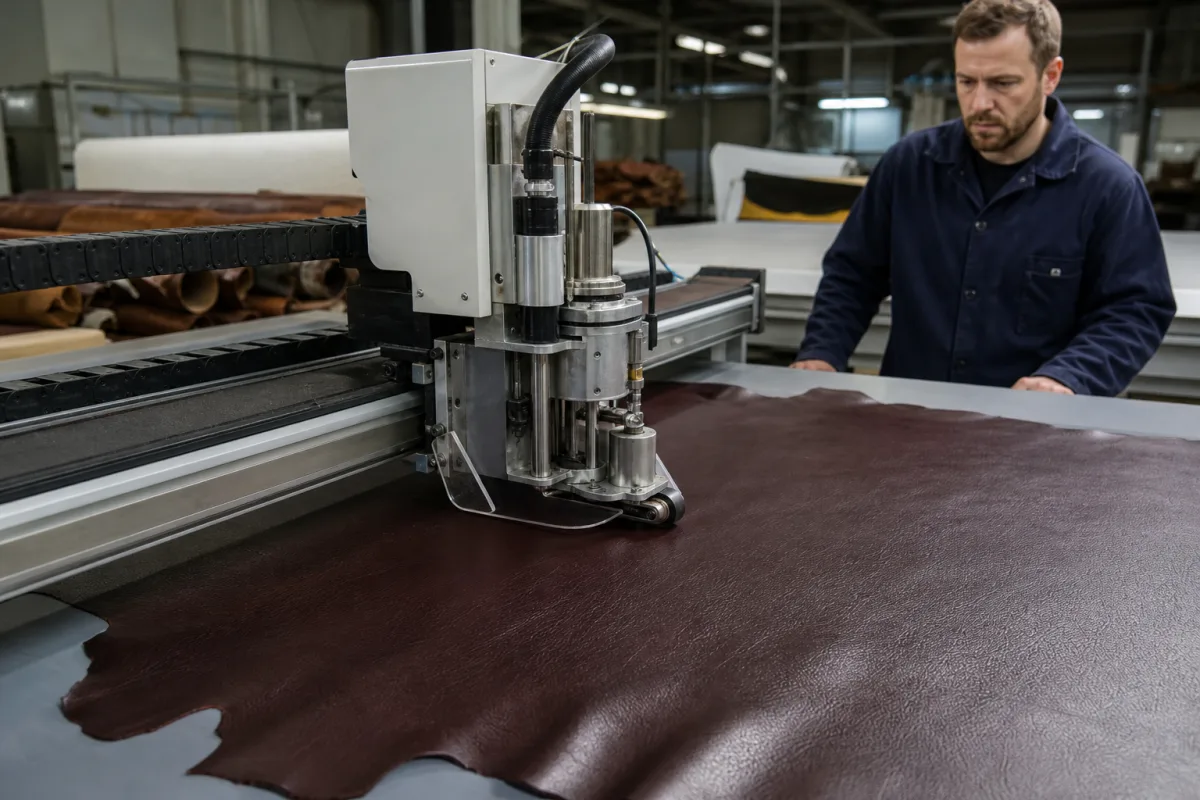
切割刀片组件 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 切割刀片组件

产品定义

切割刀片组件是工业皮革削匀机的关键部件,负责精确削切皮革以达到均匀厚度。它由切割刀片、刀片夹持器、调节机构和安装硬件组成,设计用于在高速削匀操作中保持一致的切割深度和角度。该组件可配置刀片宽度50至150毫米,刀片厚度0.5至1.2毫米,切割角度15至30度。刀片硬度范围为58至62 HRC,刀片材料指定为Cr12MoV高碳铬钢,参考标准GB/T 1299。安装孔径范围为8至20毫米,刀片跳动控制在0.02毫米以内,以确保削匀厚度均匀。最大工作转速为3000至6000转/分,工作温度范围为-10至60摄氏度。组件重量在0.5至2.5千克之间。这些参数作为选型参考范围,必须根据具体机器型号和应用进行确认。该组件设计用于皮革及相关产品制造业,安装到削匀机主轴上。正确安装和对齐对于最佳性能至关重要。建议定期检查刀片磨损和调节机构,以保持切割质量。在采购或使用前,务必咨询法定制造商或供应商,确认型号特定值和标准。

工作原理

该组件将切割刀片相对于皮革表面保持精确角度。当皮革通过机器时,刀片从底面去除薄而均匀的一层。组件允许微调以控制切割深度,并在操作过程中保持刀片稳定性。刀片的切割角度和深度通过调节机构设定,安装硬件确保牢固连接到机器主轴。操作期间,刀片以高达6000转/分的速度旋转,跳动保持在0.02毫米以内,以避免振动并确保切割干净。操作员必须根据所需皮革厚度设定切割深度,组件的稳定性对于均匀结果至关重要。

主要材料

高速钢, 硬质合金, 不锈钢
技术参数
参数典型区间选型说明与越界后果
刀片宽度50–150 mmDetermines maximum skiving width
刀片厚度0.5–1.2 mmAffects cutting rigidity and sharpness
切削角度15–30 °Optimizes cutting efficiency and edge life
刀片硬度58–62 HRCEnsures wear resistance and edge retention
刀片材料Cr12MoVHigh-carbon chromium steel for durabilityGB/T 1299
安装孔径8–20 mmMust match machine spindle
刀片跳动≤0.02 mmCritical for uniform skiving thickness
最大工作速度3000–6000 rpmExceeding may cause vibration and poor cut
工作温度-10–60 °COutside range may affect blade material properties
重量0.5–2.5 kgAffects handling and machine balance

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 切割刀片
    主要切割元件,用于将皮革削至所需厚度
    材料: 高速钢或硬质合金
  • 刀片固定座
    将切割刀片精确固定于指定位置和方向
    材料: 不锈钢或淬火钢
  • 深度调节机构
    通过千分尺或螺钉调节实现切割深度的微调功能
    材料: 带精密螺纹的钢材
  • 安装支架
    将组件连接到刮削机床架
    材料: 铸铁或钢材
  • 角度调节机构
    设定刀片相对于皮革表面的角度,该角度与深度一起决定削皮轮廓。

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:安装机构最大液压压力5 bar
other spec:刀片速度:500-3000 RPM,皮革厚度:0.5-5.0 mm
temperature:10°C 至 40°C(环境操作范围)
兼容性
全粒面牛皮革植物鞣制皮革合成皮革复合材料
不适用:含有金属铆钉或硬质污染物的磨蚀性材料
选型所需数据
  • 皮革厚度范围(mm)
  • 所需削薄宽度(mm)
  • 生产吞吐量(件/小时)
补充技术说明

工程推理

运行范围
范围
0.5-2.5 mm切割深度,0.01-0.05 mm刀片间隙,15-45 m/min进给速率
失效边界
刀片刃口半径超过0.02 mm,刀片温度超过250°C,刀片挠度超过0.1 mm
粘着磨损(Archard磨损方程:V = KWL/H,其中V=磨损体积,K=磨损系数,W=载荷,L=滑动距离,H=硬度)和热软化(屈服强度的阿伦尼乌斯型温度依赖性)
制造语境
切割刀片组件 在 皮革及相关产品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
刀片刃口钝化和崩刃
原因:循环载荷引起的材料疲劳、针对工件硬度的材料选择不当,或超出设计极限的过大切割力
轴承和主轴组件退化
原因:污染物侵入(金属颗粒、冷却液残留)、润滑不足,或不对中导致负载分布不均
维护信号
  • 运行期间振动增加或出现异常谐波声音
  • 切割过程中可见刀片变色(发蓝)或过度火花
工程建议
  • 实施基于振动分析和热成像的预测性维护,以检测早期轴承磨损和不平衡
  • 建立严格的刀片磨锐规程,包括受控的刃口几何形状修复和维护后适当的磨合程序

合规与制造标准

参考标准
ISO 15641:2001(高速加工铣刀)ANSI B94.19-1997(铣刀和立铣刀)DIN 1837(木工用圆锯片)
制造精度
  • 孔径:+/-0.01 mm
  • 刀片厚度均匀性:+/-0.02 mm
质量检验
  • 硬度测试(洛氏C标尺)
  • 使用坐标测量机(CMM)进行尺寸验证
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

皮革纹理磨蚀(SiO2含量0.5-2.0%) → 渐进式刀片刃口圆角化(刃口半径>0.02 mm) → 采用PVD涂层硬质合金刀片(硬度1800-2200 HV),带3-5 μm TiAlN涂层
摩擦生热(摩擦系数μ=0.3-0.5) → 热膨胀引起的刀片卡滞(间隙<0.005 mm) → 强制风冷,风速15-25 m/s,以及采用因瓦合金(热膨胀系数1.2×10⁻⁶/K)的热补偿安装座

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 切割刀片组件 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 切割刀片组件

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

切割刀片使用什么材料?

刀片材料指定为Cr12MoV高碳铬钢,参考标准GB/T 1299。根据型号,也可能提供高速钢、硬质合金和不锈钢等其他材料,但所列标准仅供参考,需核实。

最大工作转速是多少?

最大工作转速为3000至6000转/分。超过此范围可能导致振动和切割质量差。请务必确认您具体组件型号的转速额定值。

如何确保削匀厚度均匀?

均匀厚度取决于将刀片跳动控制在0.02毫米以内,并正确调整切割深度和角度。建议定期检查和校准组件。

工作温度限制是多少?

工作温度范围为-10至60摄氏度。在此范围外操作可能影响刀片材料性能和表现。请与制造商核实您的应用。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 皮革及相关产品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 切割刀片组件?

对比具备该产品与工艺能力的制造商资料。

上一个产品
pH监测探头
下一个产品
压力辊系统
获取报价咨询