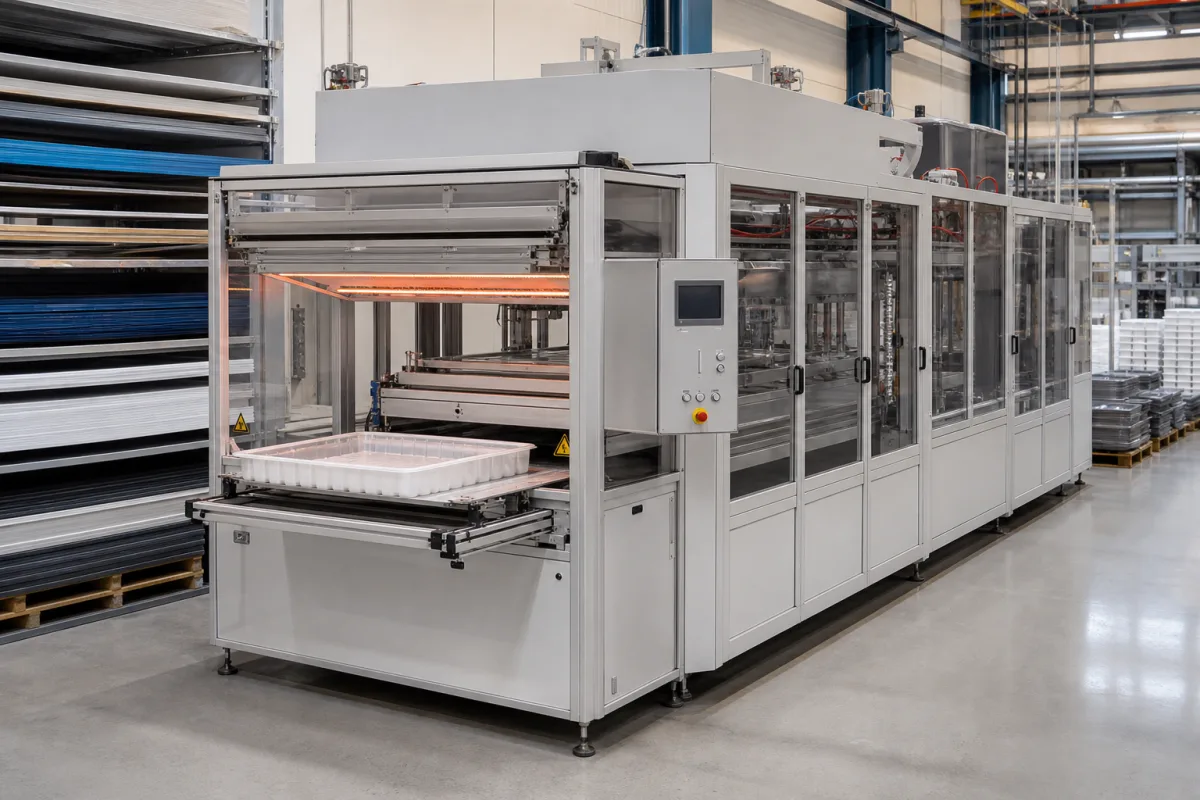
塑料板材被夹紧在框架中,通过电加热元件加热至可塑状态。软化后,框架将板材降至模具上方,真空泵抽除板材与模具之间的空气,使大气压力将板材紧密压合在模具表面。板材冷却固化后保持模具形状。冷却后,成型件被修整并取出。该工艺能够精确复制模具细节,适用于生产大型、浅至中等深度的部件。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最大成形面积 | 1200×800 毫米 | 可加工板材的最大宽度×长度尺寸 |
| 最大拉伸深度 | 300 毫米 | 材料可拉伸进入模具的最大深度 |
| 加热功率 | 18–36 千瓦 | 总电加热元件功率 |
| 真空泵抽气速率 | 100–200 立方米/小时 | 真空系统的空气置换速率 |
| 最大板材厚度 | 1–6 毫米 | 可加工热塑性板材的最大厚度 |
| 循环时间 | 30–120 秒 | 典型完整成型周期持续时间 |
| 工作压力 | 0.6–0.8 MPa | Compressed air pressure for clamping and forming |
| 温度范围 | 0–40 °C | Ambient operating temperature |
| 湿度范围 | 30–85 % RH | Relative humidity for safe operation |
| 电源 | 380 ±10% V AC | Three-phase voltage requiredIEC 60038 |
| 频率 | 50/60 Hz | Mains frequency |
| 控制系统 | PLC + HMI | Programmable logic controller with touchscreen |
| 机器重量 | 1500–2500 kg | Net weight without packaging |
| 占地面积 | 2500×1800 mm | Floor space required for installation |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0.8-1.2 bar 真空压力(典型成型压力) |
| other spec: | 板材厚度:0.5-6 mm,循环时间:30-120秒,最大模具尺寸:1500x1000 mm |
| temperature: | 150-300°C(热成型温度范围) |
7 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该设备设计用于热塑性板材,通常厚度为1至6毫米。常见材料包括ABS、HIPS和聚碳酸酯,但具体材料兼容性需与制造商确认以适合您的应用。
最大成型面积为1200×800毫米,板材必须在此尺寸范围内。最大拉伸深度为300毫米,限制了成型件的深度。
设备需要三相电源,电压为380伏±10%(IEC 60038),频率为50/60赫兹。加热功率范围为18至36千瓦。此外,需要压缩空气,压力为0.6至0.8兆帕,用于夹紧和成型操作。
循环时间范围为30至120秒,取决于板材厚度、部件复杂性和加热要求。这包括加热、成型、冷却和部件取出。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。