Ningbo NIDE Tech Co., Ltd.
浙江 · 宁波
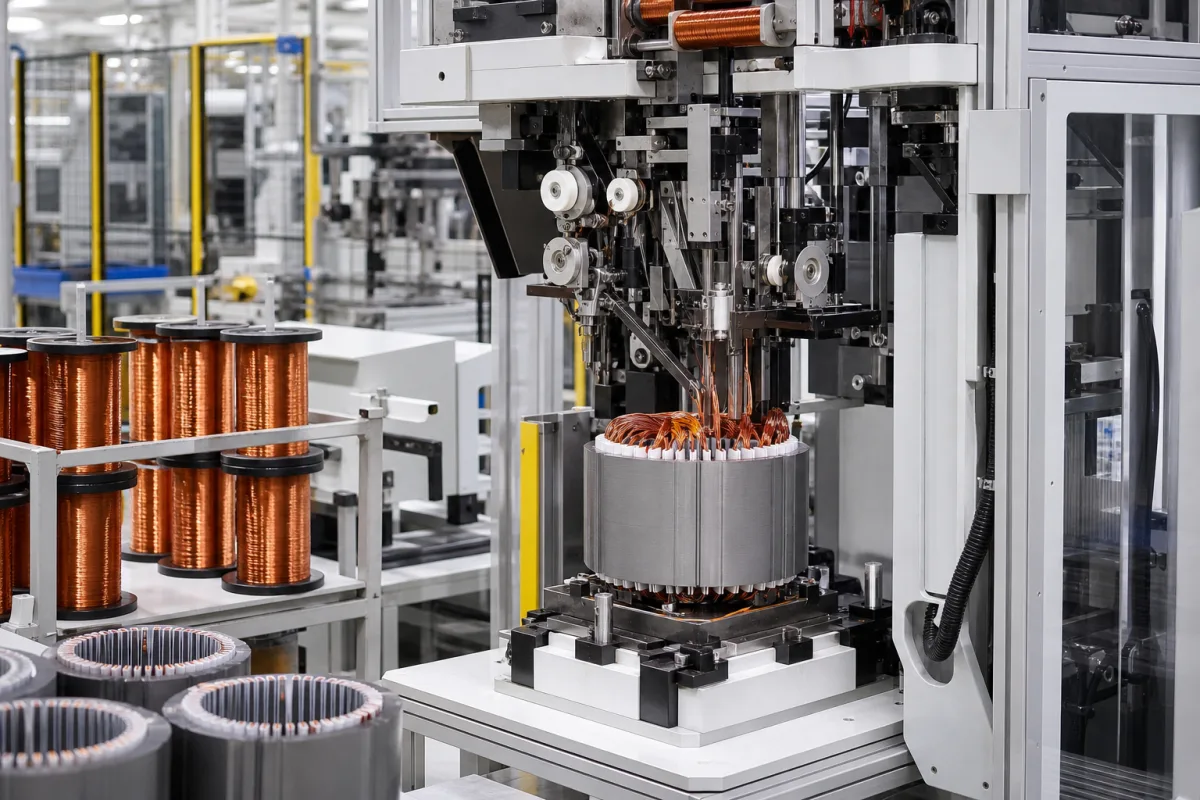
宁波耐达官网列有感应电机定子绕线机(如 RXL1-160B)、定子嵌线机(QX1-150/160、中型电机用 QW1-250-300F)和三工位绕嵌一体机,另有插纸、整形、绑扎等定子工序设备,可组成三相和单相电机定子生产线。
查看产品资料依据
- 官网产品分类
- NIDE · 三相定子绕嵌设备
- 资料核查日期
- 2026-10-17
部件按漆包线走过的顺序排列。导线嘴、过线轮和嵌线模都与漆包线直接摩擦,表面状态决定漆膜会不会受伤,耐达在嵌线机技术要求里专门列出嵌线模接触部位的粗糙度、加工精度、硬度和耐磨性。[4]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 控制系统(伺服驱动与人机界面) | 设定匝数、跳档段数、推线高度和停止时间等参数并驱动各轴。耐达绕嵌一体机全套伺服控制,支持数据存储、远程操控、整线联机和 iPad 操作。[2][4] | 伺服驱动器、触摸屏人机界面等电气元件,装在电气柜内 |
| 绕线头与飞叉主轴 | 飞叉绕嵌线模旋转,把漆包线绕成线圈。RXL1-160B 为 1 个绕组头、2 个绕线工位,飞叉直径 Ø200 mm,绕线速度 ≤3000 r/min。[3] | 飞叉、主轴及轴承等金属回转件,结构随机型 |
| 放线与张力装置 | 从线盘放线,把绕线张力保持在漆包线允许范围内;RXL1-160B 的绕线张力可调。[3] 张力上限按线材定,做法见“张力上限”一节。 | 张力器、过线轮等,规格随线径和并绕根数选配 |
| 嵌线模与定子定位工装 | 绕线时承接线圈,嵌线时引导线圈入槽,定子在嵌线工位定位。换产品时更换模具,R3QL1-120-150N 可自动调整叠厚。[2][4] | 金属模具,接触漆包线的部位按生产要求控制粗糙度、硬度和耐磨性[4] |
| 导线嘴与排线机构 | 把线引到飞叉和嵌线模上,使线圈逐匝整齐排列。耐达说明,自动排线可避免人工挂线造成的线圈交叉、杂乱,以及由此引起的嵌线断线、伤线;R3QL1-120-150N 带伤漆膜检测报警。[2] | 导线嘴、过线轮等与漆包线接触的零件,要求表面光滑耐磨 |
绕线机、嵌线机、绕嵌一体机的规格表栏目各不相同。下表数值取自耐达和 Grewin 官网的具体机型页,适用于所写型号;厂家规格表里没有的项目,写成订货时要提的条件。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 适用线径 | 耐达 RXL1-160B 绕线机为 0.2~1.2 mm;R3QL1-120-150N 绕嵌一体机为 φ0.18~φ1.2 mm,并绕 3 根;QW1-250-300F 中型电机嵌线机为 0.2~1.2 mm。[3][2][5] | 按绕组里最粗的单线线径选机;多根并绕时,把并绕根数一起写进询价单。 |
| 绕线速度 | RXL1-160B 飞叉绕线速度 ≤3000 r/min。[3] 作为对照,BBS 立式针式绕线机最高 600 r/min。[11] | 公布值是速度上限,粗线和大线圈实际要降速;比较报价时看整台定子的生产节拍更直观。 |
| 绕线张力范围 | 以漆包线允许值为上限。MWS 推荐表:铜线 AWG 18 为 4.3~5.8 kg,AWG 20 为 2.7~3.6 kg,AWG 22 为 1.7~2.3 kg;同号铝线低得多,AWG 20 为 0.6~1 kg。[10] | 3.6 kg 约合 35 N。一台机要同时绕铜线和铝线时,张力器的下限要调得到铝线范围。 |
| 装机功率 | RXL1-160B 为 380 V、7 kW;R3QL1-120-150N 为 380 V、15 kW;QX1-150/160 嵌线机为 3 kW;Grewin GWK-300SV 嵌线机为三相 3 kW。[3][2][4][9] | 车间配电按整条定子线各单机功率之和预留。 |
| 外形尺寸 | RXL1-160B 为 1800×1100×2200 mm;R3QL1-120-150N 为 2000×1300×2300 mm;QW1-250-300F 卧式嵌线机为 3210×820×1600 mm。[3][2][5] | 布置时再留出上下料、换模和线盘架的位置。 |
| 绕线参数存储 | RXL1-160B 的匝数、跳档等参数在人机界面设定;R3QL1-120-150N 带数据存储;QW1-250-300F 可编辑、修改和显示不同型号的参数。[3][2][5] | 按工厂在产的定子规格数提出要存多少组参数,以及换产时怎样调用。 |
| 定子外径 | RXL1-160B 最大 160 mm;R3QL1-120-150N ≤φ150 mm;QX1-150/160 最大 160 mm;QW1-250-300F ≤250 mm;Grewin GWK-300SV 最大 160 mm。[3][2][4][5][9] | 嵌线机按定子内径配模,所以内径要一起给:QX1-150/160 为 20~110 mm,QW1-250-300F 为 φ100~φ150。[4][5] |
| 定子叠厚 | R3QL1-120-150N 为 30~120 mm;QX1-150/160 最大 150 mm;QW1-250-300F 为 80~300 mm;GWK-300SV 最大 40 mm。[2][4][5][9] | 叠厚决定嵌线行程和槽楔长度;同一台机要覆盖最长和最短的铁芯。 |
| 定位与分度精度 | 按定子槽数、槽口宽度和线径提出要求,试机时用自家定子检验入槽情况。 | 耐达嵌线机的验收条款写的是槽绝缘不破损、不移动歪斜,铁芯无下线造成的变形或翘齿;这些结果比单个定位数值更能说明问题。[4] |
| 匝数与速度控制精度 | 按每组线圈的匝数和允许偏差提出,绕线后测线圈电阻检验。 | 三相各组匝数一致,三相电阻才平衡;验收时测三相电阻即可看出匝数偏差。 |
| 环境温度 | 把车间实际的冬夏温度写入技术协议,请设备方说明电气柜的适用温度。 | 车间无空调或冬季温度低时要提前说明。 |
| 相对湿度 | 把车间实际湿度写入技术协议。 | 沿海或潮湿车间要说明是否会出现凝露。 |
| 防护等级 | 按车间粉尘情况提出电气柜防护要求,用 IEC 60529 的 IP 代码表示。 | 设备在室内车间使用,重点是电气柜防尘。 |
| 设备重量 | RXL1-160B 约 1100 kg;R3QL1-120-150N 约 4000 kg;QX1-150/160 约 850 kg;QW1-250-300F 约 800 kg。[3][2][4][5] | 绕嵌一体机重量集中,地面承载和进车间的搬运方式按整机重量安排。 |
分机路线每道工序一台设备,换型时各机分别换模。绕嵌一体机把绕线、制槽楔、嵌线合在一台上:耐达 R3QL1-120-150N 专为三相电机设计,三个绕线工位同时绕三相绕组,嵌线时插入相间绝缘纸,嵌线方式可做链式或同芯式,生产节拍 ≤40 s/台。[2] 耐达英文站另有“3 绕 1 嵌”机型,提供 4 工位或 6 工位,适用于单相和三相电机定子。[1]
下表按工序列出耐达官网上对应的机型,便于对照自己的产线缺哪一道。
左右滑动查看完整表格 →
先拿自家最大和最小的定子去套范围。QW1-250-300F 面向大中型三相感应电机定子,这类定子太重,所以采用卧式结构、手动装卸。[5] Grewin GWK-300SV 适合风扇等叠厚较薄的定子,换模可用于不同叠厚和定子型号。[9]
左右滑动查看完整表格 →
线材厂 MWS 按线规给出圆铜、圆铝漆包线的推荐绕线张力,最大值以完全退火铜线的屈服强度为依据;张力超过最大值可能使线圈电阻升高。MWS 同时说明这些数值只是推荐,建议用户用自己的验证试验确认生产中线材没有被拉长。[10]
按这张表,铜线 AWG 20 的上限 3.6 kg 约合 35 N,同号铝线上限 1 kg 约合 10 N。[10] 耐达的嵌线机写明铜线、铝线都可嵌,[4][5] 若一条线两种线材都要做,绕线机的张力器要能稳定调到铝线的低张力区。
BBS Automation 把针式绕线描述为内绕或外绕定子、转子的首选工艺,由绕线针把线直接送进槽里;其立式针式绕线机线径 0.1~1.8 mm、最高 600 r/min。[11] 深圳星特的单工位定子绕线机 XT-01D 也是绕线嘴升降、铁芯旋转的直绕方式,应用列的是步进、无刷、风扇电机。[12]
这类机器把线直接绕到定子上,资料里列的多是无刷、步进、风扇电机定子。三相感应电机的内槽分布绕组,在耐达的资料里走的是飞叉绕进嵌线模、再由嵌线机入槽的路线。[3][4] 询价时写明“感应电机定子、分布绕组、需嵌线”,能少走一轮弯路。
耐达给 QX1-150/160 嵌线机写了可量化的验收线:一次嵌铜线合格率 ≥98.5%,返修后 ≥99.5%,最大槽满率 80%;槽楔无破损、无擦伤拉毛、无移动或歪斜,槽绝缘无破损、移动或歪斜,漆包线不脱出槽绝缘,铁芯无因下线造成的变形或翘齿。[4] 最终整形机 Z3XJ1-300-250T 的要求是一次整形合格率 ≥99.5%,并且无伤漆。[7] 这些条款可以直接写进技术协议,再用自家定子试嵌、试整形来考核。
询价和签技术协议时,需要双方交换并确认的资料集中如下。
左右滑动查看完整表格 →
| 电机厂提供 | 请设备方书面给出 |
|---|---|
| 定子冲片和铁芯图:外径、内径、叠厚范围、槽数、槽形 | 每种定子用哪套嵌线模、换模时间 |
| 绕组图:极数、每相线圈组数、匝数、链式或同芯式 | 绕线速度和整台定子生产节拍(注明是否含上下料) |
| 线材:铜或铝、线径、漆膜等级、并绕根数 | 张力可调范围,以及与线材推荐值的对照 |
| 槽绝缘、槽楔、相间绝缘的材料和尺寸 | 嵌线合格率、槽满率的试嵌结果 |
| 目标产能和班次 | 电气柜的适用温湿度和防护等级 |
| 车间电源、气源、地面和吊装条件 | 整机功率、气压、重量和外形图;QX1-150/160 的中英文页面在定子内径下限(20/30 mm)和节拍(16/25 s)上写法不一,以技术协议数值为准 |
核对日期:2026-10-17。设备数值均来自厂家官网的具体机型页,只适用于所写型号;漆包线张力取自线材厂推荐表,作为设定张力上限的依据。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
浙江 · 宁波
宁波耐达官网列有感应电机定子绕线机(如 RXL1-160B)、定子嵌线机(QX1-150/160、中型电机用 QW1-250-300F)和三工位绕嵌一体机,另有插纸、整形、绑扎等定子工序设备,可组成三相和单相电机定子生产线。
Grewin 以环形线圈和变压器绕线设备为主,定子类产品有伺服线圈槽楔嵌线机 GWK-300SV、定子内绕机和定子线圈整形机。GWK-300SV 适用定子外径 160 mm 以内、叠厚 40 mm 以内,官网称适合风扇等薄型定子。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
两条路线都有成熟机型。分机路线每道工序一台,换型时各机分别换模;耐达说明一体机由绕线工位自动把线圈排进嵌线模,省去人工挂线和工序间搬运(来源1、来源2)。一体机体积和重量更大,R3QL1-120-150N 约 4000 kg、15 kW,生产节拍 ≤40 s/台,选型时按产量和定子规格数量权衡。
耐达 QX1-150/160 写明在相同定子规格下可满足铜线、铝线自动嵌线,QW1-250-300F 也注明铜线铝线都适用(来源4、来源5)。绕线张力要按铝线的较低允许值调,MWS 表中 AWG 20 铝线最大约 1 kg(来源10)。
耐达 QW1-250-300F 面向大中型三相感应电机定子,外径 ≤250 mm、内径 φ100~φ150、叠厚 80~300 mm、24~48 槽,采用卧式结构和手动装卸,因为这类定子太重(来源5)。
耐达 QX1-150/160 页面写最大槽满率 80%,RXL1-160B 绕线机标明适合高槽满率、小槽隙定子(来源3、来源4)。实际能做到多少取决于线径、槽形和绝缘厚度,最好用自家定子试嵌后实测。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。