行业验证制造数据 · 2026

工业电容器放电焊接机

基于 CNFX 目录中多个工厂资料的聚合洞察,工业电容器放电焊接机 在 其他电气设备制造 行业中通常会围绕 储能容量 到 峰值放电电流 进行能力评估。

技术定义与核心装配

一个典型的 工业电容器放电焊接机 通常集成 电容器组 与 充电电路。CNFX 上列出的制造商通常强调 不锈钢外壳 结构,以支持稳定的生产应用。

利用储存的电容器能量放电进行精密焊接的电气设备。

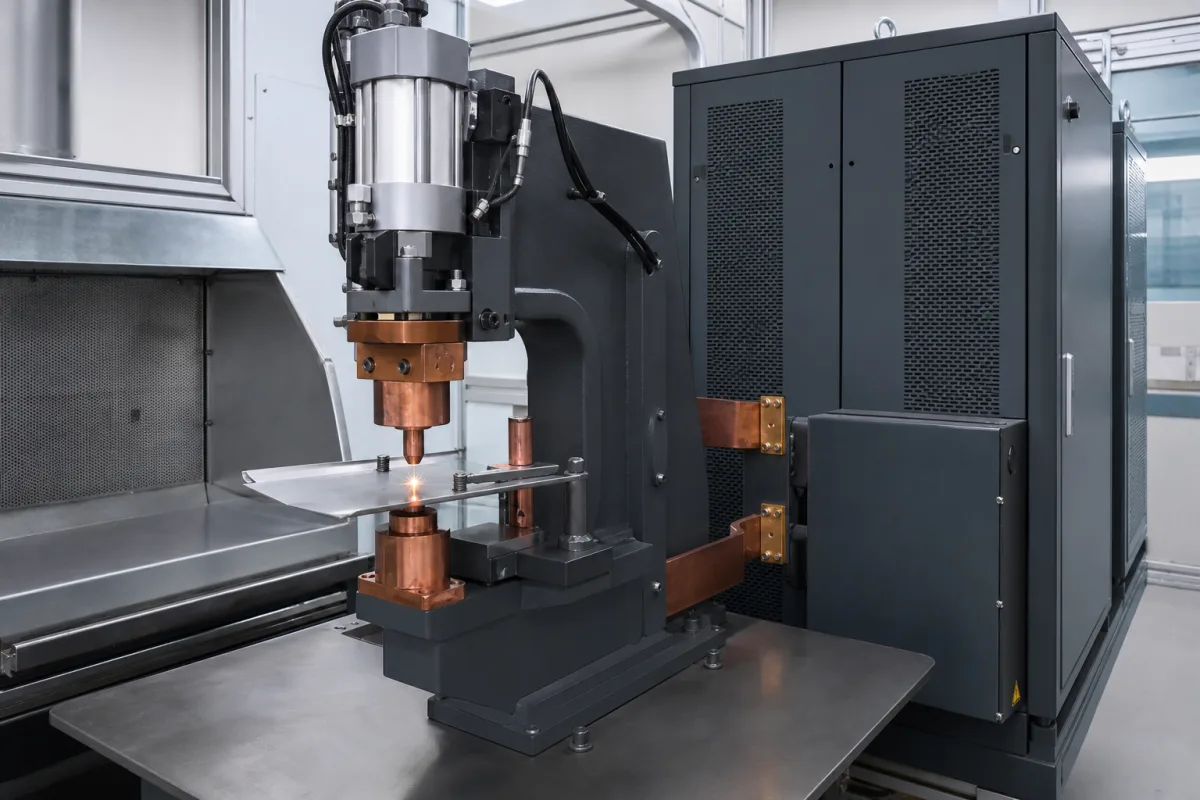
工业电容器放电焊接机 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 工业电容器放电焊接机

产品定义

该工业焊接机将电能储存在高容量电容器中,并以受控的高电流脉冲释放,以形成精确的焊点。在需要一致、低热焊接异种金属或精密部件的制造环境中,该设备至关重要。典型应用包括汽车电子装配、航空航天部件制造和精密仪器制造,在这些应用中,传统焊接方法可能导致热损伤。该机器可作为独立单元集成到自动化生产线中,用于专门的连接应用。

设备采用不锈钢外壳,使用铜电极,并具有聚合物绝缘。关键参数包括储存能量容量100–1000 kJ,峰值放电电流10–50 kA,放电时间1–10 ms,充电电压100–300 V,循环速率每分钟10–60次焊接。功耗范围为1–5 kW,电极力50–500 N,焊接精度±0.05 mm。工作温度应为0–40 °C,湿度20–80% RH(非冷凝),防护等级为IP54–IP65(根据IEC 60529)。机器重量为50–200 kg。

这些数值为参考范围;具体型号的规格必须与法定制造商或供应商确认。该机器设计用于工业用途,应由合格人员安装和操作。定期维护包括检查电极磨损、电容器健康状况和绝缘完整性。未能保持适当的电极力或对准可能导致焊接不一致。设备不应在其指定环境条件之外操作,以避免损坏电子设备。始终验证适用于您特定应用的适用标准和安全法规。

工作原理

电能储存在电容器组中,然后通过电极以受控脉冲放电,产生瞬时局部热量进行熔焊,而不会产生显著的热影响区。放电时间通常为1–10 ms,峰值电流可达10–50 kA。这种快速能量释放使接触点处的工件表面熔化,形成焊核。短脉冲最大限度地减少了热量扩散,减少了热变形,并允许焊接热敏材料。通过调整充电电压、放电时间和电极力来控制过程,以实现一致的焊接质量。

主要材料

不锈钢外壳, 铜电极, 聚合物绝缘层
技术参数
参数典型区间选型说明与越界后果
储能容量100–1000 千焦电容器组最大储存电能
峰值放电电流10–50 千安放电脉冲期间的最大瞬时电流
放电时间1–10 毫秒焊接脉冲放电持续时间
充电电压100–300 伏特电容器充电电路的工作电压
循环速率10–60 焊点/分钟每分钟最大操作焊接循环次数
功耗1–5 千瓦运行期间的平均电力消耗
电极压力50–500 NEnsures consistent contact
焊接精度±0.05 mmPositioning repeatability
工作温度0–40 °COutside range may affect electronics
湿度范围20–80 % RHNon-condensing
防护等级IP54–IP65Dust and water resistanceIEC 60529
机器重量50–200 kgAffects installation logistics

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 电容器组
    用于放电焊接的电能存储装置
    材料: 电解/电化学材料
  • 充电电路
    将交流电转换为直流电,用于电容器充电
    材料: 铜/电子元器件
  • 放电控制器
    调节焊接脉冲的时序和电流
    材料: 电子电路
  • 焊接电极
    将放电电流传递至工件
    材料: 铜合金
  • 冷却系统
    维持组件运行温度
    材料: 铝/铜

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:大气压(非加压系统)
other spec:放电能量: 10-5000 焦耳, 电压: 200-1000 伏直流, 放电时间: 1-10 毫秒
temperature:0°C 至 40°C(工作环境温度), -20°C 至 70°C(储存温度)
兼容性
薄金属板(钢、铝、铜)精密电子元件异种金属接头
不适用:高湿度或腐蚀性环境(存在电弧放电和部件降解风险)
选型所需数据
  • 材料厚度和类型
  • 所需焊接强度/熔核尺寸
  • 生产率(每分钟焊接次数)
补充技术说明

工程推理

运行范围
范围
200-800伏放电电压, 1000-10000安培峰值电流, 1-10毫秒放电持续时间
失效边界
聚丙烯薄膜电容器在850伏/毫米下的介质击穿,材料损失超过0.5毫米的电极侵蚀
电场强度超过850伏/毫米导致的介质击穿,电流密度超过10^8安培/平方米导致的电极汽化
制造语境
工业电容器放电焊接机 在 其他电气设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
电容器组性能退化
原因:由于热循环、过压应力或老化导致电解液干涸或泄漏,引起电容降低和等效串联电阻增加,从而损害能量输送和焊接质量。
电极磨损与污染
原因:焊接周期中的高电流电弧和材料转移导致电极尖端出现点蚀、蘑菇头或合金堆积,造成接触电阻不一致、焊透不良以及热量产生增加。
维护信号
  • 放电过程中听到电弧声或爆裂声,表明电极接触不良或绝缘击穿。
  • 电容器组或焊接头出现可见的变色、火花或冒烟,表明过热或电气故障。
工程建议
  • 使用LCR表定期测试电容器组,监测电容和等效串联电阻趋势,更换偏离规格超过10%的单元,以保持能量一致性。
  • 建立预防性电极修整计划,使用专用修整器保持正确的几何形状和清洁度,确保最佳电流密度并减少焊接回路的热应力。

合规与制造标准

参考标准
ISO 12100:2010 - 机械安全ANSI Z49.1 - 焊接、切割及相关工艺安全CE标志 - 欧盟机械指令 2006/42/EC
制造精度
  • 电极对准: +/- 0.05毫米
  • 电容器放电时序: +/- 0.5毫秒
质量检验
  • 高压绝缘电阻测试
  • 焊缝剪切强度破坏性测试
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

电容器介质老化导致电容低于额定值的90% → 焊接能量不足导致未熔合 → 实施电容监测,设置95%阈值报警和自动组隔离
晶闸管门极触发时序误差超过±5微秒 → 不受控放电导致电极粘连 → 采用1微秒分辨率的高精度时序电路和冗余触发验证

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 工业电容器放电焊接机 的制造商

3 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Anhui Aoweisi Intelligent Equipment Technology Co., Ltd.
蚌埠市 · CN
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“储能焊机”
查看来源页 ↗ ahovis.com · 核验于 2026-10-12
Wuxi Haifei welding equipment Co.
无锡市 · CN
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“电容储能点凸焊机”
查看来源页 ↗ jshaifei.com · 核验于 2026-10-12
Yongkang Junlong Welding Equipment Co., Ltd.
金华 · CN
还生产: Laser Welding Machine
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“电容储能式点凸焊机 / Capacitor Discharge Spot and Projection Welder”
查看来源页 ↗ junlongok.com · 核验于 2026-10-12

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 工业电容器放电焊接机

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

这台机器可以焊接哪些材料?

该机器适用于焊接异种金属和需要低热输入的精密部件。典型应用包括汽车电子、航空航天部件和精密仪器。具体材料兼容性取决于型号和电极配置;请咨询制造商以获取具体建议。

如何确定特定焊接的正确设置?

充电电压、放电时间和电极力等设置必须根据材料、厚度和所需焊接强度进行优化。从制造商推荐的类似应用参数开始,并根据测试焊接进行调整。始终根据要求通过破坏性或非破坏性测试验证焊接质量。

需要哪些维护?

定期维护包括检查和修整铜电极、检查电容器组健康状况、验证绝缘完整性以及确保适当的电极力。遵循制造商的维护计划。及时更换磨损部件,以保持焊接质量和安全性。

应采取哪些安全预防措施?

在规定的环境条件(0–40 °C,20–80% RH非冷凝)下操作机器。使用适当的个人防护设备。确保正确接地和电气安全。只有经过培训的人员才能操作设备。请参阅用户手册和适用的安全标准。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 其他电气设备制造

关联设备

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 工业电容器放电焊接机?

对比具备该产品与工艺能力的制造商资料。

上一个产品
工业介电强度测试仪
下一个产品
工业电磁干扰(EMI)屏蔽测试室系统
获取报价咨询