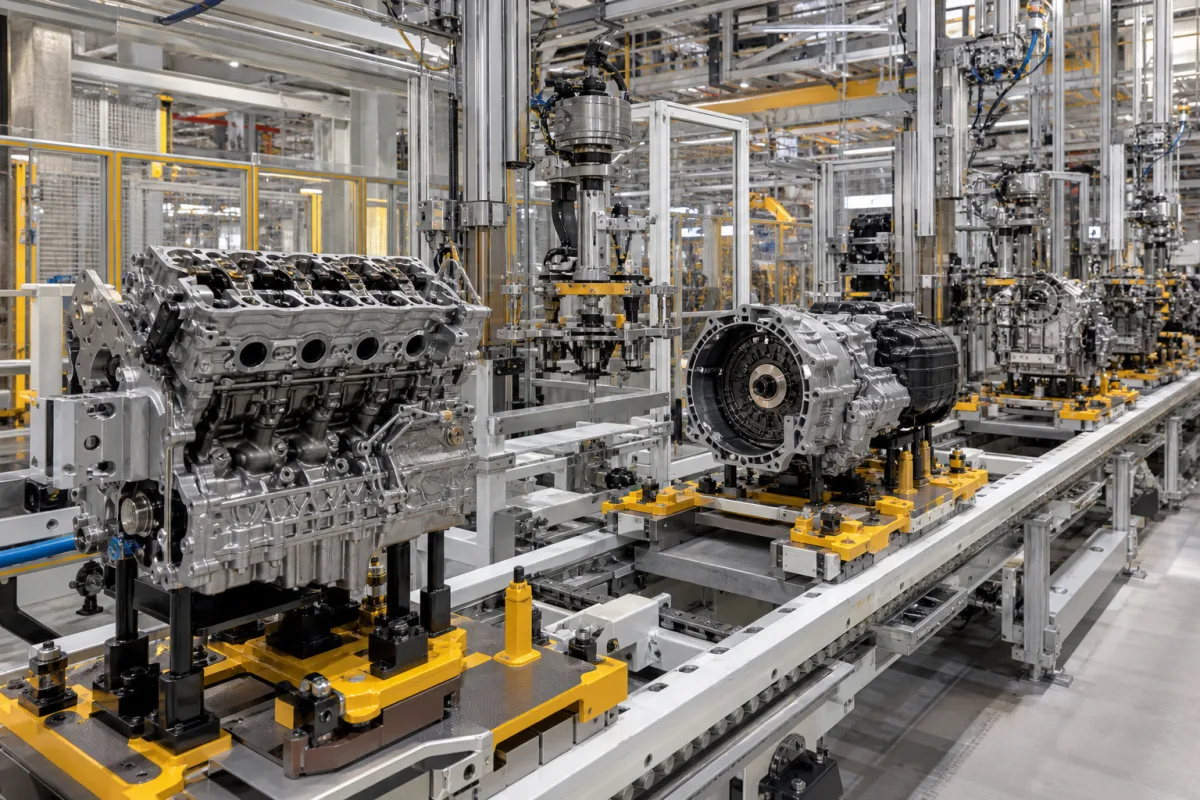
自动化工位使用机器人操作、精密工具和传感器引导的对齐,顺序装配动力总成部件。每个工位执行特定任务,如部件配合、扭矩控制紧固和质量验证。集成的质量控制检查点确保每个装配阶段的尺寸精度和功能完整性。系统通过中央控制单元协调顺序,并监控定位精度和扭矩等参数。传感器提供实时反馈以进行自适应控制,系统可处理传统和混合动力总成配置。工作原理依赖于精确的机械对齐、受控紧固和持续验证,以保持高生产质量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 生产能力 | 15–60 件/小时 | 完成组件的最大产出速率 |
| 定位精度 | ±0.05 毫米 | 装配过程中元件放置的精确度ISO 230-2 |
| 系统占地面积 | 50–200 平方米 | 安装所需的总占地面积 |
| 功耗 | 30–80 千瓦 | 运行期间的最大电力需求 |
| 压缩空气需求 | 0.6–1.0 立方米/分钟 | 工作压力下的压缩空气消耗量ISO 8573-1 |
| 工作压力 | 1.0–1.6 MPa | |
| 工作温度 | 5–45 °C | Ambient temperature range for normal operation |
| 相对湿度 | 20–80 % | Non-condensing |
| 防护等级 | IP54–IP65 | For electrical enclosures and control panelsIEC 60529 |
| 控制电压 | 24 ±10% V DC | For PLC and sensor supplyIEC 61131-2 |
| 主电源电压 | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| 噪声等级 | ≤75 dB(A) | At operator positionISO 11202 |
| 设备重量 | 5–20 t | Total system weight, excluding product |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 0.5 至 10 巴(气动/液压系统) |
| flow rate: | 最高 120 组件/小时(装配吞吐量) |
| temperature: | 5°C 至 40°C(运行环境) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该系统的参考生产能力为每小时15至60件。然而,实际产能取决于具体配置、产品类型和工艺要求。您应与法定制造商或供应商核实您预期应用的确切产能。
系统引用了多项标准用于验证目的,包括ISO 230-2(定位精度)、ISO 8573-1(压缩空气质量)、IEC 60529(防护等级)、IEC 61131-2(控制电压)、IEC 60038(主电源电压)和ISO 11202(噪音水平)。这些标准是采购参考,不表示任何特定产品已认证或合规。
系统设计在环境温度5至45摄氏度和相对湿度20%至80%(无冷凝)下运行。这些是参考范围;实际运行限制可能因具体安装和组件而异。请务必与制造商确认您的现场条件。
系统使用基于PLC的控制系统,控制电压为24伏直流电±10%(IEC 61131-2),用于传感器和PLC。主电源电压为380至480伏交流电,三相,50/60赫兹(IEC 60038)。电气外壳的防护等级为IP54至IP65(IEC 60529)。这些是参考值;请与供应商核实您的具体设置。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。