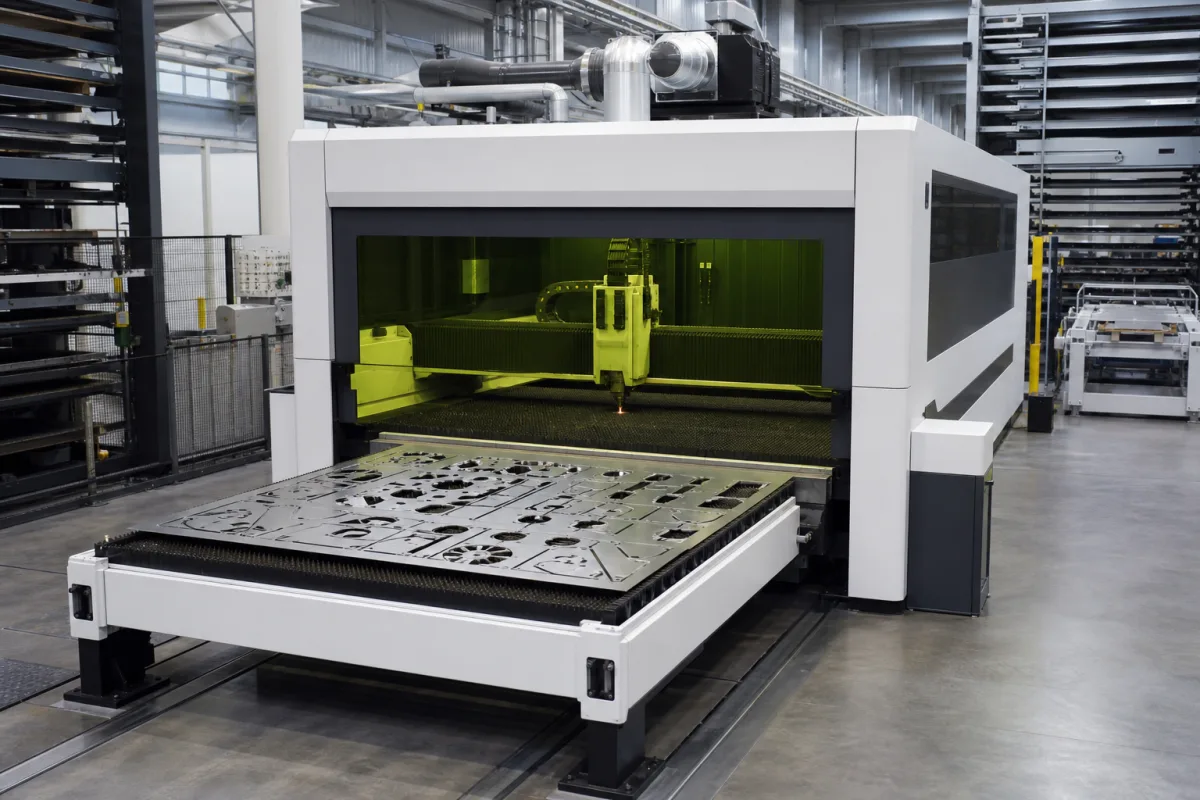
高功率激光束通过光学透镜聚焦到工件表面,集中的热能沿CNC软件编程的切割路径熔化、燃烧或汽化材料。CNC系统解释CAD/CAM数据,以高精度引导切割头,实现可重复的精度。辅助气体可能用于吹走熔融材料,但源事实中未指定。该工艺适用于厚度达40 mm的金属板材,具体取决于材料和激光功率。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 激光功率 | 1500–6000 瓦 | 激光光源的标称输出功率 |
| 切割区域 | 3000×1500–6000×2500 毫米 | 最大工件尺寸(X × Y) |
| 定位精度 | ±0.03 毫米 | 切割头移动重复性ISO 230-2 |
| 最大加速度 | 1.5–2.5 米/秒² | 切割头的峰值加速度 |
| 光束质量 | M² ≤ 1.1 M² | 激光光束聚焦质量因子ISO 11146 |
| 工作电压 | 380 ±10% 伏特 | 所需供电电压IEC 60038 |
| 最大切割厚度 | 20–40 mm | Depends on material and laser power. |
| 重复定位精度 | ±0.02 mm | Consistent part-to-part accuracy.ISO 230-2 |
| 工作温度 | 5–40 °C | Outside range may affect performance. |
| 相对湿度 | ≤ 90 % | Non-condensing; higher humidity may cause optics issues. |
| 防护等级 | IP54 | Protected against dust and water splashes.IEC 60529 |
| 机器重量 | 8000–15000 kg | Depends on configuration and cutting area. |
| 机器占地面积 | 8–20 m² | Varies with cutting area and options. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0.5-0.8兆帕(辅助气体压力) |
| flow rate: | 未提供 |
| temperature: | 15-35°C(工作环境温度) |
3 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录数据,该机器适用于碳钢、不锈钢、铝合金和镀锌钢。请务必与制造商确认您的具体应用的材料兼容性。
定位精度为±0.03 mm,重复定位精度为±0.02 mm,均参照ISO 230-2。这些是参考值;请与供应商核实具体型号的实际性能。
工作电压为380 V ±10%(IEC 60038)。机器工作温度为5至40 °C,相对湿度高达90%无冷凝。请确保您的设施满足这些条件。
检查最大切割厚度(20–40 mm,取决于材料和功率)和切割面积(最大6000×2500 mm)。对于关键应用,请向制造商索取详细规格和测试报告。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。