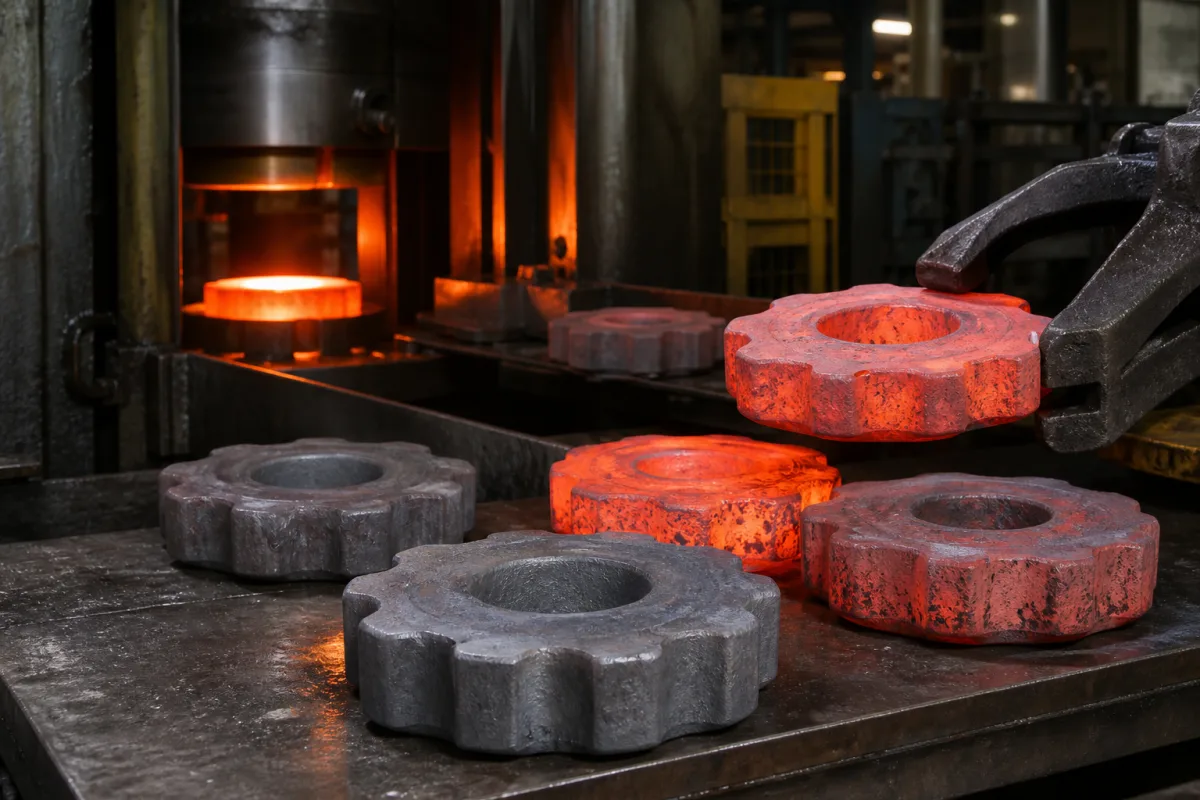
金属被加热到合适的锻造温度(合金钢通常为850–1200°C),然后在精密闭式模具中在高压下变形。模具将材料成形为近净成形毛坯,晶粒流向优化,沿最终齿轮轮廓分布,从而增强强度和疲劳抗力。锻造后,毛坯进行正火处理,以改善切削加工性和均匀性。该工艺最大限度地减少了材料浪费,并减少了后续加工时间。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 节圆直径 | 50–200 毫米 | 节圆直径 |
| 齿宽 | 20–80 毫米 | 齿轮沿轴向的宽度 |
| 孔径 | 20–100 毫米 | 中心安装孔的直径 |
| 材料硬度 | 160–220 HB | 锻造材料的布氏硬度ISO 6506-1 |
| 重量公差 | ±1.5 % | 允许与标称重量的偏差 |
| 表面粗糙度 | Ra 3.2–6.3 Ra 微米 | 锻造后平均表面粗糙度ISO 1302 |
| 锻造公差 | ±0.5 mm | Near-net shape reduces material waste.ISO 8062-3 |
| 材料牌号 | 20CrMnTi | Common carburizing steel for gears.GB/T 3077 |
| 锻造温度范围 | 850–1200 °C | Optimal for hot forging of alloy steel. |
| 尺寸公差 | ±0.3 mm | Ensures consistent stock allowance for machining.ISO 2768-m |
| 拔模斜度 | 3–5 ° | Facilitates removal from dies. |
| 热处理状态 | Normalized | Improves machinability and uniformity. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(静态部件) |
| other spec: | 最大硬度:45 HRC(机加工前),关键特征尺寸公差:±0.5mm |
| temperature: | -40°C 至 400°C(取决于基体材料) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
常用材料包括合金钢4140、渗碳钢8620和不锈钢304。材料牌号20CrMnTi(符合GB/T 3077)也作为参考列出。请务必与供应商确认所需的材料牌号。
典型公差包括锻造公差±0.5毫米(ISO 8062-3)、尺寸公差±0.3毫米(ISO 2768-m)和重量公差±1.5%。这些是参考值;实际公差取决于具体产品,必须进行核实。
锻造后的表面粗糙度通常为Ra 3.2–6.3微米,符合ISO 1302。这是一个参考范围;所需的光洁度可能因应用和后续加工步骤而异。
毛坯通常以正火状态供应,以改善切削加工性和均匀性。客户可能指定其他热处理;请与供应商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。