行业验证制造数据 · 2026

车身下落工位

基于 CNFX 目录中多个工厂资料的聚合洞察,车身下落工位 在 汽车制造 行业中通常会围绕 举升能力 到 垂直行程 进行能力评估。

技术定义与核心装配

一个典型的 车身下落工位 通常集成 顶升机构 与 对位系统。CNFX 上列出的制造商通常强调 结构钢 结构,以支持稳定的生产应用。

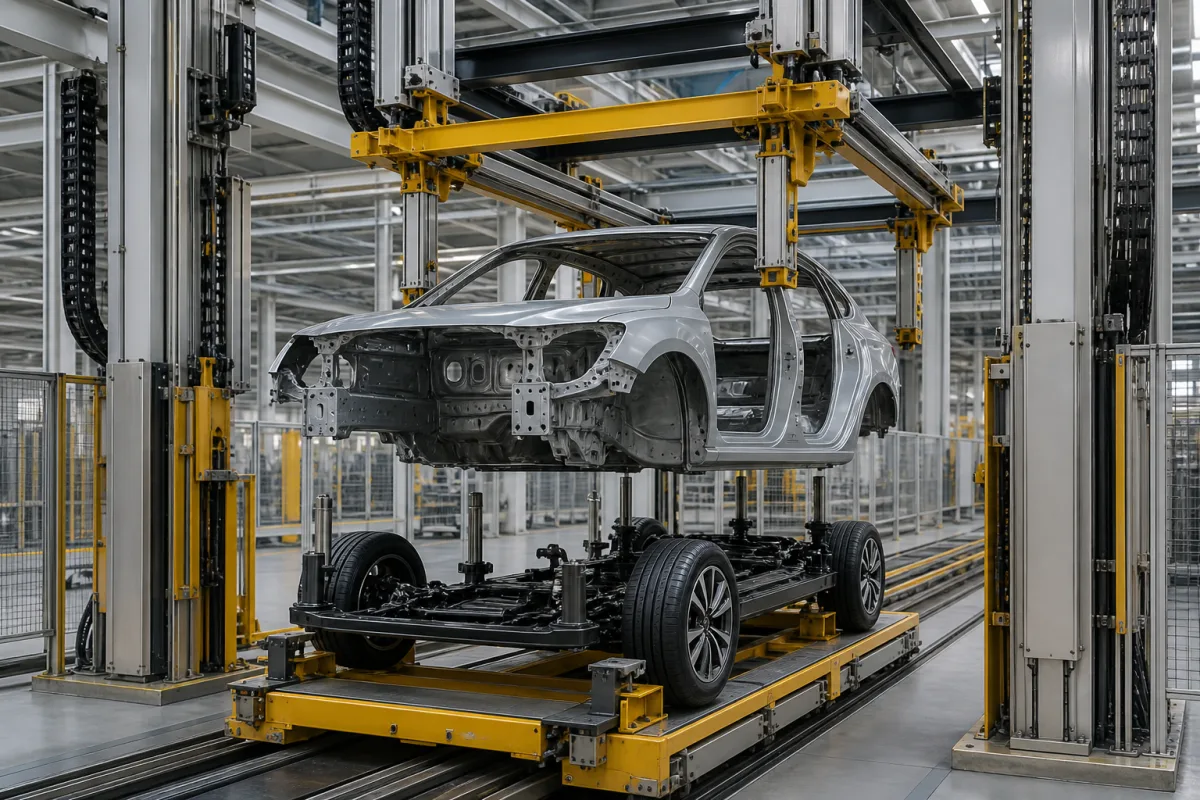
总装车间中自动将车身精确下降到车架上的工位

车身下落工位 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 车身下落工位

产品定义

车身下落工位是汽车总装系统中的关键工作站。其主要功能是将车身壳体精确地定位并下降到车架总成上。该工位确保车身安装点与底盘部件在永久紧固操作前正确对齐。工位通常由结构钢框架、 overhead 起重机构和精密定位系统组成。设计用于处理重量在3000至5000公斤之间的白车身和车架总成,垂直行程为1500至2500毫米,为底盘和工装提供足够的间隙。定位精度至关重要,通常在±0.5毫米以内,以确保车身支架和定位销的正确对齐。循环时间(包括下降、定位和松开)为45至90秒。工位使用三相电源,电压为380–480 V AC(50/60 Hz),控制电压为24 V DC ±10%。气动系统的工作压力为1.0–1.6 MPa。工作温度范围为0–45 °C,防护等级为IP54–IP65(符合IEC 60529),冲洗区域建议使用IP65。框架材料通常为Q235B结构钢(GB/T 700),导轨材料为45#钢(GB/T 699),并经感应淬火以提高耐磨性。机器重量(包括底座、立柱和起重机构)约为8000–12000公斤,占地面积(长×宽)为6000×4000毫米,不包括控制柜和安全围栏。工作原理是利用 overhead 起重机构和精密定位系统,将车身从 overhead 输送机上转移,通过激光或视觉引导与车架对齐,然后以受控下降速度轻轻将车身放到车架上,以防止部件损坏。该工位对于保持汽车总装的质量和效率至关重要。对于具体应用,请与法定制造商或供应商核实所有参数和标准。

工作原理

车身下落工位使用 overhead 起重机构从 overhead 输送机上拾取车身。精密定位系统(如激光或视觉引导)将车身与车架对齐。然后以受控下降速度将车身轻轻放到车架上,以防止损坏。该工位确保车身安装点与底盘部件在紧固前正确对齐。

主要材料

结构钢, 铝合金, 精密轴承
技术参数
参数典型区间选型说明与越界后果
举升能力3000–5000 kgMust exceed body-in-white plus chassis weight
垂直行程1500–2500 mmDetermines clearance for chassis and tooling
定位精度±0.5 mmCritical for alignment of body mounts and dowels
节拍时间45–90 sIncludes lowering, locating, and unclamping
电源380–480 V ACThree-phase, 50/60 HzIEC 60038
控制电压24 ±10% V DCFor PLC and sensorsIEC 61131-2
工作温度0–45 °COutside range may affect seals and electronics
防护等级IP54–IP65IP65 for washdown areasIEC 60529
框架材料Q235BStructural steel, painted or galvanizedGB/T 700
导轨材料45#Induction hardened for wear resistanceGB/T 699
设备重量8000–12000 kgIncludes base, columns, and lifting mechanism
占地面积(长×宽)6000×4000 mmExcludes control cabinet and safety fencing

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 顶升机构
    在车辆下落操作过程中转移并支撑车身
    材料: 结构钢
  • 对位系统
    确保车身相对于底盘的精确对位
    材料: 铝合金材质,含光学组件
  • 控制系统
    管理下降速度与定位精度
    材料: 钢制外壳内的电子元器件

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:不适用(取决于气动/液压系统)
other spec:定位精度:±0.5mm,最大载荷:5000kg,节拍时间:90-120秒
temperature:5°C 至 40°C(工作环境)
兼容性
汽车装配线重型设备制造航空航天结构装配
不适用:腐蚀性化学环境(例如,酸洗槽、盐雾测试区)
选型所需数据
  • 车身重量与尺寸
  • 所需定位精度公差
  • 生产线节拍时间要求
补充技术说明

工程推理

运行范围
范围
定位精度 0.5-2.0 mm,下降速度 0.1-0.5 m/s,夹紧力 15-25 kN
失效边界
定位误差 > 2.5 mm 导致错位,下降速度 > 0.7 m/s 导致冲击损坏,夹紧力 < 10 kN 导致耦合不足
运动学错位超过安装接口的弹性变形极限(胡克定律:σ = Eε),冲击能量超过底盘焊缝的屈服强度(汽车钢σ_y = 250 MPa),预紧力不足导致螺栓连接处微动腐蚀
制造语境
车身下落工位 在 汽车制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
结构疲劳开裂
原因:重载部件反复降落产生的循环冲击载荷超过材料疲劳极限,通常因焊缝或安装点处的应力集中而加剧。
液压缸密封失效
原因:污染物(颗粒、水分)进入液压油导致密封件磨粒磨损,结合降落冲击事件期间的高压峰值共同作用。
维护信号
  • 结构件(尤其是焊缝区和安装支架周围)出现可见裂纹或变形
  • 降落循环期间液压系统出现异常噪音(敲击声、嘶嘶声)或气缸运动不稳定
工程建议
  • 对高应力区域实施定期超声波测厚和着色渗透检测,以在微裂纹扩展前发现它们
  • 在液压系统中安装带除湿功能的两级过滤装置,并建立油液分析程序,以维持ISO 4406清洁度代码≤18/16/13

合规与制造标准

参考标准
ANSI B11.19 - 安全防护性能标准DIN EN 60204-1 - 机械安全 - 电气设备
制造精度
  • 对准:长度1000mm内±0.5mm
  • 表面粗糙度:最大Ra 3.2 μm
质量检验
  • 额定载荷150%的负载测试
  • 结构完整性的无损检测
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

伺服电机编码器反馈因 85-108 MHz 电磁干扰而丢失 → 位置控制失效导致 3.2-5.8 mm 定位超调 → 采用带铁氧体磁芯的屏蔽编码器电缆和 5V 逻辑电平差分信号传输
液压缸密封件因 -20°C 至 80°C 的热循环而退化 → 流体泄漏速率 15-25 mL/min 导致压力从 210 bar 降至 <150 bar → 采用径向压缩 0.5 mm、沟槽填充率 1.2 mm 的氟碳弹性体密封件

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 车身下落工位 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 车身下落工位

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

车身下落工位的起重能力是多少?

起重能力规定为3000–5000公斤,必须超过白车身和车架的总重量。请与制造商确认您具体型号的准确能力。

可以达到什么定位精度?

定位精度通常在±0.5毫米以内,这对于车身支架和定位销的对齐至关重要。请与供应商核实您应用的实际精度。

电气要求是什么?

工位需要三相电源,电压为380–480 V AC(50/60 Hz),控制电压为24 V DC ±10%。请确保您的设施满足这些规格。

工作温度范围是多少?

工作温度范围为0–45 °C。超出此范围可能会影响密封件和电子元件。如需扩展温度选项,请咨询制造商。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 汽车制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 车身下落工位?

对比具备该产品与工艺能力的制造商资料。

上一个产品
车桥总成
下一个产品
车身夹具/承载器
获取报价咨询