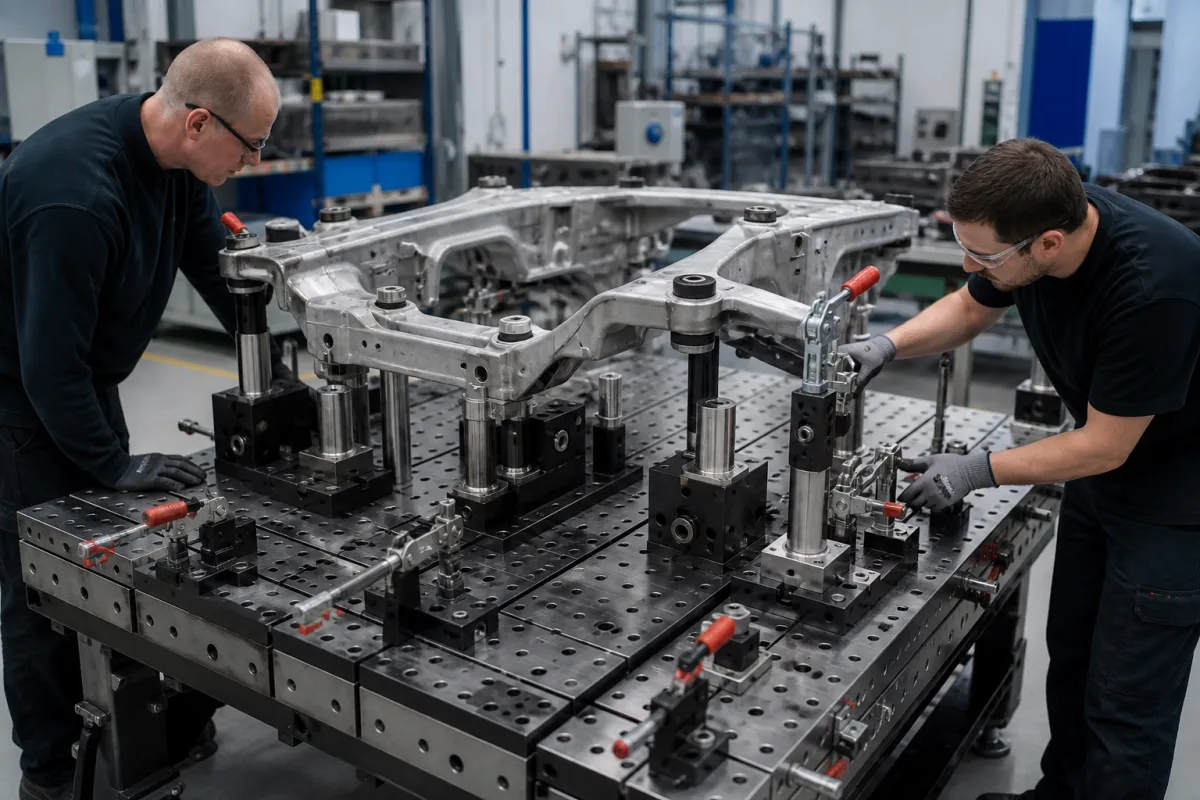
用可重组单元建立底盘装配基准
沿底板、定位和受力路径检查结构
以下五项对应本页工装的功能组成。模块的实际数量随底盘形状确定,材料牌号、热处理及磨损件清单由工装图纸规定。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 安装底板 | 承接各工装单元,并向工位基础传递工件及夹紧反力;安装面同时作为测量的基础。 | 底板材料与板厚按跨度、安装方式及刚度设计选择。 |
| 定位销及销座 | 与零件基准孔或定位面配合,限定图纸规定的位置;更换磨损销后复核安装坐标。 | 销、衬套及座分别规定材料和耐磨处理。 |
| 夹紧单元 | 在定位完成后压持零件,结合承托位置布置夹紧方向,保留装卸及焊枪通道。 | 压臂、接触垫及驱动部件按单元图纸配置。 |
| 模块连接接口 | 通过定位与紧固接口将单元装在公共基础上,记录孔位地址和模块方向以便复装。[1] | 孔口衬套、紧固件及接口件按所选孔系配套。 |
| 可调承托 | 适配不同底盘结构的支承高度,调定后锁固;测量时区分支撑点偏差与零件自身形状偏差。 | 支撑体、调节件及接触面分别列入材料清单。 |
把工装坐标、夹持条件和装线接口分别验收
工装板的制造精度、模块复装精度和装配件最终尺寸是不同的验收对象。下列项目用于形成该工位的技术协议,公差与额定值落到对应零件和测量步骤。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 夹紧力及施力位置 | 逐个夹紧点约定作用方向、接触位置和允许力。 | 同时观察零件在夹紧与松开后的形状,兼顾稳定贴合及局部变形;力值以所用夹紧单元和受力校核为依据。 |
| 定位坐标与几何公差 | 按底盘图纸建立基准,列出销、支撑和基准面的测量坐标。 | 基准座平面度、平行度与焊接夹具坐标分别检查,并将结果与CAD或批准图纸比较。[2] |
| 换型复现性 | 规定拆装的模块、复装位置与测量点,在相同基准下比较重组前后结果。 | 孔位记录还应包含模块朝向和调整状态;一次静态坐标测量与重复换型试验分别留档。 |
| 使用温度与热态条件 | 区分工位环境、焊接热影响和气液执行件允许温度。 | 热态与冷态测量条件写入验收程序,温度限值取各部件的实际额定。 |
| 执行回路压力 | 气动或液压夹紧按所配执行件选择供压;手动夹紧按其操作机构定义。 | 回路压力与工件上的夹紧力分别列示,停气或失压后的保持及释放方式纳入工位安全设计。 |
| 防飞溅与电气防护 | 机械接触面设置清洁和防飞溅措施,传感器及接线盒按安装位置核对防护要求。 | IP额定适用于声明的外壳或部件,采购时明确受评对象及安装状态。 |
| 材料与耐磨面 | 底板、销、衬套、支撑及接触垫分别规定牌号与表面处理。 | 材料选择结合刚度、磨损和零件接触条件,维修替换件保留对应图号。 |
| 工装自重与搬运状态 | 列明完整工装和可拆模块的重量、重心及认可吊装位置。 | 换型搬运前按实际组合选择吊具;工件重量单列,避免混入工装自重。 |
| 安装包络与作业空间 | 给出基础连接、工装外形、开夹后的包络和上下料方向。 | 对机器人焊接工位还要检查焊枪到达空间,取件与换型路径随最终布局核验。[2] |
| 承载与工况载荷 | 分别校核工件重力、夹紧反力及搬运或加工引入的载荷。 | 承载能力依底板跨距、支撑与接口组合评定,不能仅凭某一模块额定替代整套工装校核。 |
每种底盘变体保留一份可复装的配置图
配置图标出模块位置、零件基准、可调承托高度及夹紧方向,并区分共用单元与变体专用单元。孔系地址便于查找安装位置;换用另一种接口时,同时核对定位形式、紧固规格及方向。[1]
孔系之外的微调可采用经设计的调整结构。US4997303A公开了偏心销调位的实例,用于解释如何在孔系基础上改变相对位置;该专利结构是设计参考,实际工装的调整量和锁定方法依交付方案。[3]
从基准接触面追查尺寸漂移
出现零件坐标漂移时,先检查销、承托和安装面的磨损、飞溅堆积及松动,再把工装坐标与零件测量结果分开记录。基恩士资料提醒工件重量和加工负荷会使夹具尺寸、基准座位置及高度随使用变化,因此复测既覆盖安装状态,也覆盖后续维护。[2]
更换定位件或调整支撑后,按对应底盘变体恢复配置并复测;裂纹、明显变形或锁紧失效的单元先退出作业,完成维修与验收后再投入。调整夹紧机构前隔离驱动能源,并采取工件及可动件的支承措施。
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件
资料来源与适用范围
核对日期:2026-10-23 · 更新于 。资料用于区分模块连接、零件定位与装夹后的尺寸验收。汽车底盘工位的载荷、公差及安全功能由具体工装设计和验收文件确定。
- Carr Lane:Modular Fixturing 技术资料孔系板、定位衬套与螺纹连接、模块地址记录;通用结构资料,不作汽车工装额定承诺。
- 基恩士:定位夹具、焊接夹具的尺寸测量夹具坐标、基准座几何状态、焊枪可达及安装维护测量;不把测量仪指标当夹具精度。
- US4997303A:孔系模块化工装的偏心销调整结构(1991-03-05)偏心销调位原理实例,仅用于解释结构,非当前供应或性能证明。