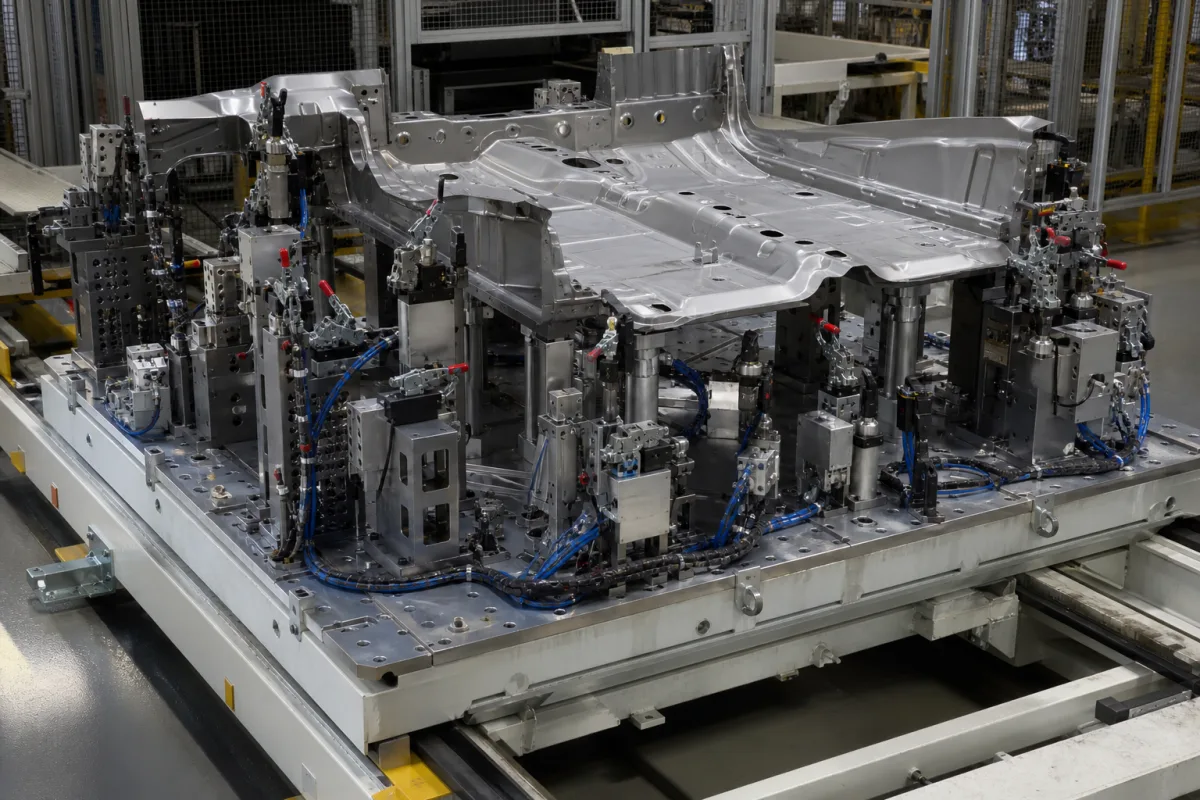
技术参数与制造背景: 定位夹具
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 夹紧力 | 5–20 kN | Required to hold frame components during robotic welding without deformation. |
| 定位精度 | ±0.05 mm | Ensures consistent weld seam placement.ISO 230-2 |
| 重复定位精度 | ±0.02 mm | Critical for high-volume production.ISO 230-2 |
| 工作温度 | -10–60 °C | Outside this range, seals may fail. |
| 防护等级 | IP54–IP65 | Protects against dust and water splashes in welding environment.IEC 60529 |
| 材料 | S355JR | High-strength steel for durability and weldability.EN 10025 |
| 表面处理 | Zinc-plated | Corrosion resistance in industrial environment.ISO 2081 |
| 重量 | 150–350 kg | Depends on fixture size and configuration. |
| 占地面积 | 1200×800–2000×1200 mm | Varies with workpiece dimensions. |
| 夹紧行程 | 25–50 mm | Accommodates different frame cross-sections. |
| 节拍时间 | 30–60 s | Includes clamping, positioning, and release. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
| pressure: | 最大夹紧力: 5000 牛, 最大液压压力: 200 巴 |
| other spec: | 定位精度: ±0.1 毫米, 重复精度: ±0.05 毫米, 振动容限: ≤5 g RMS |
| temperature: | 0°C 至 50°C (工作), -20°C 至 70°C (存储) |
诱因 → 失效模式 → 工程缓解
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
定位夹具在机器人焊接过程中牢固夹紧并准确定位拖车车架部件,确保精确对齐和一致的焊接质量。
夹紧力范围为5–20 kN,定位精度为±0.05 mm(ISO 230-2)。这些是参考值,请与制造商确认您的具体型号。
标准包括ISO 230-2(精度和重复性)、IEC 60529(防护等级)、EN 10025(材料)和ISO 2081(表面处理)。这些是验证参考,并非认证。
请咨询法定制造商或供应商,确认夹紧力、行程、占地面积等参数是否与您的工件尺寸和焊接要求匹配。务必针对您的具体使用情况验证标准符合性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。