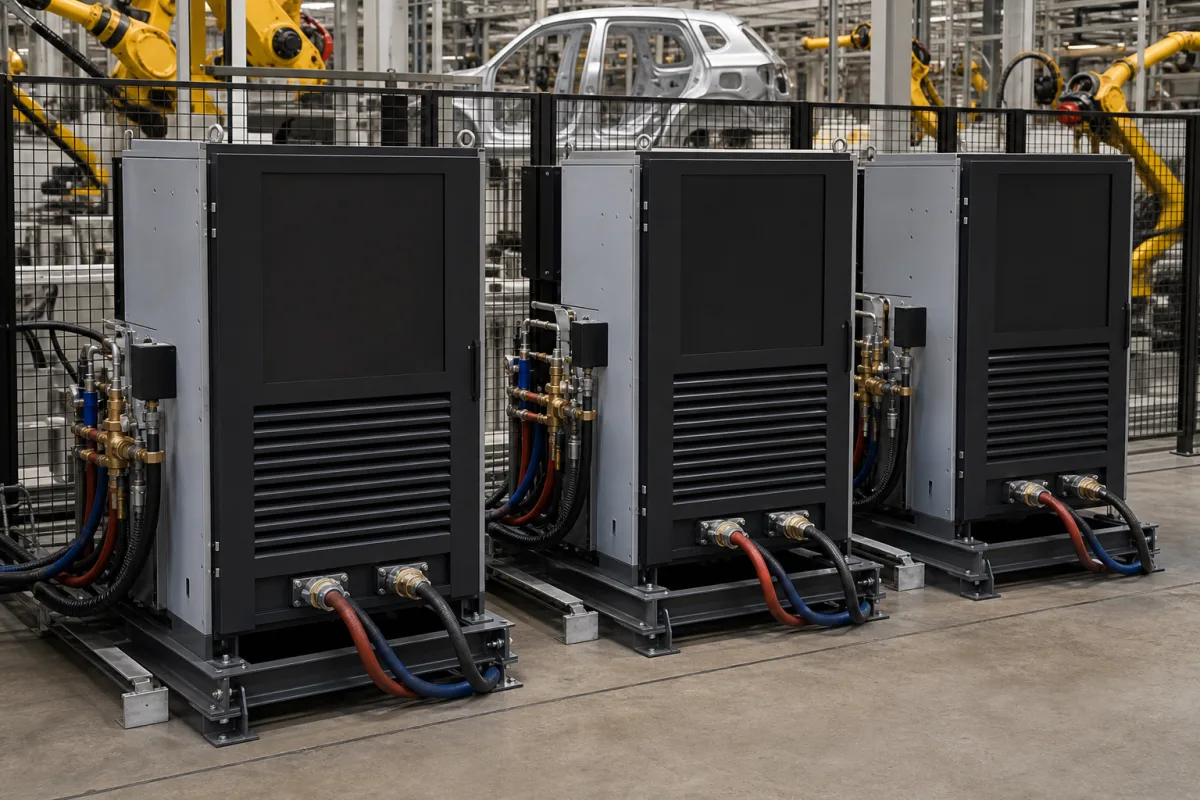
焊接电源通常首先对交流输入电源进行整流和滤波,以建立稳定的直流母线。先进的逆变器技术随后使用高频开关(IGBT或MOSFET)将该直流转换为精确控制的交流或直流输出,具有可调的电压、电流和脉冲特性。基于微处理器的控制器监控焊接参数并实时调整输出,以保持最佳的电弧稳定性或电阻加热,通常与机器人系统的主控制器通信以实现同步操作。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定输出功率 | 20–50 kW | Determines welding speed and penetration capability. |
| 输出电流范围 | 50–600 A | Must match robotic welding process requirements. |
| 输出电压范围 | 15–40 V | Affects arc stability and weld quality. |
| 暂载率 | 60–100 % | At rated current; higher for continuous robotic operation.IEC 60974-1 |
| 效率 | 85–95 % | Higher efficiency reduces energy costs. |
| 输入电压 | 380–480 V AC | 3-phase; must match plant power supply.IEC 60038 |
| 输入频率 | 50–60 Hz | Auto-switching for global use. |
| 功率因数 | 0.90–0.99 | High PF reduces reactive power penalties.IEC 61000-3-12 |
| 焊接电流稳定性 | ±1 % | Ensures consistent weld quality. |
| 控制接口 | Ethernet, Profibus, DeviceNet | For integration with robotic controllers.IEC 61158 |
| 工作温度范围 | -10–40 °C | Outside this range, derating may be required.IEC 60974-1 |
| 防护等级 | IP23–IP54 | Higher IP for dusty or wet environments.IEC 60529 |
| 冷却方式 | Air or Water | Water cooling for high-current applications. |
| 重量 | 50–200 kg | Affects installation and floor loading. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(电气设备,无流体压力) |
| other spec: | 输入电压:380-480V 交流三相 ±10%,输出电流:50-600A 直流,占空比:额定输出时的 60-100%,防护等级:最低 IP23 |
| temperature: | 环境工作温度范围:0°C 至 40°C,储存温度范围:-20°C 至 70°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
这些焊接电源设计用于机器人焊接工艺,如电阻点焊、MIG/MAG焊和激光焊。输出电压、电流和波形特性可根据各工艺的具体要求进行调整。
它们需要三相交流输入电压380–480 V,频率50–60 Hz。功率因数通常为0.90–0.99,并且必须连接到兼容的工厂电源。
暂载率(额定负载持续率)为60–100%,符合IEC 60974-1,表示在额定电流下可运行的时间百分比。对于连续机器人操作,选择与生产周期匹配的暂载率。请与制造商核实具体型号的暂载率。
控制接口包括Ethernet、Profibus和DeviceNet,符合IEC 61158。这些允许与机器人系统的主控制器通信,实现同步操作和实时参数调整。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。