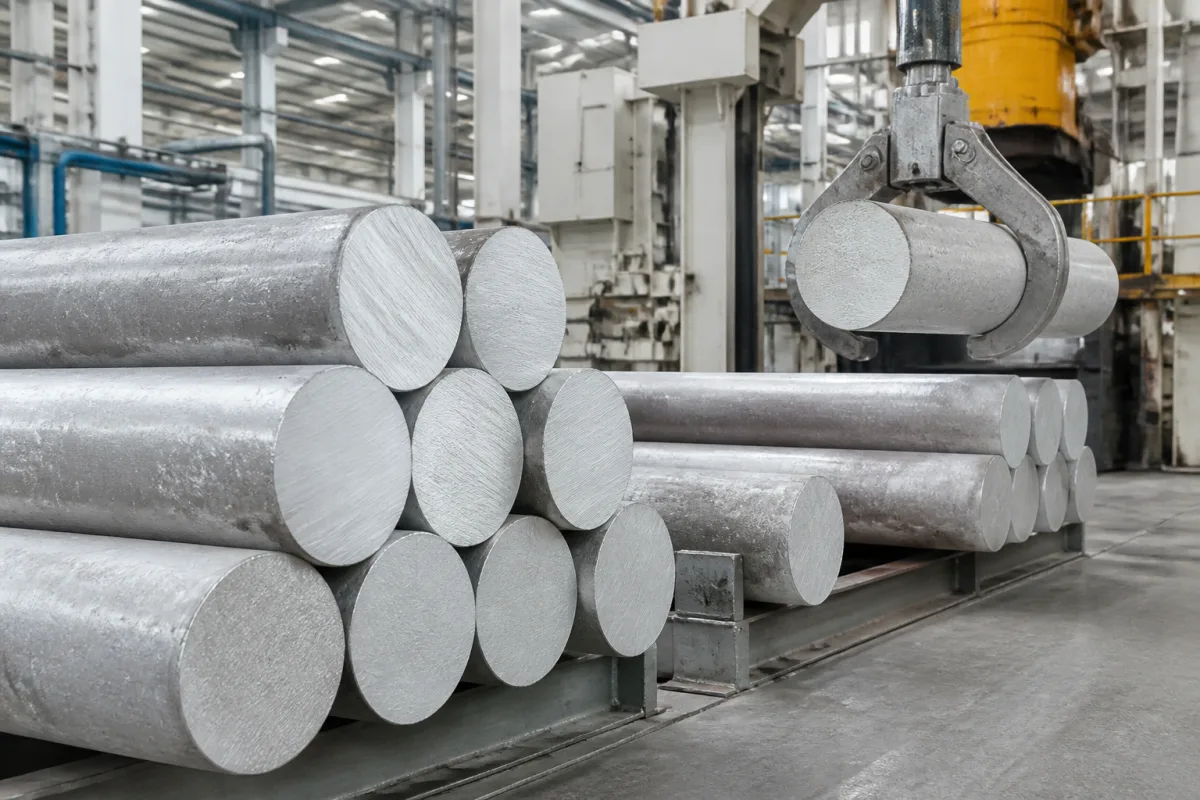
熔融的镁合金在铸造设备中通过受控冷却凝固成标准横截面形状,形成均匀的半成品,为二次加工做好准备。直接冷硬或连续铸造工艺确保了细晶粒、均匀的微观组织,这对于下游操作中一致的机械性能至关重要。坯料的尺寸和表面质量受到控制,以满足规定的公差,从而在挤压、锻造或轧制过程中实现高效的材料利用和可预测的行为。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 化学成分纯度 | ≥99.9 % | 最低镁含量百分比ASTM B93 |
| 抗拉强度 | 220–280 兆帕 | 最小极限抗拉强度ASTM B557 |
| 屈服强度 | 150–200 兆帕 | 0.2%偏移下的最小屈服强度ASTM B557 |
| 断后伸长率 | 8–15 % | 断裂时最小伸长百分比ASTM B557 |
| 晶粒尺寸 | ASTM 5–8 微米 | 最大平均晶粒直径ASTM E112 |
| 表面粗糙度 | ≤3.2 Ra | 最大表面粗糙度值ISO 4287 |
| 直径 | 100–500 mm | Custom sizes available |
| 长度 | 500–6000 mm | Cut to order |
| 直径公差 | ±1.0 mm | Tighter on requestISO 2768-m |
| 密度 | 1.74–1.85 g/cm³ | Depends on alloying elementsISO 1183 |
| 熔点 | 650–680 °C | Typical for magnesium alloys |
| 导热系数 | 50–160 W/(m·K) | Varies with compositionASTM E1225 |
| 电导率 | 15–25 MS/m | Relative to copperIEC 60028 |
| 单位长度重量 | 1.5–30 kg/m | Calculated from diameter and density |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至10巴(加工环境) |
| other spec: | 浆料浓度: ≤30%固体重量比, 流速: 加工流体中≤5米/秒 |
| temperature: | 环境温度至450°C(连续), 500°C(峰值) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
镁含量最低为99.9%(符合ASTM B93)。然而,实际纯度可能因具体合金成分和制造工艺而异。请务必向供应商确认确切的化学成分。
坯料的直径范围为100至500毫米,长度范围为500至6000毫米,可根据要求定制尺寸。直径公差为±1.0毫米(ISO 2768-m)。请与制造商核实确切的尺寸和公差。
典型抗拉强度为220–280 MPa,屈服强度为150–200 MPa,伸长率为8–15%,均符合ASTM B557。这些是参考范围;实际值取决于合金和热处理。请向供应商确认您的具体应用。
相关标准包括:化学成分ASTM B93,拉伸性能ASTM B557,晶粒尺寸ASTM E112,表面粗糙度ISO 4287,公差ISO 2768-m,密度ISO 1183,导热系数ASTM E1225,电导率IEC 60028。这些是采购/验证参考,并非认证证明。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。