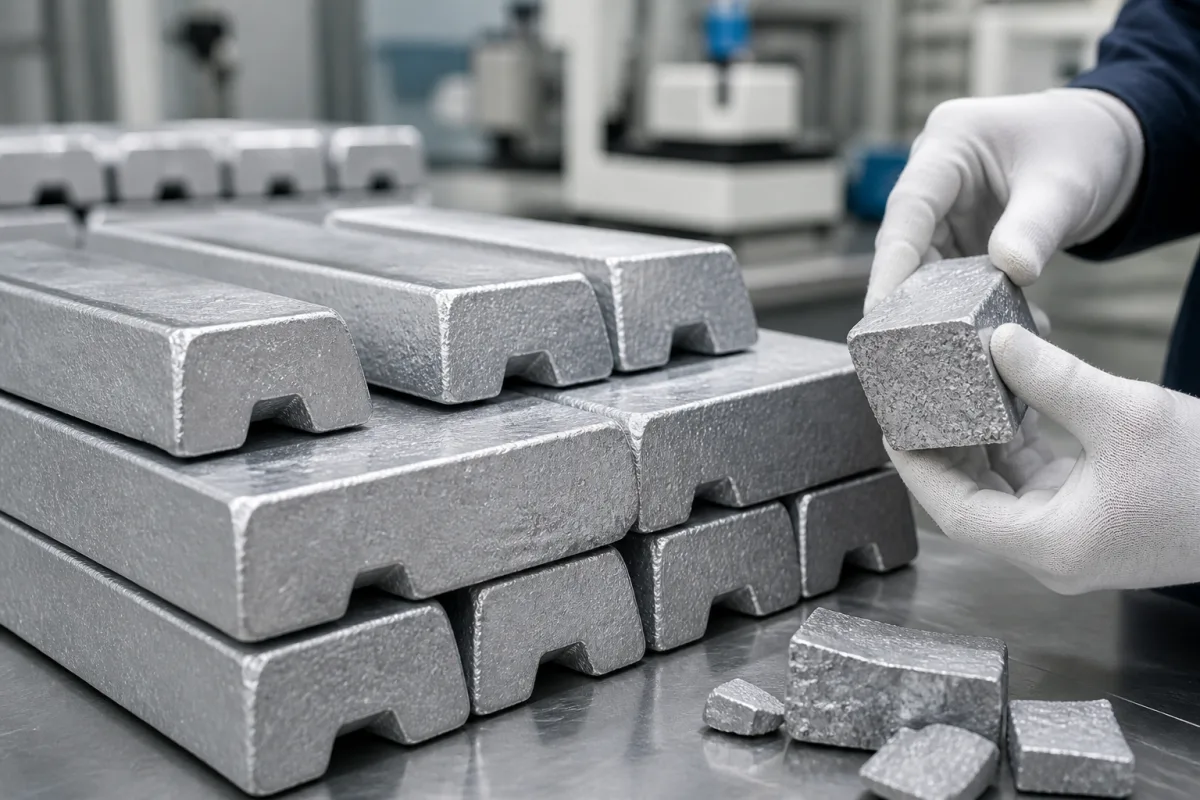
该中间合金作为浓缩合金化剂。当添加到熔融基体金属中时,由于其熔点范围为420–480°C,与典型有色金属熔炼温度兼容,因此能均匀溶解。预合金化的均质结构确保铝和锌均匀分布,防止偏析。受控成分,铝含量4–6%,锌含量94–96%,允许在计算达到目标合金成分所需的添加量时进行可预测的稀释比。高纯度配方,杂质水平≤0.01 ppm,最大限度地减少不必要元素的引入。溶解过程依赖于温度;将熔体保持在指定范围内可确保完全快速溶解,同时避免过度氧化或挥发。锭重7–9千克便于精确称量和添加,支持批次间一致的质量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 铝含量 | 4–6 % | 母合金中铝的精确百分比GB/T 8738 |
| 锌含量 | 94–96 % | 母合金中锌的精确百分比GB/T 8738 |
| 杂质含量 | ≤0.01 百万分率 | 最大允许杂质浓度GB/T 8738 |
| 熔点 | 420–480 摄氏度 | 合金溶解温度范围 |
| 密度 | 6.6–7.2 克/立方厘米 | 材料密度,用于体积计算 |
| 标准锭重 | 7–9 千克 | 工业搬运制造单元重量 |
| 抗拉强度 | 200–280 MPa | As-cast conditionASTM B792 |
| 伸长率 | 2–5 % | As-cast conditionASTM B792 |
| 电导率 | 25–30 % IACS | Relative to copperIEC 60028 |
| 热导率 | 100–120 W/(m·K) | At room temperature |
| 热膨胀系数 | 22–25 10⁻⁶/K | 20–100°C |
| 耐腐蚀性 | Excellent | Salt spray test >500 hISO 9227 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压力(标准铸造条件) |
| other spec: | 浆料浓度: 在熔融基体金属中为0.5-3.0 wt%, 添加速率: 批次添加(非连续流动) |
| temperature: | 熔化范围: 380-450°C (716-842°F), 处理温度: 400-430°C (752-806°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
铝含量按重量计为4–6%,依据GB/T 8738。该范围是参考值;特定批次或产品的确切数值应与供应商确认。
中间合金在熔点范围420–480°C内添加到熔融基体金属中。它能均匀溶解,确保合金元素均匀分布。锭重7–9千克便于受控添加。
在铸态条件下,抗拉强度为200–280兆帕,伸长率为2–5%,参考ASTM B792。这些数值仅供参考,应针对最终合金成分和铸造条件进行验证。
化学成分参数依据GB/T 8738,机械性能依据ASTM B792,电导率依据IEC 60028,耐腐蚀性依据ISO 9227。这些标准作为参考;合规性应与制造商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。