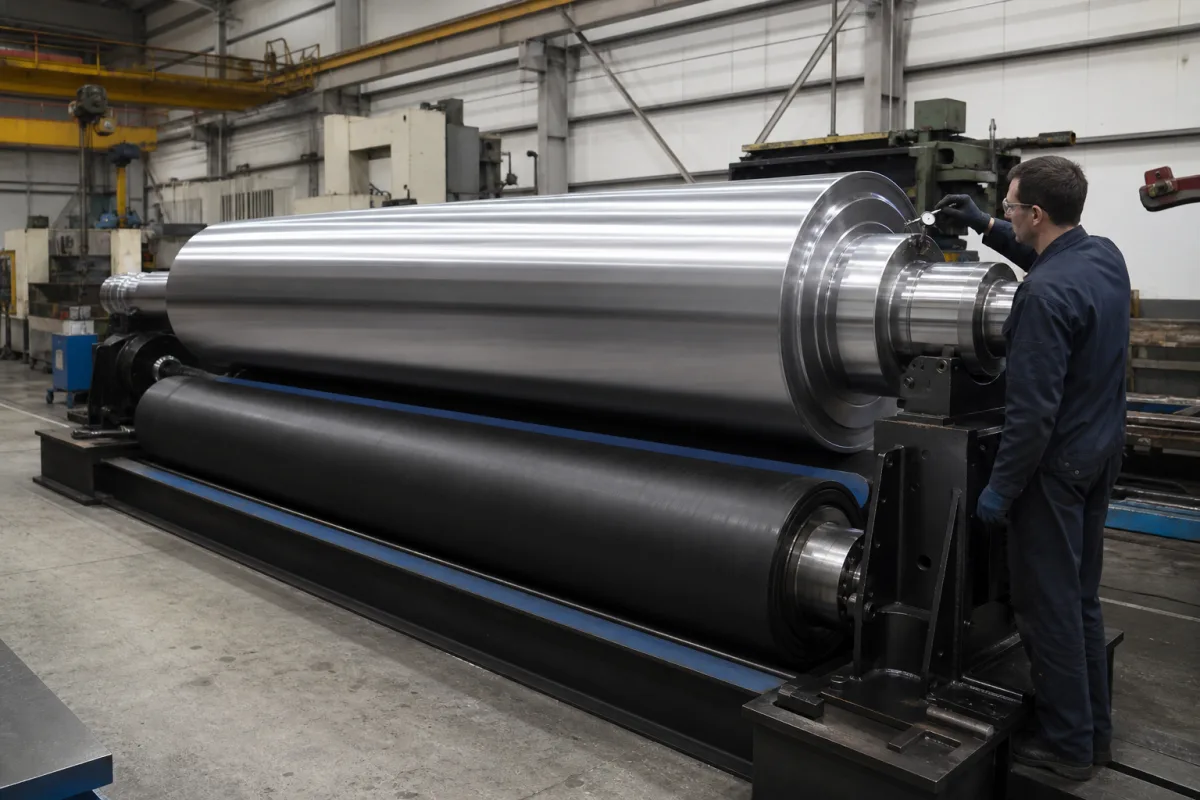
压辊通过绕其轴线旋转,同时与被加工材料保持接触来工作。当材料通过辊隙(压辊与其对应辊之间的间隙)时,辊在其宽度上施加均匀压力。该压力通过机械加载系统(液压、气动或弹簧式)产生,并通过辊的刚性结构传递到材料表面,根据具体工业应用引起变形、压实或粘合。辊的表面硬度和粗糙度影响成品的光洁度和脱模性。工作压力必须足够。动平衡等级和TIR对于均匀压力和避免振动至关重要。辊的壳体材料(如QT500-7球墨铸铁)提供强度和阻尼。橡胶覆盖层硬度(70–90 Shore A)允许更好的辊隙适应性。工作温度范围为-20至120°C;超过120°C可能使橡胶覆盖层劣化。最大转速为1500 rpm,受轴承和动平衡限制。重量(500–8000 kg)影响搬运和结构支撑。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 辊径 | 200–1200 mm | Determines contact area and pressure distribution |
| 辊面宽度 | 500–6000 mm | Must match paper machine width |
| 工作压力 | 1.0–1.6 MPa | |
| 表面硬度 | 50–65 HRC | Higher hardness improves wear resistanceISO 6508 |
| 表面粗糙度 | 0.4–1.6 Ra µm | Affects paper finish and releaseISO 4287 |
| 直径公差 | ±0.05 mm | Critical for uniform pressureISO 286 |
| 径向跳动 | ≤0.03 mm | Excessive runout causes vibrationISO 1101 |
| 工作温度 | -20–120 °C | Above 120°C may degrade rubber cover |
| 最高转速 | 1500 rpm | Limited by bearing and dynamic balance |
| 动平衡等级 | G2.5 mm/s | Higher grade reduces vibrationISO 21940-11 |
| 辊壳材料 | QT500-7 | Ductile iron for strength and dampingGB/T 1348 |
| 橡胶覆盖层硬度 | 70–90 Shore A | Softer cover for better nip conformityISO 7619-1 |
| 重量 | 500–8000 kg | Affects handling and structural support |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 高达1000 kN/m²(取决于结构和直径) |
| other spec: | 表面速度: 0.1-10 m/s, 浆料浓度: 固含量最高达60%(重量比) |
| temperature: | -20°C 至 200°C(取决于材料和密封) |
4 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
常用的表面材料包括淬硬钢、镀铬钢和陶瓷涂层钢。选材取决于所需的耐磨性、表面光洁度与脱模性。辊体材料常用球墨铸铁,例如符合 GB/T 1348 的 QT500-7。
常用表面材料包括淬硬钢、镀铬钢和陶瓷涂层钢。选择取决于所需的耐磨性、表面光洁度和脱模性。壳体材料通常为球墨铸铁,如QT500-7(符合GB/T 1348)。
较高的表面硬度(50–65 HRC,符合ISO 6508)可提高耐磨性,延长辊的使用寿命。但可能影响辊隙适应性和加工材料的表面质量。最佳硬度取决于应用。
信号包括过度振动(通常由不平衡或跳动引起)、工作温度升高、辊表面可见磨损或损坏,以及产品质量下降。建议定期检查TIR(≤0.03 mm,符合ISO 1101)和动平衡(G2.5,符合ISO 21940-11)。务必遵循制造商指南。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。