Shanghai Tablet Press Mechanical Components Co., Ltd.
官网冲模产品页列出 D、B、BB 型压片机冲头与中模,钢种有 6CrW2Si、GCr15SiMn、D7 等,加工后表面镀铬;官网自述数控加工、月产约 4000 套。订货时按压片机型号和片形图纸提出冲头规格。
查看产品资料依据
- 官网产品分类
- Shanghai Tablet Press(TP) · 压片机冲模(B/D/BB 型)
- 资料核查日期
- 2026-10-17
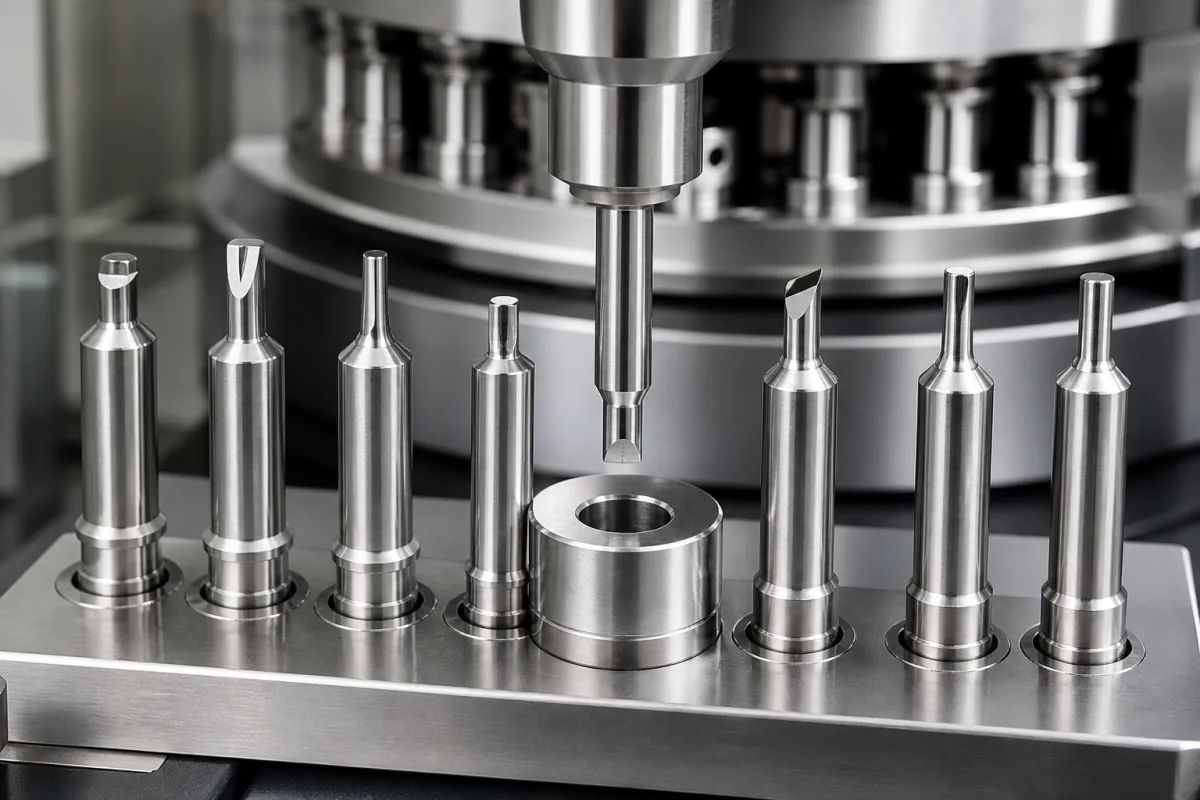
下表按标准单冲尖冲头和多冲尖冲头两种结构合并列出;单冲尖冲头的安装段就是冲杆本身,多冲尖冲头才有冲头帽或整体式冲头体。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 冲尖端面(压片面) | 直接压实药粉并成形片子,片形、凹面深度、斜边以及刻字刻痕都加工在端面上。[1][3] Elizabeth 的制药冲模做微抛光处理,用来减少粘冲和挑片。[1] | 与冲头同钢种:Elizabeth 列出 S7 工具钢、440C 不锈钢和碳化钨;LFA 的 TDP 冲模标配 GCr15,可选 S7、S5、405;上海 TP 公司列出 6CrW2Si、GCr15SiMn 和 D7。[1][3][5] |
| 冲尖与冲杆或冲头座的连接段 | 单冲尖冲头的冲尖与冲杆为一体,靠冲杆在转台导孔中导向。多冲尖冲头有冲头帽组件和整体式两种,冲尖带精密键定位,保证每个冲尖对准各自的中模孔。[1] GEA R55 采用冲头座加冲尖的分体结构,两件可以分别更换。[4] | 单冲尖冲头与冲尖同材料;分体或冲头帽结构的冲头座材料按厂家图纸,冲头座磨损轻、冲尖磨损重,所以 GEA 把两者分开。[4] |
| 表面镀层或涂层 | 提高端面的耐磨、耐腐蚀和抗粘冲能力,部分涂层还增加润滑性。[1] 上海 TP 公司的冲模在数控加工和抛光之后做表面镀铬。[5] | Elizabeth 提供镀铬、氮化钛(TiN,金黄色)、氮化铬(CrN,银灰色)和离子束增强沉积(IBED)四类表面处理。[1] |
冲尖尺寸跟着冲模规格和片子图纸走。下表能落到厂家公开数值的,写明厂家和规格;没有公开数值的项目,写出决定它的条件。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 冲尖直径(片径) | LFA 列出 EU 规格可压的最大圆片直径:B 型 16 mm,D 型 25 mm,BB 型 13 mm,DB 型 19 mm;异形片最大尺寸依次为 19、25、14、19 mm。[3] | 冲尖直径等于片径,先按片子大小选冲模规格,大片用 D 型或 DB 型。 |
| 冲尖端面形状 | 片形可做菱形、长方形、五边形等异形,边缘可做斜边或圆滑边;端面还可加刻字、商标和刻痕。[1][3] | 凹面深度 f 会改变冲头工作长度,片形图纸上要同时标出片径、凹深、斜边和刻字位置。 |
| 冲模规格类型与冲尖结构 | B、D、BB、DB 是冲模规格类型,Elizabeth 说明选型取决于片子尺寸、压片机规格和产能要求。[1] 多冲尖冲头分冲头帽组件和整体式;GEA R55 用冲头座加可换冲尖的分体结构。[1][4] | 先查压片机说明书上的冲模规格和转台冲位,再决定单冲尖还是多冲尖。 |
| 冲尖表面硬度 | 按所选钢种和热处理工艺定,订货时写明硬度值和检测位置。 | 硬度和韧性要一起看:磨蚀性强的处方偏向高硬度材料,刻字细、刃口薄的冲尖要防崩边。 |
| 冲头工作长度 | LFA 列出 EU 规格冲头工作长度为(133.6 − f)±0.01 mm,TSM 规格为(5.250 − f)±0.002 英寸,即(133.35 − f)±0.05 mm,f 为凹面深度。[3] | 同一转台上的冲头工作长度要一致,片厚和片重才稳定;EU 和 TSM 的长度基准不同,订货时写明标准。 |
| 冲尖长度 | 按冲模图纸定;GEA R55 规格表中上冲最大入模深度为 16 mm,最大充填深度为 55 mm。[4] | 冲尖直段要覆盖上冲入模深度和下冲在中模内的行程,图纸上标注冲尖直段长度和退刀槽位置。 |
| 冲尖与冲杆同轴度 | 按冲模图纸公差加工;多冲尖冲头靠精密键保证每个冲尖对准中模孔。[1] | 同轴度和对中偏差会让冲尖擦碰中模孔壁,造成刃口磨损和片重波动。 |
| 端面表面粗糙度 | Elizabeth 制药冲模做微抛光;Fette Compacting 在清洗后对冲模表面做统一抛光,推荐的 PA500 抛光机一次可处理最多 120 支冲头。[1][2] | 端面越光,粘冲越少;具体粗糙度要求写入技术协议,修磨抛光后同样复检。 |
| 压片力与出片力 | GEA R55 单面压片最大压片力 130 kN,带滚轮的冲头座可承受最高 10 kN 出片力;GEA 建议压片力超过 60 kN 时改用其高压冲头座。[4] | 冲尖额定载荷按压片机最大压片力和片子面积核算,大片、高压工业片优先考虑分体冲头。 |
| 使用环境(湿度与清洗方式) | Elizabeth 推荐 440C 高铬不锈钢用于湿度很高的环境和可水洗的压片机。[1] | 车间湿度、是否带湿清洗、清洗剂种类决定要不要选不锈钢或镀层冲尖。 |
| 冲尖材料牌号 | Elizabeth:S7 工具钢、440C 不锈钢、碳化钨,碳化钨寿命为常规材料的 3–10 倍,适合磨蚀性强的处方。[1] LFA:GCr15(TDP 冲模标配)、S7、S5、405。[3] 上海 TP 公司:6CrW2Si、GCr15SiMn、D7。[5] | 按处方磨蚀性、粘冲倾向和环境湿度选材,订单写明牌号和对应标准。 |
| 单支冲头重量 | 随冲模规格、长度和材料变化,以厂家图纸或装箱单为准。 | 主要用于备件包装和搬运;冲头存放用专用工具箱,Fette Compacting 的 TRI.EASY 系统为冲头、模圈和中模各配一种箱型。[2] |
Elizabeth、Fette Compacting 和 LFA 都按 EU(欧标)和 TSM(美标)两套标准供应冲模,每套再分 B、D、BB、DB 等规格。[1][2][3] 压片机转台的冲杆导孔和中模孔尺寸已经定死,所以冲尖的上限由冲模规格决定。LFA 公开的 EU 规格尺寸如下表,TSM 各规格的冲杆直径和中模尺寸与之对应,工作长度基准另有一套。[3]
国内厂家同样按这几种规格供货,上海 TP 公司的冲模页面列出 D 型、B 型和 BB 型三种。[5]
左右滑动查看完整表格 →
| EU 规格 | 冲杆直径 | 中模外径 × 高度 | 最大圆片 / 异形片 |
|---|---|---|---|
| B | 19 mm | 30.16 mm × 22.22 mm | 16 mm / 19 mm |
| D | 25.35 mm | 38.1 mm × 23.81 mm | 25 mm / 25 mm |
| BB | 19 mm | 24 mm × 22.22 mm | 13 mm / 14 mm |
| DB | 25.35 mm | 30.16 mm × 22.22 mm | 19 mm / 19 mm |
多冲尖冲头在一支冲头上做两个以上冲尖,转台每转一圈出片数随冲尖数成倍增加。Elizabeth 称其多冲尖方案可在不添置新压片机的情况下把产量提高最多 300%,提供冲头帽组件和整体式两种结构,冲尖带精密键定位以对准中模孔。[1] Fette Compacting 的清洗组件同样覆盖单冲尖和多冲尖冲模。[2]
GEA 在 R55 工业压片机上走了另一条路:冲头座顶部铣成高压头,与压轮成线接触,降低接触点比压;冲头座本身磨损轻,因此把冲头拆成冲头座和冲尖,两件分别更换。GEA 的多冲尖做法是在一个较大的冲头座上固定多个小冲尖,产量随冲尖数增加,停留时间和排气时间保持原样。[4] GEA 同时说明,制药压片机通常配标准蘑菇头冲头,因为口服小片的压片力和出片力有限。[4]
左右滑动查看完整表格 →
| GEA R55 规格 | R55/16 | R55/12 |
|---|---|---|
| 冲位数 | 16 | 12 |
| 中模外径 | 48 mm | 70 mm |
| 冲头座直径 | 40 mm | 45 mm |
| 最大产量 | 30,720 片/小时 | 23,040 片/小时 |
| 最大压片力 | 130 kN | 130 kN |
Elizabeth 列出的减轻粘冲手段有四项:选用合适的冲模涂层、改善处方流动性、抛光冲头端面、调整压片参数。[1] 材料和涂层按处方特性对应如下表;表中寿命倍数为 Elizabeth 的说法。
左右滑动查看完整表格 →
Fette Compacting 建议每次使用后目检冲模,并可配显微镜、检测器具和样板;清洗用 ARUNA 的 SDC800 清洗托盘,随后干燥、防锈,再统一抛光,存放在 TRI.EASY 专用工具箱中。[2] Elizabeth 建议定期检查冲模,出现可见磨损或损伤、片子缺陷、片重或硬度波动、机器负荷增大时安排更换。[1]
补购或新订冲尖时,向供货方一次交齐并索取以下资料:压片机型号和冲位数;冲模标准和规格(EU 或 TSM,B、D、BB、DB);片形图纸(片径、凹深、斜边、刻字刻痕);单冲尖或多冲尖及其结构;冲尖钢种、硬度和涂层;端面粗糙度和同轴度公差;出厂逐件检验记录。上海 TP 公司可按片子图纸、实物样片或旧冲模来样定制。[5]
核对日期:2026-10-17。冲模规格尺寸、材料和涂层取自 Elizabeth、LFA 和上海 TP 公司的冲模产品页,保养做法取自 Fette Compacting,分体冲头和压片力数据取自 GEA R55 的规格页。硬度、同轴度和粗糙度在这些页面中没有公开数值,按订货图纸约定。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
官网冲模产品页列出 D、B、BB 型压片机冲头与中模,钢种有 6CrW2Si、GCr15SiMn、D7 等,加工后表面镀铬;官网自述数控加工、月产约 4000 套。订货时按压片机型号和片形图纸提出冲头规格。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
两套标准的冲杆和中模尺寸相近,但工作长度的基准值和公差不同:LFA 列出的 EU 工作长度为 133.6 mm 减凹深、公差 ±0.01 mm,TSM 为 133.35 mm 减凹深、公差 ±0.05 mm(来源3)。同一转台上应全部使用同一标准,按压片机说明书订货。
Elizabeth 给出的办法是换用抗粘涂层(镀铬、CrN 或 IBED)、改善处方流动性、抛光冲头端面和调整压片参数(来源1)。冲尖端面已有划痕或磨损时,先抛光修复,再考虑换涂层。
Elizabeth 推荐碳化钨用于磨蚀性很强的处方,称其寿命为常规材料的 3–10 倍(来源1)。是否值得,可用现有钢制冲尖的修磨周期和更换频率来算。
制药压片机通常配标准蘑菇头冲头(来源4),冲尖和冲杆为一整根,冲尖磨损后整支冲头修磨或更换。GEA R55 这类高压力工业压片机采用冲头座加冲尖的分体结构,冲尖可以单独更换(来源4)。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。