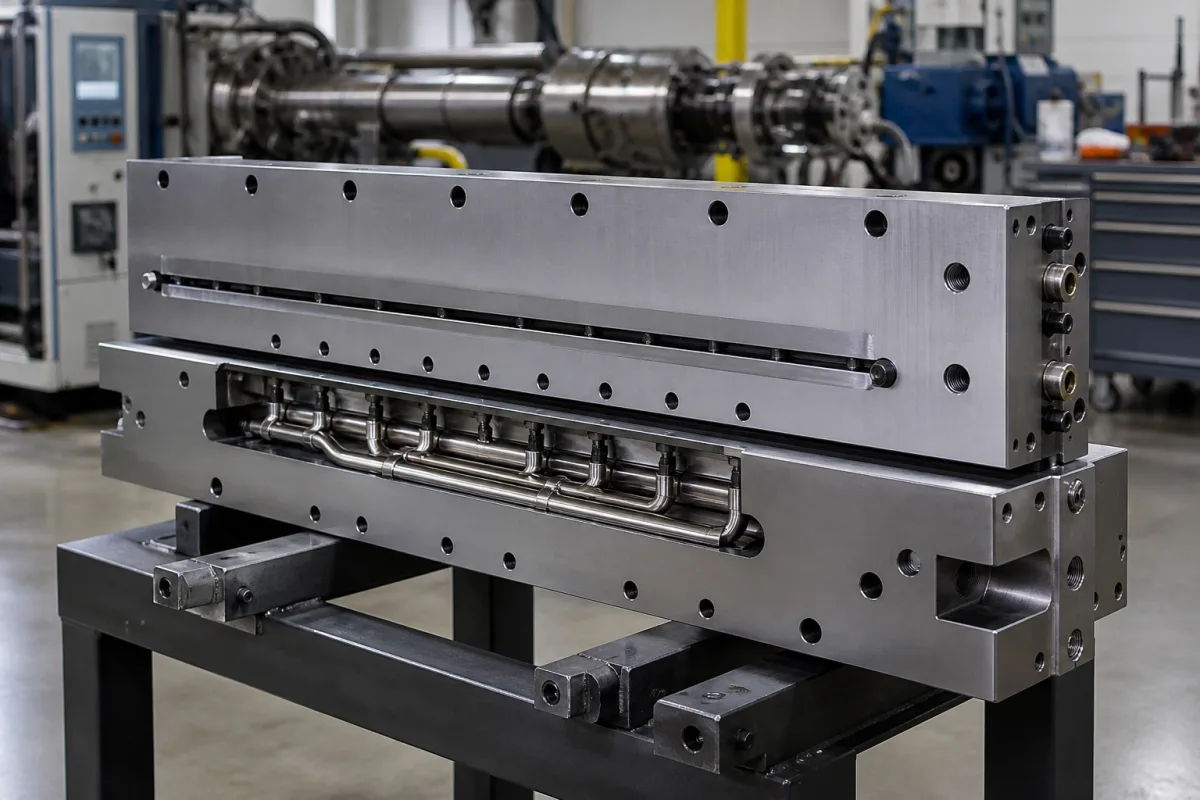
熔融塑料在压力下被迫通过模具板中精密加工的开口,在出口处呈现孔口的形状,然后冷却以保持形成的型材。模具板被加热到工作温度以保持聚合物可流动,压力保持在额定范围内以确保均匀流动。孔口的几何形状,包括直径、长度和表面光洁度,影响熔体分布和压降。离开模具后,型材通过空气或水冷却以固化形状。模具板必须精确对齐并牢固安装,以防止泄漏或变形。该过程需要严格控制温度、压力和产量,以实现一致的产品尺寸和表面质量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 孔径 | 1–10 毫米 | 型材成型的主要开口尺寸 |
| 模板厚度 | 20–80 毫米 | 模板的整体厚度 |
| 工作温度 | 150–300 摄氏度 | 最大连续工作温度 |
| 压力等级 | 10–40 兆帕 | 最大挤出压力容量 |
| 表面硬度 | 58–62 HRC | 工作表面的洛氏硬度 |
| 表面粗糙度 | 0.4–0.8 μm Ra | Smooth finish reduces melt adhesion and die lines. |
| 流道长度 | 30–120 mm | Affects melt distribution and pressure drop. |
| 材料牌号 | H13 | Hot-work tool steel; alternative: 40CrMoV13-9.ASTM A681 |
| 重量 | 15–60 kg | Depends on size and thickness; affects handling. |
| 公差 | ±0.05 mm | Critical for uniform melt flow and product consistency.ISO 2768-m |
| 加热功率 | 2–8 kW | Required to maintain operating temperature; depends on size. |
| 最大工作压力 | 40 MPa | Safety limit; exceed may cause die failure. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高工作压力可达 70 MPa (10,000 psi) |
| flow rate: | 0.5-500 千克/小时 (取决于型材复杂度) |
| temperature: | 150-350°C (典型聚合物加工范围) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录,存档材料包括工具钢、不锈钢和硬化铝。列出的具体材料牌号是H13热作工具钢,符合ASTM A681。然而,实际材料必须与法定制造商或供应商确认,因为它取决于所加工的聚合物和所需的服役条件。
目录中的参考范围包括:孔口直径1–10毫米,板厚20–80毫米,工作温度150–300°C,压力等级10–40兆帕,表面硬度58–62 HRC,表面粗糙度0.4–0.8微米Ra,流道长度30–120毫米,重量15–60千克,公差±0.05毫米(ISO 2768-m),加热功率2–8千瓦,最大工作压力40兆帕。这些是参考值,必须针对具体型号和应用进行核实。
模具板决定了挤出型材的截面形状。其设计,包括孔口几何形状、表面光洁度和流道长度,影响熔体分布和压降,直接影响尺寸精度和表面质量。光滑的表面可减少熔体粘附和模线,而适当的公差确保尺寸一致。需要定期维护以防止磨损和积垢,这些会降低质量。
目录列出了材料牌号H13的ASTM A681和一般公差的ISO 2768-m。这些是采购和验证的参考标准。它们不暗示任何特定产品的认证或合规性。买方应与供应商确认模具板是否符合其应用所需的标准。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。