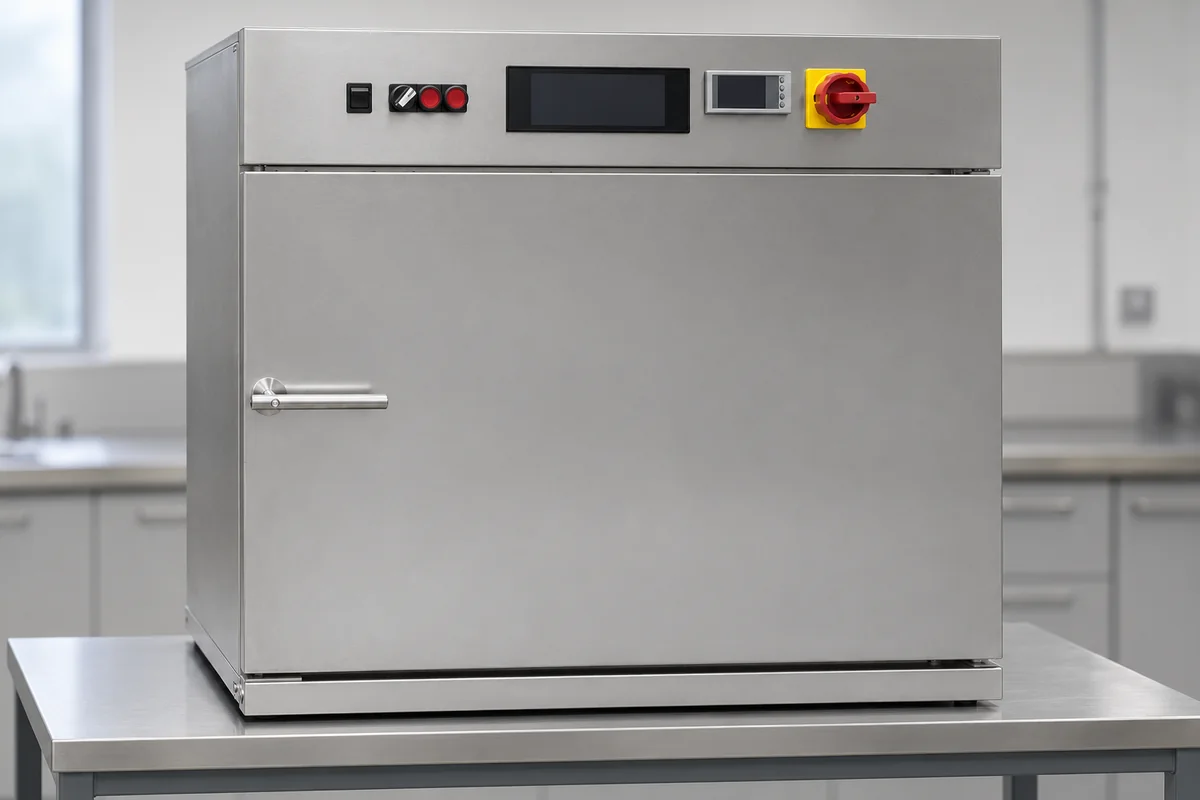
材料配方先决定处理方式,腔体再承接工艺条件
从腔体、热源到循环及监测的五个组成项
热源和保温层对应热处理配置。采用UV时另列发射器、控制电源、光学件和遮光件,结合实际装配确认两种路线的共用部件与专用部件。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 腔体及工件通道 | 容纳工件并组织处理区域;UV布置配置遮光结构,连续线明确进出口、输送带及维护开口。 | 壳体、内衬、门封及透光件逐项选材,观察窗核对相应光谱的防护性能。 |
| 加热元件(热处理配置) | 以热风或辐射方式向工件提供热量,布置结合处理区长度、装载及材料所需热历程。 | 按工作温度、散热方式及介质选择加热体和支承。 |
| 温度测量及控制元件 | 测量腔内控制位置的温度,并与工件实测温度记录配合;UV工位还要核对受照后的基材温升。 | 传感器型式、保护套和接线依据安装位置选择。 |
| 保温层(按热区配置) | 围护热处理区并控制向外散热,门口和工艺开孔一起检查。 | 保温材料按温度、污染控制和检修方式列明。 |
| 循环、冷却及排风单元 | 分别承担热处理均温、光源散热或工位排风,管路与风机按功能区分。 | 风道、过滤及密封材料与排出介质和温度相容。 |
把腔体尺寸与材料实际接受的处理量分开核验
技术资料应同时说明工件、涂层、处理路径和生产速度。温度设定值、灯源标称功率与材料实际接受的热量或光照各有测量位置,验收按已验证的工艺窗口执行。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 有效工作空间 | 批次式列可用装载尺寸与层架间距,连续式列通道净空和处理宽度。 | Dymax UVCS配AX-550手册列网带宽30cm,单灯照射宽13cm;网带宽与有效照射宽分别选取。[3] |
| 热处理温度与材料限制 | 依据油墨或涂层资料确定温度曲线,并测工件最热及最冷位置。 | UV设备额定光照条件另表给出;基材在照射中的温升同样纳入试样记录。 |
| 装载状态下的均匀性 | 热处理检查不同装载位置的温度分布,UV检查工件平面上的照射分布。 | 测点、装载、光源距离和仪器型号一起记录,使不同次验收可比较。 |
| 升温及恢复时间 | 用实际工件与夹具测试升温、开门后恢复及所需停留时间。 | 批次处理把恢复段与有效处理段分开,连续线则检查速度和处理区长度。 |
| 内部循环与新风换气 | 分别列循环风路、新风入口和排风路径,由工艺与安全设计确定风量。 | 循环回风用于组织传热,排出挥发物还涉及新风和排风;两种风量分别标注。[1] |
| 湿度条件及控制配置 | 由材料技术资料确定是否需要湿度控制,并说明测量点与处理阶段。 | 湿度调节、除湿或惰性气氛属于特定工艺配置,选型资料应逐项说明其供货范围。 |
| 分单元供电 | 核对输送、加热或光源电源各自的电压、频率、支路和保护要求。 | AX-550配套UVCS手册将LED阵列90–260V与输送机115或220VAC、50或60Hz分列;采用该型号时按对应版本接线。[3] |
| 电功率、灯功率与辐照度 | 总装机功率、灯源额定功率及工件处的光强使用各自单位和测量条件。 | SPS S-UV列两支170W/cm的UV灯及入口3×2.5kW红外功率,W/cm描述灯功率尺度,不能当成工件处mW/cm²。[2] |
| 气流速度及流向 | 记录热风作用区域、工件摆放和风速测点,评估薄片位移及涂层表面的影响。 | SPS对UV反射罩单独风冷,并在灯下设置红外石英玻璃过滤件以控制向纸张传热。[2] |
| 排风能力与释放物 | 按涂层、溶剂释放和生产负荷确定工位排风及后续处理接口。 | Nabertherm对释放可燃溶剂的工艺说明可配EN1539相关安全技术,具体设计要以物料和设备方案为依据。[1] |
| 运行噪声 | 写明风机、输送及冷却装置的组合工况和测量位置。 | 噪声保证值与现场声学条件对应,另外检查排风管连接对振动传递的影响。 |
| 壳体及内部材料 | 按温度、挥发物、清洁及光照分别规定外壳、内衬、风道和光学件。 | UV反射、透射和遮光部件各有材料功能,热处理观察窗也需核对耐温及密封。 |
| 设备重量与安装承载 | 分清腔体、输送机、光源、排风附件和工件夹具的重量。 | 安装平台核查静载及移动检修时的支承情况,连续线对接还涉及中心高度。 |
| 外形与维修空间 | 标注全机外形、开门或光源抬升空间及进出料通道。 | SPS S-UV 57全长4300mm,入口可下落输送段服务于印刷机出纸端接近;这是整线设备尺寸及维护布置。[2] |
光谱、照射宽度和停留时间一起确定UV工位
AX-550手册给出365、385或405nm三种LED光源配置。选择时对照油墨或胶的光引发体系,再核对工件宽度、遮挡、光源距离与带速;批次照射另记录每次装载的位置和时间。[3]
带速改变工件通过照射区的时长,辐照度和剂量仍应在代表工件的平面上测量。调试用实际颜色、涂层厚度和基材作试样,将固化结果与测试记录对应后确定生产窗口。
停线、散热和清洁也是固化质量的一部分
SPS S-UV在较长印刷停机时自动降低灯功率,并设后段冷却;这些属于该机型的控制与布置。接入别的产线时,确认停带、光源状态、工件滞留及排风之间的控制关系,按整机批准程序验证。[2]
Dymax手册要求保持冷却风通畅,运行中辐照度下降时检查光学表面污染及灯高变化。清洁或更换部件按设备停机、冷却和隔离程序进行,恢复后复测工件处照射条件;热处理腔体同时检查风路、门封及温度测点。[3]
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件
资料来源与适用范围
核对日期:2026-10-23 · 更新于 。工艺路线由材料体系确定。原厂样本中的热处理、UV设备及相应型号分别解释;现场装载、光照测量和涂层性能验证共同构成交付依据。
- Nabertherm:Drying and Curing Coatings印刷和涂覆玻璃的热处理、循环风与换气,以及含可燃溶剂工况的安全配置;用于热处理路线,未扩大为所有涂层统一温度。
- SPS TechnoScreen:SPS S-UV丝网印刷连续UV设备的红外、双UV灯、冷却及停机控制;数值均限定S-UV系列和所列型号。
- Dymax:UVCS配BlueWave AX-550用户手册 MAN102物理第4–5、18、21–26页:光源与工件通道、过程验证及维护、型号技术表和辐照度与剂量定义。