Jiangyin Brenu Industry Technology Co., Ltd.
Jiangyin
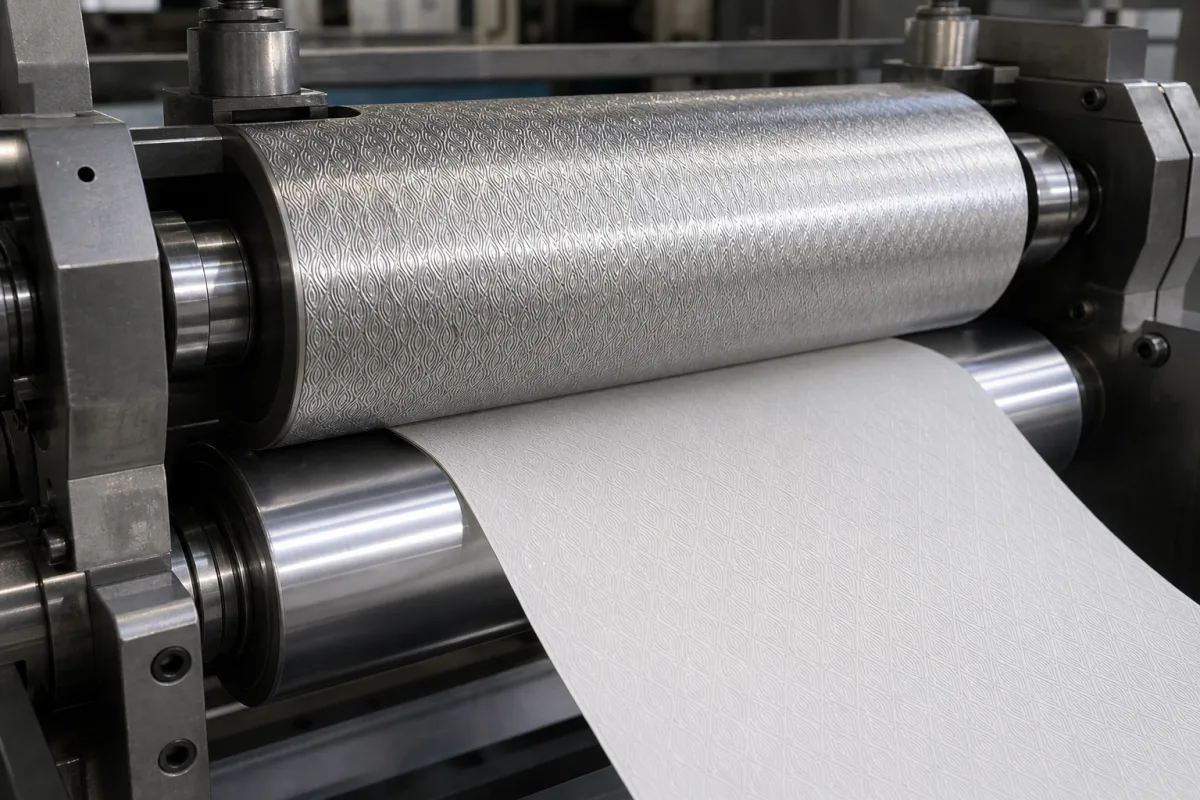
Jiangyin Brenu 官网的 embossing roller 页面列出压花辊、雕刻辊、镜面辊和金属网纹辊,花型有粒面、蛇纹、鳄鱼纹及客户定制花纹,交期标为 15–20 天。同站还列有 DCH 系列辊式和板式皮革压花机,以及其他制革机械。
查看产品资料依据
- 官网产品分类
- Jiangyin Brenu · 皮革压花辊与压花机
- 资料核查日期
- 2026-10-17
压花辊一般按图订制,下表三项分别对应辊体图纸、花纹与镀层要求、轴承与装配要求。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 辊体与轴头 | 承受压区载荷、带动花纹层旋转,并通过轴头与机台的轴承座和传动相接。澳顿的做法是先把无缝钢管镗磨内孔使壁厚均匀,再焊接、去应力、车磨和精加工,成品经静平衡和动平衡校正,同轴度≤0.02 mm[1]。 | 澳顿一般用优质无缝钢管做辊体,特殊材质按用户要求定制[1];同一厂家提到基材可用 45# 钢、Cr12MoV 等[2]。钢号和热处理写进图纸。 |
| 花纹雕刻层与表面镀层 | 直接压在材料上,把花纹转印过去。澳顿按花纹选加工工艺,雕刻后表面镀硬铬或做其他处理[1];Ungricht(SAUERESSIG 集团)的压花辊用多种激光雕刻,也用传统刀具和蚀刻[11]。 | 多数在钢质辊体上直接雕刻再镀硬铬,澳顿给出的硬度可达 HRC58–62[1];Ungricht 另有特种电镀层和陶瓷涂层可选[11]。 |
| 轴承 | 支撑辊轴并承受压区的全部反力,加热辊的轴承还要耐受辊体传来的热量。澳顿把定期检查轴承和传动部位列为日常保养内容[2]。 | 轴承钢;型号、游隙和润滑脂耐温按机台载荷和辊温选定。 |
表中数值都标了厂家和对象,皮革机、纸巾机和无纺布压光机差别很大,同一项数据可能相差几个数量级,订货以自己机台的图纸为准。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 辊径 | 按机台辊间距、轴承座和压区宽度定。伯格利专利中用于箔片压花的凸凹辊示例为直径 70 mm、辊长 150 mm[7]。 | 辊径影响压区接触宽度和花纹的循环周长;换辊时与旧辊同径,花纹接版和配对辊才对得上。 |
| 辊面长度 | Brenu 辊式皮革压花机工作宽度 1800、3000、3200 mm[8];ANDRITZ 无纺布压光机宽度最大 5800 mm[10]。 | 分别写出花纹面宽度和含轴头的总长,花纹面要比材料幅宽留出余量。 |
| 花纹深度(凸起高度) | Kimberly-Clark 专利称点状压花元件一般在钢辊上雕刻约 0.060 英寸(约 1.52 mm),其权利要求为约 0.005–0.035 英寸(约 0.13–0.89 mm)[5];伯格利专利箔片压花示例齿高 0.1 mm[7]。 | 深度按材料厚度和想要的手感、立体感定,最好附样品或花纹图让厂家试压。 |
| 表面硬度 | 澳顿:表面镀硬铬或其他处理后硬度可达 HRC58–62[1]。 | 硬度同时写明是镀层硬度还是基体硬度,以及对应的镀层种类。 |
| 表面粗糙度 | 按花纹要求在图纸上分别给出花纹顶面和底面的 Ra 值,由制辊厂按雕刻和镀层工艺确定可达值。 | 粗糙度影响压出纹理的光泽和脱料;做亮面与哑光对比花纹时尤其要写清。 |
| 压区压力 / 线压力 | Brenu DCH 系列辊式皮革压花机最大工作压力 250 kgf/cm²(约 24.5 MPa)[8];ANDRITZ 无纺布压光机线压力最大 150 N/mm[10]。 | 机台给的常是油缸压力,辊子设计要的是线压力(N/mm)或总压区载荷,订辊时把两者换算清楚,辊体刚度和轴承都按它算。 |
| 工作温度 | Brenu 辊式皮革压花机导热油加热,最高 190 °C[8];ANDRITZ 压光机的加热辊表面温度最高 275 °C[10]。 | 加热辊要写明加热介质、最高辊面温度和横向温差要求,旋转接头和轴承随之选型。 |
| 线速度 | Brenu 辊式皮革压花机 3–16 m/min[8];ANDRITZ 无纺布压光机最高 1250 m/min,页面另一处给出 neXcal twin pro 为 1300 m/min[10]。 | 高速辊对动平衡要求更高,订货时写出最高车速,便于制辊厂定平衡等级。 |
| 辊体材质 | 澳顿:辊体一般用优质无缝钢管[1],花辊基材举例为 45# 钢、Cr12MoV 等[2]。 | 钢号与热处理方式写进图纸,并要求随辊提供材质证明。 |
| 单辊重量 | 由厂家按辊径、壁厚和辊长计算后标在图纸上;Brenu 给出的 10000–13500 kg 是整台辊式压花机的净重[8]。 | 换辊前要知道单辊重量和吊点位置,以便准备吊具和支架。 |
Crown Zellerbach 的专利把“带花纹的钢辊 + 橡胶辊”称为纸巾、擦手纸压花的常规两辊结构;它的改进型对辊外层硬度约 40–80 Shore A,示例用 52 Shore A 的硬胶,开 0.030 英寸宽、0.25 英寸深、间距 0.060 英寸的槽(约 0.76 mm、6.35 mm、1.52 mm)[6]。
Kimberly-Clark 专利的对照试验里,背辊是 70 Shore A 的光面包胶辊;把凸起元件高度从 0.040 英寸降到 0.025 英寸(约 1.02 mm 降到 0.64 mm)后,复卷机生产效率明显提高[5]。
要压得精细、纹路两面对应的场合用钢对钢。伯格利专利描述的凸辊与凹辊组合中,凹辊凹痕一般通过蚀刻做出,也可机加工或激光雕刻;两辊成对配制,造价高、周期长[7]。澳顿的产品线里也列有钢对钢对轧辊和无纺布热轧辊[4]。
左右滑动查看完整表格 →
Brenu 的 DCH-1800、DCH 3-3000、DCH 3-3200 辊式皮革压花机采用导热油加热,加热功率 17.5/35 kW,最高温度 190 °C,最大工作压力 250 kgf/cm²,速度 3–16 m/min;同厂的板式压花机(DCH2-300 至 DCH 4-1500)改用 9–18 kW 电加热[8]。
ANDRITZ 的无纺布压光机用于热粘合、压花、打孔和复合,宽度最大 5800 mm,线压力最大 150 N/mm,neXcal 系列配有挠度可控的 Hot S-Roll,表面温度最高 275 °C;花纹辊由其合作的制辊雕刻厂提供[10]。按 150 N/mm 乘以 5800 mm 估算,满幅总压区载荷约 870 kN,这个量级决定了辊体壁厚、挠度补偿和轴承规格[10]。
澳顿在压花辊生产注意事项里同样提到要控制辊温,过热或过冷都会让压花效果变差[3]。
澳顿给出的制作顺序是:无缝钢管镗磨内孔、焊接、去应力、车磨精加工,校正静平衡和动平衡(同轴度≤0.02 mm),按花纹选择加工工艺,最后镀硬铬或做其他表面处理,硬度可达 HRC58–62[1]。雕刻手段可以是激光、传统刀具或蚀刻,Ungricht 三种都用,并另做特种电镀和陶瓷涂层[11]。
保养方面,澳顿建议每次用完清除辊面残留,避免腐蚀和花纹堵塞;长期停用时涂防锈油,放在干燥通风处;搬运时轻拿轻放,避免硬物撞伤花纹;定期检查轴承和传动部位[2]。生产中还要避免压力过大损伤辊面,保持平衡,并定期检查磨损、及时更换磨损严重的辊子[3]。
下面这张表把询价时交给厂家的资料和到货时要拿回的文件放在一起,订单和验收都按它对照。
左右滑动查看完整表格 →
| 询价时交给制辊厂 | 到货时随辊要回 |
|---|---|
| 材料种类和厚度、花纹图或样品、要求的花纹深度 | 花纹面实测深度或试压样片 |
| 花纹面宽度、总长、辊径、轴头和轴承座图纸 | 外形尺寸检测记录和同轴度(径向跳动)检测值 |
| 对辊形式:包胶辊的 Shore A 硬度,或钢对钢配对辊 | 镀层种类、厚度和表面硬度检测值 |
| 加热方式、最高辊面温度、线压力或油缸压力、最高车速 | 动平衡记录、钢号与材质证明、单辊重量和吊点 |
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-17。专利反映申请人自己的设计和试验条件,厂家页面属产品介绍;表中整机参数(宽度、压力、温度、速度)说明的是压花辊所处的工况量级,具体到一根辊仍按机台图纸订制。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
Jiangyin
Jiangyin Brenu 官网的 embossing roller 页面列出压花辊、雕刻辊、镜面辊和金属网纹辊,花型有粒面、蛇纹、鳄鱼纹及客户定制花纹,交期标为 15–20 天。同站还列有 DCH 系列辊式和板式皮革压花机,以及其他制革机械。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
在制辊厂的叫法里基本是同一类:常州澳顿把花辊解释为“又称压花辊或花纹辊”,指辊面雕有花纹的金属辊。按用途还会细分出皮革压花辊、无纺布压纹辊、无纺布热轧辊、打包带辊等名称,询价时把用途一起说明更容易对上号。
纸巾、擦手纸常用钢辊对包胶辊,Crown Zellerbach 专利提到对辊硬度约 40–80 Shore A:胶太软发热多、磨损快,太硬则要很大压力才压得清。要求纹路精细、两面对应时用凸凹配对的钢辊,伯格利专利指出这种辊组需成对制造,成本和周期都更高。
以 Jiangyin Brenu 的 DCH 系列辊式皮革压花机为例,导热油加热,最高 190 °C,工作速度 3–16 m/min。实际温度按皮革或人造革品种试压确定,订辊时把最高温度写给制辊厂,以便选择旋转接头和轴承。
澳顿的建议是先把辊面残留清除干净,涂防锈油,放在干燥通风的地方;搬运时轻拿轻放,避免花纹被硬物磕伤。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。