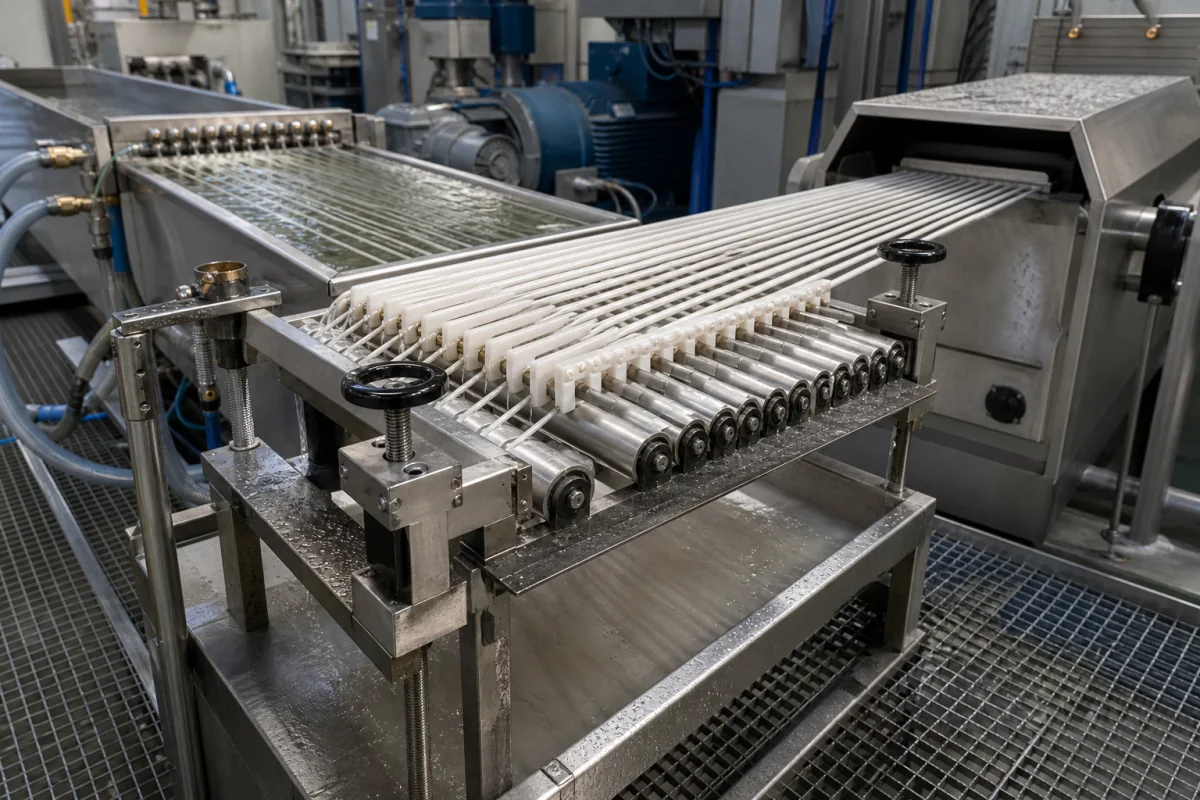
该系统结合固定导向件、可调辊和张紧控制机构,将聚合物条带沿预定路径引导。条带离开挤出机后,通过导向板分离并对齐,然后通过张紧辊保持一致的张力,最后通过定位导向件确保精确进入切割刀片。某些系统集成传感器,监测条带位置并自动调整导向件以保持对齐。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 导辊直径 | 80–200 mm | Determines strand bending radius and contact area |
| 股数 | 4–60 | Matches extruder output and pelletizer capacity |
| 线径范围 | 1–10 mm | Typical polymer strand sizes for underwater or dry cutting |
| 导向速度 | 10–60 m/min | Must match pelletizer throughput |
| 定位精度 | ±0.05 mm | Ensures uniform strand spacing and cutting quality |
| 工作温度 | -40–85 °C | Must withstand process heat and ambient conditions |
| 材料 | 304/316L | Corrosion-resistant stainless steel for polymer contactASTM A240 |
| 表面粗糙度 | Ra 0.4–0.8 μm | Smooth finish prevents strand sticking and wearISO 4287 |
| 重量 | 50–200 kg | Depends on size and material; affects installation |
| 防护等级 | IP54–IP65 | Protects against water and dust in pelletizing areaIEC 60529 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 常压至2巴 (29磅力/平方英寸) |
| flow rate: | 每根线材最高10,000千克/小时 (22,046磅/小时) |
| temperature: | 环境温度至150°C (302°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
它是聚合物造粒条带切割机中的组件,用于将聚合物条带从挤出机引导至切割机构,确保稳定对齐和均匀颗粒长度。
参考范围包括导向辊直径80-200毫米,条带数量4-60,条带直径1-10毫米,导向速度10-60米/分钟,定位精度±0.05毫米,工作温度-40至85°C,防护等级IP54-IP65。请与制造商核实。
档案中的材料包括不锈钢、淬硬工具钢和陶瓷涂层铝。与聚合物接触的材料通常为符合ASTM A240的304/316L耐腐蚀不锈钢,表面粗糙度为Ra 0.4-0.8微米,符合ISO 4287。
检查系统的导向速度、条带数量和条带直径范围是否与您的挤出机输出和造粒机容量匹配。请与法定制造商或供应商确认所有规格和标准。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。