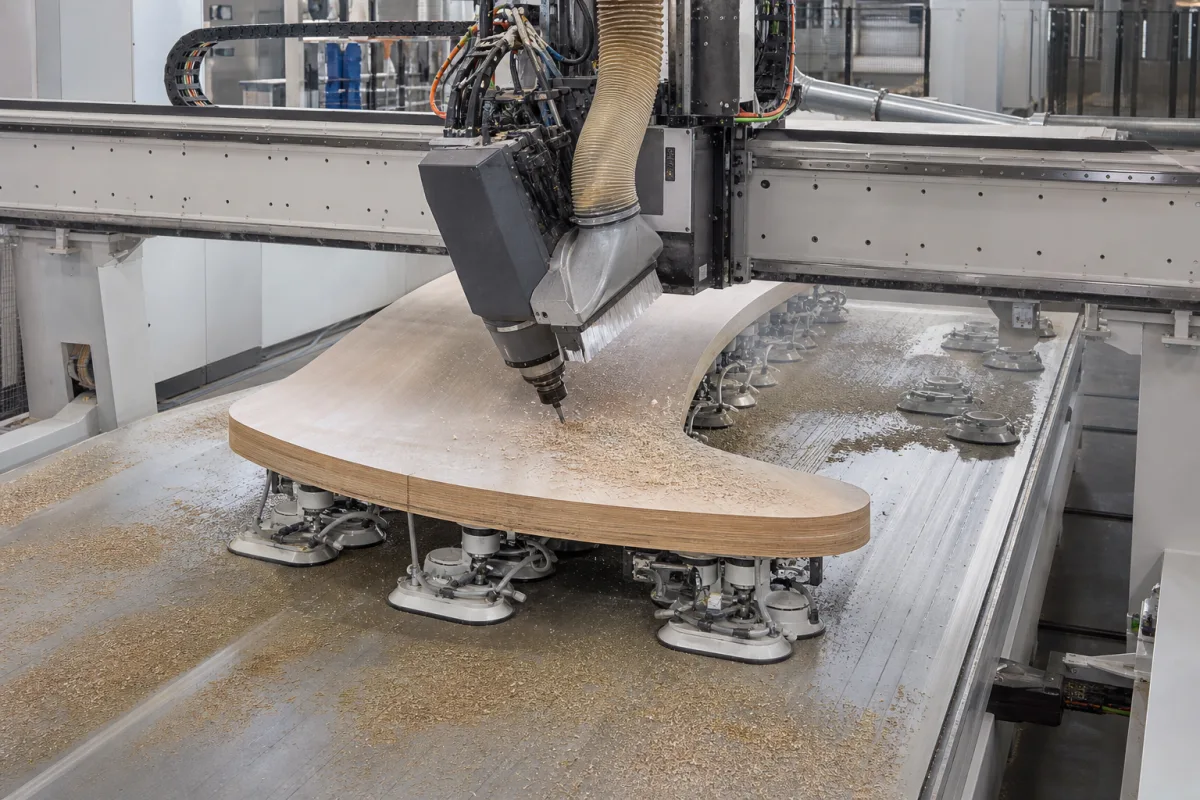
五轴提供刀具方向,真空系统负责固定工件
五项部件中,泵与工作台必须作为一套夹持系统核对
下列为功能结构,数量、料号及实际供货按机型清单。真空监测、密封、分配阀、管路、过滤与夹具也是集成时要确认的项目;不能以一台泵加一个台面代替完整夹持方案。一般部件入口不代表本机已完成适配。[1]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 五轴控制与程序管理 | 协调机床运动、加工程序及设备状态。需确认实际五轴机构、CAM后处理和夹持状态如何进入操作流程;有五个坐标显示,不等于所有程序、夹具与失压处理均已验证。[3][4] | 操作终端、控制板、接头及电柜分别核对。控制系统不能仅用一种铝合金概括,也不能从壳体材料推导防尘或精度保证。 |
| 铣削主轴与摆头单元 | 使刀具按加工方向旋转切削。SCM m600/m800样本展示Prisma五轴单元和不同铣削配置;夹具高度与摆头接近方向应一起验证,不能只比较主轴最大功率。[3] | 轴、支承、夹刀接口、加工头和刀具分别取资料。钢只是材料大类,轴承形式、热处理、刀柄和冷却结构均需对应型号,不能默认全部为风冷主轴。 |
| 真空源与供气回路 | 建立并维持工件夹持所需的真空。Schmalz说明高真空与高流量方案有不同用途;选型还要匹配实际漏气和运行条件,不能用极限压力或空载抽速中的单项判断加工中的保持能力。[1] | 按泵型核对接气部件、过滤、密封、管路及适用污染负荷。不能将所有真空源统一指定为铸铁泵,也不能由“干式”推定整套无需维护。 |
| 真空工作台、吸盘与密封 | 形成有效吸附区域,并将保持力传给工件。整面台、分区台和悬臂吸盘台应按工件选择。Schmalz为Biesse和SCM提供不同机型接口的吸盘块,不能仅看吸盘外形相似就互换。[1][2] | Schmalz VCBL-B-HD/VCBL-S6-HD为铝制吸盘块,密封可更换;这不表示整台机床或所有真空台都用同一种铝材。台面、密封唇、摩擦接触面与支承结构需分别确认。[2] |
| 刀库与机床换刀机构(选配) | 按加工顺序切换刀具。SCM样本有不同位置与容量的机床刀库;换刀后刀长、摆头姿态和工件周围避让仍要验证,不能把机器人末端工具快换当作木工主轴刀库。[3] | 刀夹、刀柄、支架及交换机构按实际刀具清单取材质和允许尺寸。目录中的通用钢材名称不能证明刀柄接口、最大刀具或换刀循环适用。 |
十四项参数,从工件和夹持状态开始填写
台面承载、真空保持、轴定位与切削结果分别核对。具体机器的公开数据只能作为对应配置例子,不能把不同工作台、主轴和附件的较大数值拼成一套额定。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| X向工作范围 | 实际台型、轴行程与加工边界 | SCM样本中条形台与多功能台各有多组工作区。X向可达范围应结合工件摆放、夹具位置和刀路确认,不能把长边尺寸自动当成每种机型的同名轴行程,也不能从台面长度推倾斜加工净空。[3] |
| Y向工作范围与分区 | 可加工宽度和可用夹持区 | 工件放得下与能够稳定吸附是不同条件。核对台面、可用分区、密封边界和加工后的剩余接触区;Schmalz说明小接触面积、漏气与多孔材料都会限制保持力,不能以整块台面面积代替有效吸附面积。[1] |
| Z向净空与夹具高度 | 摆头、刀长、工件与支承共同验证 | Schmalz列VCBL-S6-HD有75/110mm高度,VCBL-B-HD另为48/74mm,且对应不同机型接口。吸盘高度会占用加工布置空间;这些附件不能互换成统一夹具高度,也不能把Z轴行程直接当最大木件高度。[2][3] |
| 主轴能力与切削负载 | 具体单元、转速及实际木件任务 | SCM m600/m800技术表列铣削最大17kW,但不是本品类连续功率保证。应取得实际主轴的功率/转速条件,并用目标材料和刀路验证;夹持能力不足时,增大主轴功率不会自动使工件更稳定。[1][3] |
| 真空压力口径与监测 | 绝压/表压、压差及实际测点 | Schmalz将保持力中的Δp定义为夹持区域与环境的压力差。订单应明确仪表显示绝压还是相对环境的表压,并记录实际工作台/回路测点、加工时状态和处理方式;泵极限压力不是加工中的吸附保持证明。[1] |
| 主轴转速与刀具 | 主轴范围、刀具额定及材料工艺 | SCM样本铣削单元最大24000r/min,不能据此把全部刀具和加工任务设为同一转速。HSE要求刀具适合机器与应用,并让程序的转速、接近速度匹配材料;试件应采用实际交付的刀具与程序条件。[3][4] |
| 轴定位与成品误差 | 轴报告、装夹位移与木件检测分别 | ISO230-2公开范围是直线/旋转轴的定位直接测量。它不规定本机统一误差,也不证明真空装夹后的工件不移动;应将轴检测、夹持验证和加工件测量分别约定,避免仅凭数控参数放行成品。[5] |
| 重复性与重新装夹 | 同轴重复、换件与换刀结果 | 轴重复定位与工件取下后重新装夹的结果不是同一个测试。应注明基准、吸盘/台区、刀具、程序和测量位置,检查实际重复木件;不能从单轴重复性直接推出多批木料或不同装夹的尺寸保证。[1][5] |
| 空行程与切削进给 | 机型模式、刀路与夹持条件 | SCM样本分别列矢量速度、Z向速度及防护模式条件,不能拿空行程上限作木件切削速度。Schmalz也提示高进给、钝刀或不利切削条件会增加加工力,实际节拍须用完整刀路和夹持方案验证。[1][3] |
| 工件承载与抗切削保持 | 支承载荷、吸附、侧向力与力矩 | 台面允许承载多少质量,不能回答工件能承受多大侧向切削力。Schmalz将有效面积、压差和摩擦共同用于横向保持评价;报价需另给台体/吸盘允许载荷、工件重心与加工条件,不把公斤数换成真空夹持额定。[1][2] |
| 运行温度与真空源散热 | 机床、电柜、泵与密封分别 | 不同设备和密封材料的允许条件应各取原厂文件。SCM样本的电柜空调约18°C只是柜内说明,不是整机温区或泵温度阈值;应确认现场通风、散热、安装环境及性能验证条件。[3] |
| 湿度、表面与漏气条件 | 车间环境和接触表面分别记录 | 环境湿度额定应由机床和真空部件资料确认,不能用它代替木件表面适用性。Schmalz指出粗糙、多孔、小接触区需专门设计;应提供原样板材/木料测试实际密封和保持,不将材料名称当成足够证据。[1][2] |
| 整机与真空设备输入 | 电源、辅助气源及控制接口分项 | 真空源可有电动或气动方案,实际木工整机和附件输入需按订货清单确定。气动器件的供气压力与真空压差是不同接口,不能将正压供气值写成吸附真空;电源、保护和接线应取得具体文件。[1] |
| 机器质量与安装配置 | 床身、台型、附件和外置设备 | 所读SCM样本有不同工作台、加工单元和装卸配置,不能给全部机型统一质量。应取得本次配置的质量、支点、布置与搬运要求,外置真空源和除尘占地也应计入安装方案。[3][4] |
从接触底面选择台型,不从“五轴”推夹持方式
Schmalz将木工悬臂台、栅格台和套裁台分开,并说明密封接触面、材料孔隙及面积对保持的限制。吸盘块能为侧面加工留空间,但不表示所有小木件都适合;整面支承也不能保证切穿后的每块零件仍有足够有效吸附区。[1]
左右滑动查看完整表格 →
面积乘压差得到法向力,抵抗侧向切削还要看摩擦
Schmalz说明每100mbar压差约产生1N/cm²法向力,横向保持按Fh=A×Δp×μ评价。这里A是密封区域内的有效面积,不是台面面积;μ取决于工件与夹持面的接触,不能给所有木材固定一个摩擦系数。[1][6]
只作单位和受力解释的假设:有效面积200cm²=0.02m²,压差60kPa=60000N/m²,则理论法向力为1200N;再假设μ=0.3,简化横向保持为360N。这不是任何机型或木件的实测额定,也未包括设计余量、力矩、漏气和切削变化,不能直接作为安全切削负载。实际条件必须用原工件和夹持方案验证。[1]
工件很重,只说明自重与支承问题;泵可达到更深真空,也不表示在实际漏气下仍保持该压差。确认过程中分别记录压力口径与测点、有效面积、表面及密封、最不利切削位置和夹持监测,避免只报一个真空表数字。[1]
检查最后几刀,别只检查毛坯刚吸住的时候
切口进入密封区域、零件逐渐分离或支承面积缩小时,保持条件可能改变。Schmalz提出必要时调整加工策略,例如推迟从毛坯中分离工件,或采用适当止挡和补充夹持。具体方案须由整机、工装与工艺方共同确认,不能未经验证自行增加刀路速度或关闭监测来继续加工。[1]
Schmalz VCBL-B-HD与VCBL-S6-HD采用不同机型接口和高度;后者配合Flexmatic自动定位或Start-Pilot位置检测还需要相应附件。采购应列实际台型、吸盘、密封、机械预固定及检测范围,不把某一附件的“可适配”解释成任意SCM或Biesse机型直接互换。[2]
验收要求演示所选配置的夹持状态显示、异常识别和规定的处理流程,包括断电、真空不足或密封受损时如何保护人员与工件。HSE要求将工件飞出、控制故障引起的运动、自动换刀和五轴运动全部纳入风险评估;是否报警、怎样停止或保持必须按实际机器文件确认。[4]
让厂家带着实际木件完成夹持与加工交付
准备:材料/表面/厚度[ ];毛坯与最终轮廓[ ];有效底面和禁夹区[ ];孔槽、切穿与最后分离刀路[ ];五轴接近面及刀具[ ];工作台/吸盘与泵方案[ ];压力显示口径及测点[ ];监测与异常处理[ ];试件尺寸、表面和节拍要求[ ]。
交付分开确认机床轴性能、台体载荷、夹持保持和成品结果。请提供实际配置表、接口与布置、轴报告、夹持试验、完整刀路试件、操作维护与培训资料;通用真空泵或吸盘目录不能替代整套验证。[1][4][5]
出现保持不稳、密封破损、真空异常、刀具异响或积尘时,按原厂规定停机检查相应系统。维护前采取规定的隔离和防意外启动措施,检查密封接触面、管路、过滤与除尘状态;木尘清理不用压缩空气吹散或干扫,周期与方法按使用和设备文件确定。[4][7]
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
关联部件
资料来源与适用范围
核对日期:2026-10-14。Schmalz夹持资料用于有效面积、压差、表面和具体吸盘接口;其搬运算例不直接成为切削夹持设计。SCM采用明确版本及实际台型,HSE用于风险与木尘参考。假设算例只解释单位与受力,设备能力仍须按机型和原工件验证。
- Schmalz:Vacuum Clamping Technology实际全文:压差、有效面积、横向保持、密封与漏气、木工台型、加工策略和补充夹持。未把其铝件切除率算例或表面深度参考作木件保证。
- Schmalz:VCBL-B-HD与VCBL-S6-HD木工吸盘块,2024说明实际全文:铝制、不同机型/高度、可更换密封、机械预固定及配套附件。宣传保持力未换算成无条件切削载荷。
- SCM:morbidelli m600/m800样本Rev01,2018-05五轴加工头、条形/多功能台、吸盘、刀库与布局;最大功率、转速和柜温限对应对象,旧版样本不冒充当前全系列保证。
- HSE:Routers and machining centres,WIS22,2022文件五轴运动、工件飞出、夹持、控制故障、防护、刀库与维护隔离;不套用手动机章节或旧标准数值作为所有机型设置。
- ISO230-2:2014公开范围直线及旋转轴定位与重复性直接测量;2025确认、2016修订目录,未读付费条款或给统一机床精度。
- Schmalz:Theoretical Holding Force of a Suction Cup实际读取摩擦系数需按原工件测试及载荷条件的说明。该页搬运/钢板算例的安全系数和动态载荷未当木工切削通用设计。
- HSE:Wood dust—Controlling the risks,WIS23 Rev3,2022木尘源头捕集、检查维护与不用压缩空气/干扫;不把英国暴露限值或检查周期变成中文用户通用要求。