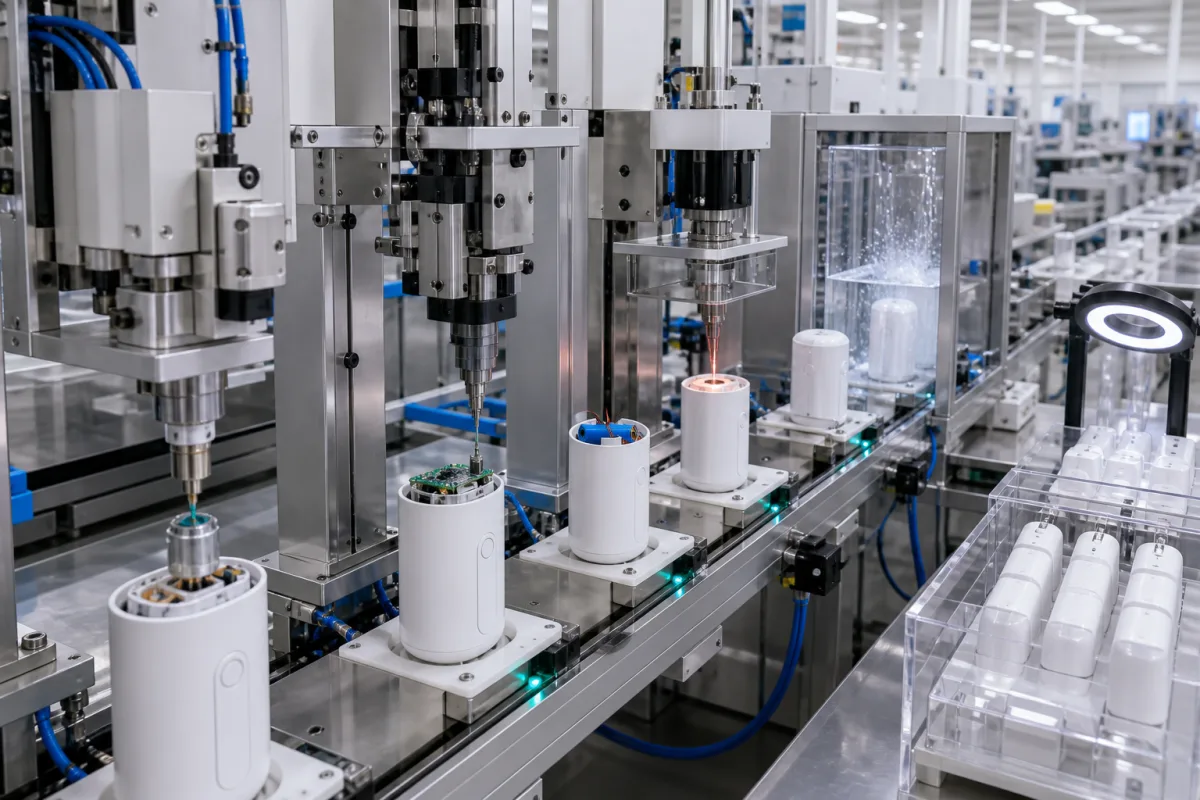
装配线按产品工艺配置,成品要求决定哪些工位必不可少
五项部件说明输送、装配、检查、包装与控制
这五项是功能模块,不是五个固定工位或整线制造BOM。每种产品是否需要气密、电气功能、紧固或其它工序,应由实际产品设计和工艺验证决定,不能从模块名称补造全部加工步骤。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 输送与工件载具系统 | 连接工位并输送工件/载具。输送速度、载具负载、定位和工位加工时间分别核对;带速不能直接等同每分钟合格成品数。[1] | 输送介质、框架、载具和产品接触夹具分开选择。TS2plus例列钢/铝载板及铝型材框架,不证明所有装配输送系统统一为不锈钢。[1] |
| 装配机器人或定位执行模块 | 完成取放、定位等指定动作,实际工具和装配任务须另验证。YK400XE的标准往返循环不能当紧固、装配、检测及包装全流程时间。[2] | 机器人本体、工具和工件夹具各自确认。完整机器人资料的结构信息不能直接给所有工具指定铝合金牌号或产品接触适用性。 |
| 视觉检查模块 | 结合相机与照明检查外观、特征有无、装配状态、尺寸或代码。检出什么缺陷要用实际样本验证,视觉通过不能替代气密和电气功能判定。[3][4] | 光学、照明、相机及安装/防护结构按型号确认;外壳材料不证明产品接触材料合格,也不决定检查能力。 |
| 包装工位 | 接收符合放行条件的产品,执行实际包装流程及检查。包装、标识与用户信息应对应成品设计和销售用途,不以包装动作结束代替前段合格判定。[4][7] | 包装设备结构、与成品接触的夹具和包装材料分别确认,不把整线钢材牌号当成成品或包装的材料证明。 |
| 控制与操作面板 | 协调动作、程序选择及结果流转。F620例提供START、RESET、测试结束和不同结果输出,控制程序应区分各自意义;普通控制器参数不是整线安全功能证明。[4][6][8] | HMI、控制器、柜体、接插件和保护结构是不同对象。不能由面板外壳推定整个控制柜统一为ABS或具有同一防护等级。 |
十三项参数按整线、工位与具体模块分别核对
YK400XE、F620与CPU1214C均为原厂模块例,数值不转成整线保证。采购指标应对应约定产品、工艺、测试程序及实际配置。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 合格出站速度与测试节拍 | 按规定产品和完整流程验收 | YK400XE列0.41s标准循环,条件为2kg、水平300mm/垂直25mm往返粗定位弧形动作;气密测试还含充气、稳定、测试和排气。不能用机器人循环倒推合格成品产量。[2][4] |
| 工位数量与并行配置 | 按实际工序、测试时间和产品组合设计 | 输送模块可按流程组合,工位与功能模块也不一定一一对应。要列单工位任务、并行检测、缓存及人工步骤,再确定配置;不能只按一个固定模块数量采购。[1][4] |
| 输入容量、功率与能耗 | 模块额定、整线容量和运行能耗分开 | YK400XE资料给RCX340电源容量1000VA;F620当前页给100–240VAC/50W或24VDC/2A。VA、W和实际循环能耗不是同一指标,配套气源与其它工位另计。[2][5] |
| 设备供气与产品测试压力 | 气动动作、仪器供气及测试条件分别给 | F620指南列0.6MPa±15%运行供气条件,并把不同测试范围与气路配置分开。它不是被测成品的统一测试压力;密封、夹持及测试程序须按实际产品验证。[4] |
| 运行温度与模块环境 | 现场环境及各设备条件分别确认 | F620当前页列运行5–45°C、储存0–60°C,仅属于仪器。不能扩大给所有机器人、控制柜或整线,也不能用储存条件保证运行性能。[5] |
| 湿度与环境控制 | 温度相关条件、凝露及测试稳定性 | F620指南给相对湿度80%在31°C、50%在40°C的环境条件,不是一个无条件通用湿度区间。现场热湿、污染和测试稳定性应按每个实际模块及工艺要求确认。[4] |
| 部位防护与清洁方式 | 柜、相机、机器人及测试仪分别确定 | F620指南要求避免水溅入仪器。不能因线体结构可清洁,就推定所有电气、光学和测试部位都可冲洗;等级和允许清洁方式须对应具体设备及安装。[4] |
| 控制/仪器供电与I/O | 电源输入、信号电平及允许范围分开 | Siemens CPU1214C该DC/DC/DC例输入20.4–28.8VDC,数字I/O标24VDC;F620的24V供电和结果I/O另看其选项。标称24V不说明所有连接、容差及输出类型相同。[4][6] |
| 主电源与配电边界 | 按整线配置及各模块实际版本核对 | F620可选AC或DC供电,机器人控制器和其它工位另有电源要求。不能从一台仪器或某控制器推定整线固定三相电压;需给整线输入、各支路及最大同时负荷资料。[2][4][5] |
| 定位、重复性与装配公差 | 按运动轴、夹具及产品图分别验证 | YK400XE的X/Y重复性±0.01mm带恒定环境温度条件,R轴使用角度单位。模块重复性不等于成品装配公差、绝对定位或夹具允许变形。[2] |
| 设备材料与成品接触材料 | 机架、载具、工具及成品各自记录 | 输送例存在钢、铝及不同介质配置;ISO3533涉及其范围内成品的材料与设计。线体材料标识不能替代成品材料证明,304/316L也不是每个模块的统一必选牌号。[1][7] |
| 模块质量与安装载荷 | 按交付装配图及搬运/基础资料核对 | YK400XE例本体17kg,工具还要计入末端质量;仪器、柜、输送、夹具和机架另列。不能以模块重量推定整线净重或基础要求。[2] |
| 占地与操作/维护空间 | 平面布置、动作空间及通道分别给 | YK400XE图还要求底座后侧留维护空间,并分2025年2月以后及以前出货图。布局需覆盖工位动作、上下料、配电和检修,不能仅以输送线外形面积判定可安装。[1][2] |
先给产品BOM与放行要求,再决定哪些步骤自动化
把产品图与BOM交给集成方,列出各零件状态、装配关系、接触材料、包装及用户信息要求。再明确前段成型、零件生产、装配和最终检查分别由谁负责;“装配线”名称不能证明包含所有前段制造过程。标准输送和装配模块的适用性仍须对应实际任务。[1][2][7]
同一行业里的产品是否带电机、电子控制、密封结构或其它功能,会改变装配及检测任务。询价不要只给行业名:应要求工艺流程图,并把每项产品要求对应到工位、检测方法和结果处理。视觉、气密及其它功能验证处理的是不同对象,不能共用一个“通过”概念。[3][4][7]
左右滑动查看完整表格 →
0.41秒机器人循环没有包括气密测量和整线等待
Yamaha YK400XE给0.41s标准循环,同时限定2kg负载、水平300mm/垂直25mm往返粗定位弧形动作。该数字不是每件成品的装配或包装时间。工具、载荷和动作不同,要按实际轨迹验证;部分穿轴走线选项的载荷上限为3kg,不是都可按4kg配置。[2]
F620的测量周期包括充气、稳定、测量和排气,参数还可包含夹具结合及程序间时间。密封夹具、被测容积与设定压力改变时,不能仅缩短稳定时间来匹配机器人速度而不验证测量结果。[4]
整线验收应按规定产品、程序、供料和换型条件统计合格出站,说明停机、隔离和返工是否计入。若测试工位较慢,方案应评估并行测试、缓存或工艺调整,而不是用最快模块替整线做产能保证。这里是配置判断,实际能力由完整试运行数据确认。[1][4]
测试结束、测试通过与参考件异常不能共用放行信号
F620指南把End of cycle、Pass part、Test fail part和Reference fail part分别列为输出。控制程序需要按具体接口处理这些状态,不能把测试周期结束当作产品合格,也不能把参考侧异常简单视为被测产品同一种缺陷。测试程序、夹具及判断边界应在验收中验证。[4]
CV-X利用相机和照明进行特征有无、表面、尺寸、装配及代码等检查。其Auto-Teach说明通过已知良品学习自然差异与统计范围;这不证明任意未知缺陷都能检出。实际产品的颜色、反光、姿态及缺陷样本应参与工位验证,明确哪些检查由其它测试承担。[3][9]
气密结果也要给测试压力、容积、计时与判定单位。ATEQ资料列压差测量及流量单位,泄漏量与几何尺寸不是同一个量;不能只给一个毫米值就当泄漏标准。封闭结构、实际使用要求及允许缺陷应由产品设计方和测试方共同定义。[4][5]
整线验收与成品安全验证分别留下可追溯记录
ISO3533:2021官方范围涉及预定直接接触生殖器及/或肛门的相关制造产品,针对成品设计、材料和用户信息,并非装配设备认证;其摘要说明并不主要面向医疗器械、化妆品或润滑剂、按摩油等辅助用品。公开摘要不提供全部试验条款。官网当前仍列该版已发布并处于系统复审,不能将复审状态解释为已经出现新版。产品是否适用及具体试验按设计、用途和约定全文确认。[7]
建议把工艺程序、工位I/O、正常与异常结果、隔离/返工、换型及追溯列为整线验收项目,逐项绑定实际样件和版本。若采用工业机器人,还需核对工作单元集成与防护;普通PLC的供电或I/O规格不证明整套安全功能已验证。[4][6][8]
输送偏移、夹持重复性变差、供气泄漏或检测结果漂移应分开检查。F620要求供气清洁、干燥并防止污染进入测量系统,校准和夹具密封也影响结果;Yamaha另要求正确计入末端工具及惯量。维护按模块手册和现场工艺执行,不为全部设备指定统一对中公差、液冷温度或保养周期。[2][4]
询价同时给工艺流程和合格样件,避免只报每分钟件数
产品图、BOM、材料/结构、零件与成品版本:[ ]
各工序、前段制造边界、自动与人工步骤:[ ]
工具/夹具、产品质量、惯量与实际运动:[ ]
视觉缺陷样本、气密/其它功能要求及判定条件:[ ]
目标合格出站、供料、测试周期、换型和停机口径:[ ]
程序选择、结果I/O、隔离、返工及追溯方式:[ ]
模块电源、供气、现场环境、清洁和维护空间:[ ]
整线验收文件、成品适用要求及各方验证责任:[ ]
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
关联部件
资料来源与适用范围
核对日期:2026-10-14。所列原厂参数仅属各模块及注明条件,不代表已定型整线或行业产量。成品标准范围与设备集成、工艺及测试验证分开,具体版本和交付配置需对应确认。
- Bosch Rexroth:TS2plus模块化输送系统官方完整页:标准模块组合、人工/自动转运及钢/铝载具结构;只说明输送概念与材料选择,不赋整线产量。
- Yamaha:YK400XE-4原厂规格与安装图单页大幅文件实看规格、脚注及两出货时期安装图;0.41s带2kg和行程/粗定位条件,选项载荷及VA与W分别核对。
- KEYENCE:CV-X视觉检查系统实际官网相机/照明与表面、特征、装配、测量和代码检查对象;成品缺陷及检测能力须实际样本验证。
- ATEQ F620快速指南,2019-02-2046页公开指南;4–8、12–13、18–26、35–40、45页实际读取,8页周期图实看;原理、气路、信号与程序按具体版本,非成品统一测试处方。
- ATEQ USA:F620当前产品页现行网页实际读取供电、温度、压差及流量单位;仪器例不扩大成整线能力或产品防水证明。
- Siemens SiePortal:CPU1214C DC/DC/DC动态官网实际读取该料号输入20.4–28.8VDC、24V数字I/O与当前产品说明,仅该普通CPU,不作为安全控制认证。
- ISO3533:2021官方目录与摘要2021-09第一版、已发布并处于系统复审;成品设计/材料/用户信息范围,非设备认证。未读取付费全文,不补造测试限值。
- ISO10218-2:2025工业机器人应用与工作单元本轮已实际打开的2025-02第二版公开范围,机器人工作单元集成与生命周期;不将模块普通I/O当整线安全验证。
- KEYENCE:CV-X Auto-Teach检查文字说明实际读取网页文字:用已知良品学习自然差异及统计范围;未以视频播放、未知缺陷保证或概率替代样本验证。