行业验证制造数据 · 2026

挤压模具

基于 CNFX 目录中多个工厂资料的聚合洞察,挤压模具 在 基础金属制造 行业中通常会围绕 模具直径 到 模具厚度 进行能力评估。

技术定义与核心装配

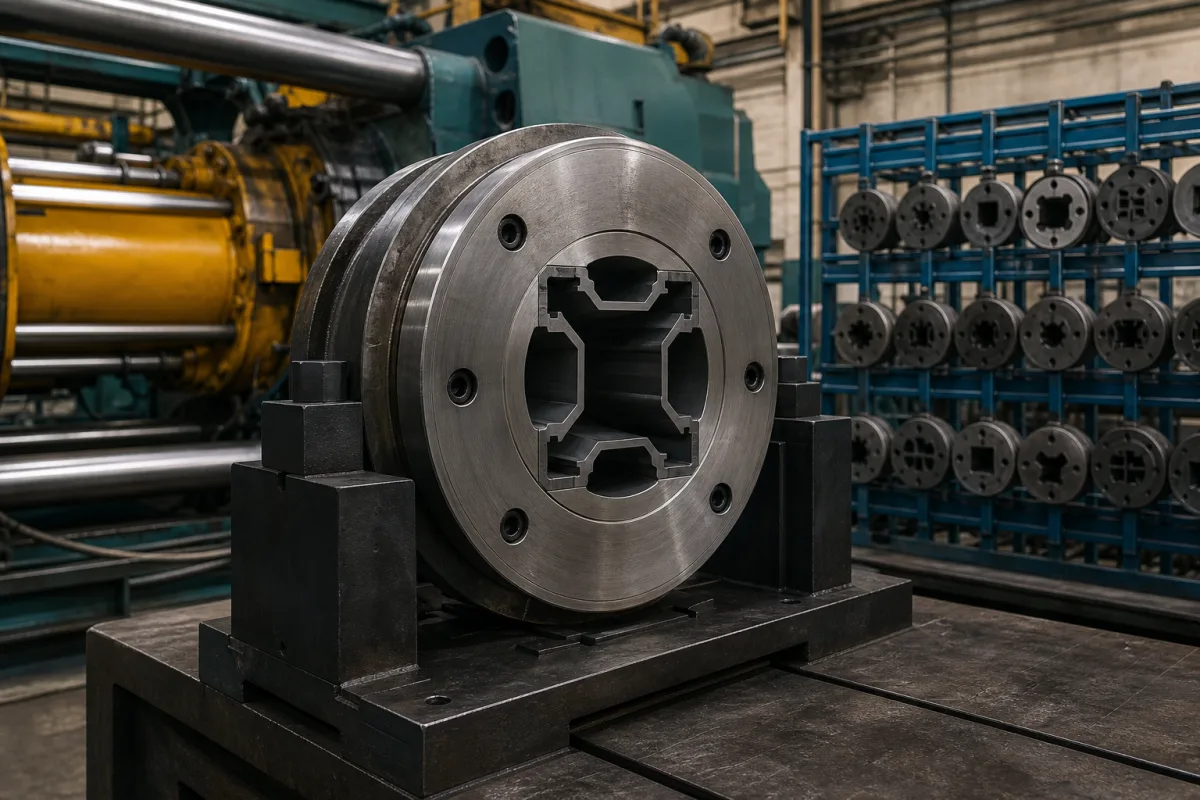
一个典型的 挤压模具 通常集成 模座 与 轴承表面。CNFX 上列出的制造商通常强调 H13热作模具钢 结构,以支持稳定的生产应用。

一种精密工具,在挤压过程中将熔融铝成型为特定截面轮廓。

挤压模具 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

挤压模具是铝型材挤压生产线中的关键部件,决定了挤压铝型材的最终形状、尺寸和表面质量。模具本体包含精密加工的开口,在高压下迫使加热的铝锭通过,形成连续长度的特定截面。通常采用H13热作模具钢或碳化钨制造,模具必须承受高温高压,同时保持尺寸精度。关键参数包括模具直径(100–500毫米)、厚度(20–80毫米)、工作带长度(3–12毫米)、硬度(45–52 HRC,按ASTM E18)、表面粗糙度(0.4–0.8 µm Ra,按ISO 4287)、最高工作温度(450–500°C)、最高工作压力(100–150 MPa)、尺寸公差(±0.05毫米,按ISO 2768)、模具钢牌号(H13,按ASTM A681)以及重量(10–200千克)。这些数值为参考范围,实际规格必须与制造商确认以适用于具体应用。模具的设计和状态直接影响型材质量和生产效率。定期检查和维护对于防止磨损、开裂或变形至关重要,这些缺陷可能导致尺寸不准确或表面缺陷。正确选择模具材料和几何形状,以及控制操作条件,可确保输出一致并延长模具寿命。使用前必须根据预期型材要求验证模具规格。模具是易损件,其寿命取决于操作条件和维护实践。失效模式包括侵蚀、热疲劳和机械变形,表现为表面光洁度差、尺寸漂移或模具断裂。监测这些信号有助于安排及时更换或维修。

工作原理

加热的铝锭在高压下被迫通过模具开口。模具的形状决定了铝流动时的型材几何形状,材料在离开模具型腔前与型腔一致,形成连续的挤压形状,然后冷却并切割成一定长度。工作带长度控制表面光洁度和尺寸稳定性。模具必须预热至工作温度以减少热冲击。适当的润滑和对准对于确保均匀流动和防止缺陷至关重要。

技术参数

技术参数
参数典型区间选型说明与越界后果
模具直径100–500 mmDetermines maximum profile width
模具厚度20–80 mmAffects strength and deflection
工作带长度3–12 mmCritical for profile surface finish
硬度45–52 HRCToo low causes wear; too high causes crackingASTM E18
表面粗糙度0.4–0.8 µm RaAffects aluminum flow and die lifeISO 4287
最高工作温度450–500 °CExceeding reduces hardness and life
最大工作压力100–150 MPaHigher pressure may cause die deflection
尺寸公差±0.05 mmTighter tolerance increases costISO 2768
模具钢牌号H13Standard hot-work tool steelASTM A681
重量10–200 kgDepends on size and thickness

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

主要材料

H13热作模具钢 碳化钨

组件 / BOM

Components / BOM
  • 模座
    包含成型铝材轮廓开口的主体结构
  • 轴承表面
    控制材料流动并提供挤出型材的最终成型
  • 背板
    支撑模版抵抗挤出压力并防止变形
  • 压板
    在模具组件上均匀分布压力

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

模具定型段长度与开口比率超过8:1 背压过高导致材料停滞和熔接线缺陷 实施锥形模具定型段设计,比率从10:1逐步减小至4:1
模具表面局部温度梯度超过100°C 热变形导致型材偏差超出±0.1毫米公差 集成多区筒式加热器并采用PID控制,保持±5°C的均匀性

工程推理

运行范围
范围
在450-550°C时为15-45 MPa (2175-6525 psi)
失效边界
在600°C时超过55 MPa (7975 psi) 或在400°C时低于10 MPa (1450 psi)
挤压循环中周期性加热(450-550°C)和冷却(200-250°C)导致的热疲劳,加上在持续温度超过500°C时的蠕变变形,共同导致H13工具钢中微裂纹的萌生和扩展。
制造语境
挤压模具 在 基础金属制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

擠壓模具

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

应用匹配与尺寸矩阵

运行限制
pressure:最高工作压力可达10,000 psi (689 bar)
flow rate:根据型材复杂程度可变,典型挤压速度为0.5-5米/分钟
temperature:400-550°C(典型铝挤压范围)
兼容性
6000系列铝合金(例如6061、6063)7000系列铝合金(例如7075)纯铝(1000系列)
不适用:高磨蚀性材料(例如含有陶瓷颗粒的金属基复合材料)
选型所需数据
  • 所需的横截面型材尺寸和公差
  • 目标挤压速度和生产速率
  • 合金类型和坯料直径

可靠性与工程风险分析

失效模式与根因
热疲劳开裂
原因:挤压过程中反复的加热/冷却循环导致热胀冷缩应力,引发模具钢(尤其是在尖角或应力集中处)裂纹萌生和扩展。
磨料磨损和侵蚀
原因:含有磨蚀性填料(如玻璃纤维、矿物)或颜料的高流速熔融聚合物逐渐侵蚀模具流道和定型段区域,改变流动几何形状并增加压降。
维护信号
  • 视觉:挤压物表面不规则或呈波浪状(鲨鱼皮、熔体破裂),表明模具定型段磨损或污染物堆积
  • 听觉/操作:突然的压力峰值或异常流动噪音(嘶嘶声、咕噜声),表明可能存在部分堵塞、密封件退化或内部损坏
工程建议
  • 实施受控的加热/冷却规程:使用平缓的升温/冷却速率(≤5°C/分钟),并将模具保持在最佳热操作窗口内,以最大限度地减少热冲击和应力。
  • 应用专用表面处理:在流动表面使用等离子渗氮、硬铬镀层或PVD涂层,以增强耐磨性并减少材料粘附。

合规与制造标准

参考标准
ASTM E8/E8M - 金属材料拉伸试验标准试验方法DIN 8583-2 - 制造工艺 - 压缩条件下的成形
制造精度
  • 孔径:+/-0.01毫米
  • 表面平面度:每100毫米0.05毫米
质量检验
  • 使用三坐标测量机进行尺寸验证
  • 硬度测试(洛氏或维氏硬度标尺)

生产 挤压模具 的制造商

3 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Guangdong Zhongxiang New Materials Co., Ltd. (ZYX Rubber)
Guangzhou · CN
ISO 9001:2015IATF 16949
还生产: Molded Rubber Part、Extruded Rubber Profile、Plastic Injection Molded Part 等 11 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
查看来源页 ↗ zyxrubber.com · 核验于 2026-08-18
Ya Ji Aluminum
· CN
还生产: Aluminum Extrusion Profile、Aluminum Heat Sink、Aluminum Mounting Bracket 等 4 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Extrusion Dies and Stock”
查看来源页 ↗ yajialuminum.com · 核验于 2026-08-30
Zhejiang Bimetal Machinery Co., Ltd.
· CN
还生产: Polymer Extrusion Screw、Machine Screw
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“PVC Extrusion Die”
查看来源页 ↗ bmtscrew.com · 核验于 2026-09-10

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

铝压铸件

铝压铸是一种制造工艺,通过将熔融铝合金在高压下注入钢制模具,生产复杂、高精度的金属零件。

查看规格 ->
铝挤压型材

铝挤压型材是一种轻质、耐腐蚀的结构部件,通过将铝合金挤压通过模具制成,用于建筑、汽车和消费品领域。

查看规格 ->
阳极板

阳极板是一种消耗性电极组件,用于铜、锌、铅等有色金属的电解精炼和电积工艺。

查看规格 ->
自动铸锭堆垛码垛系统

用于铸造后金属铸锭的自动堆垛和码垛系统。

查看规格 ->

常见问题

挤压模具通常由什么材料制成?

常见材料包括H13热作模具钢和碳化钨,如目录所列。选择取决于应用和所需模具寿命。

典型的硬度和表面粗糙度值是多少?

硬度通常为45–52 HRC(ASTM E18),表面粗糙度为0.4–0.8 µm Ra(ISO 4287)。这些是参考范围,请与制造商确认。

模具直径如何影响挤压过程?

模具直径决定最大型材宽度。范围为100–500毫米,但实际尺寸必须与挤压机能力和型材要求相匹配。

哪些维护信号表明模具磨损或失效?

迹象包括表面光洁度差、尺寸漂移、挤压压力增加或可见裂纹。定期检查并监测这些信号有助于安排维护。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 基础金属制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 挤压模具

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 挤压模具?

对比具备该产品与工艺能力的制造商资料。

上一个产品
挤压机
下一个产品
振动台
获取报价咨询