行业验证制造数据 · 2026

挤压机

基于 CNFX 目录中多个工厂资料的聚合洞察,挤压机 在 基础金属制造 行业中通常会围绕 公称力 到 铸锭直径 进行能力评估。

技术定义与核心装配

一个典型的 挤压机 通常集成 主缸 与 冲头/冲杆。CNFX 上列出的制造商通常强调 高强度合金钢 结构,以支持稳定的生产应用。

一种液压或机械压力机,将加热的铝锭通过模具挤压,形成具有特定截面形状的连续型材。

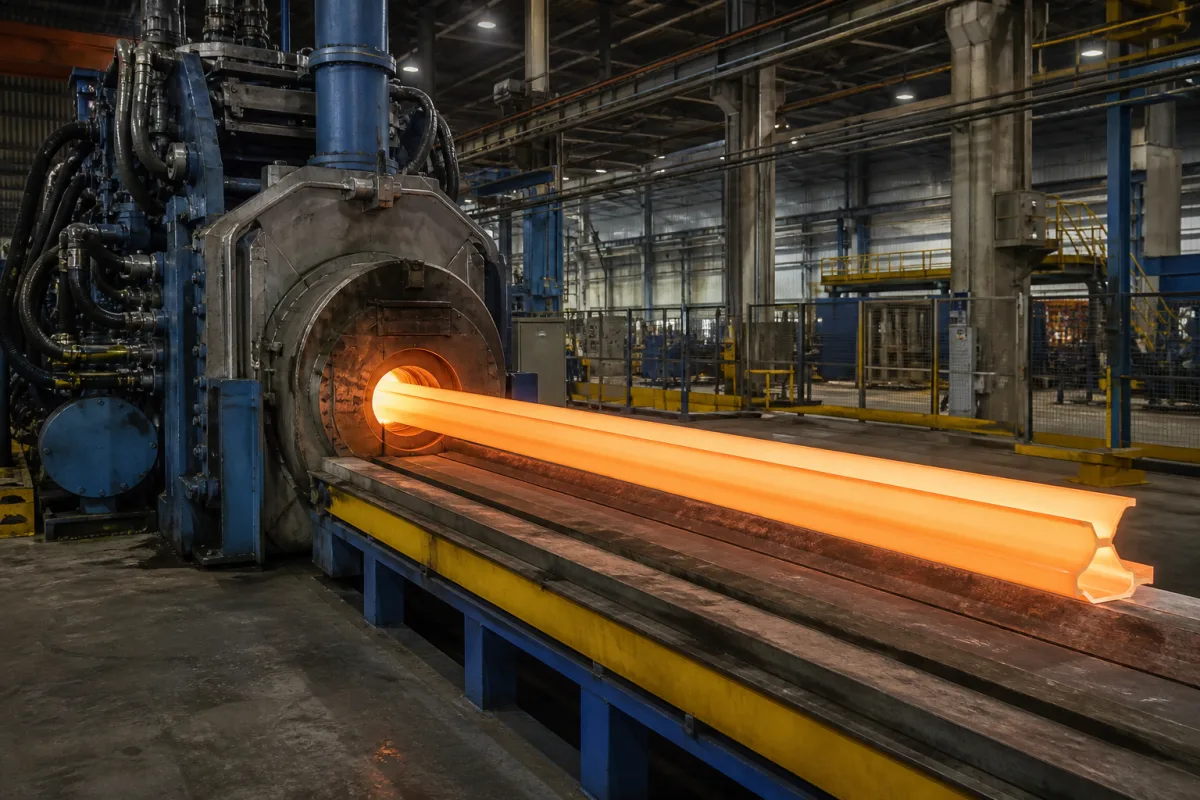
挤压机 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

挤压机是铝型材挤压生产线的核心部件,负责施加巨大压力,将预热后的铝锭推过精密模具。该过程将铝成型为具有复杂截面的连续型材,随后经过冷却、拉伸、切割和时效处理,以达到最终产品规格。挤压机的工作原理是:将加热的铝锭装入挤压筒,液压缸施加极端压力(典型范围为500至5000吨),迫使软化金属通过钢制模具的成型孔。金属发生塑性流动,精确形成模具孔的形状,从而形成连续型材。关键参数包括:铝锭直径(80–300毫米)、铝锭长度(300–1200毫米)、最大型材宽度(50–600毫米)、最大型材长度(6000–12000毫米)。挤压速度为5–50米/分钟,铝锭温度和模具温度分别保持在450–500°C和400–480°C,以确保最佳流动性和表面质量。主电机功率通常为90–400千瓦,循环时间为60–180秒。控制精度为±0.5毫米,以保证尺寸一致性。机器重量为20–150吨,占地面积尺寸范围为8000×4000×3000毫米至20000×8000×6000毫米。挤压机采用高强度合金钢制造,以承受极端作用力。对于任何具体型号,请与法定制造商或供应商核实所有数值和适用标准。

工作原理

将加热的铝锭装入挤压筒。液压缸施加极端压力(典型范围为1500至15000吨),迫使软化金属通过钢制模具的成型孔。金属发生塑性流动,精确形成模具孔的形状,从而形成连续型材。 具体设备的控制顺序、接口行为、启停联锁、报警阈值及维护步骤取决于所选型号和上下游工艺集成条件。

技术参数

技术参数
参数典型区间选型说明与越界后果
公称力500–5000 tDetermines maximum billet size and profile complexity.
铸锭直径80–300 mmMatches press capacity and profile cross-section.
铸锭长度300–1200 mmAffects cycle time and yield.
最大型材宽度50–600 mmLimited by die size and press opening.
最大型材长度6000–12000 mmDepends on runout table and cooling system.
挤压速度5–50 m/minHigher speeds reduce cycle time but may affect surface quality.
铸锭温度450–500 °COptimal for aluminum alloys; too low increases press load.
模具温度400–480 °CPrevents premature cooling and die wear.
主电机功率90–400 kWDrives hydraulic pumps; higher power for larger presses.
循环时间60–180 sIncludes billet loading, extrusion, and cutting.
控制精度±0.5 mmPositioning accuracy of the ram for consistent profile dimensions.
机器重量20–150 tIndicates foundation requirements and transport logistics.
外形尺寸(长×宽×高)8000×4000×3000–20000×8000×6000 mmVaries with press size; check site clearance.

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

主要材料

高强度合金钢

组件 / BOM

Components / BOM
  • 主缸
    产生主要液压动力以推动冲头
  • 冲头/冲杆
    直接接触并推动铝坯通过挤压筒
  • 容器
    在挤压过程中,用于在压力下固定坯料和模具组件的装置
  • 模具座
    将挤出模具与容器精确对准并固定
  • 挤压模具
    成型钢开口,金属被推压通过;它单独定义了型材。
    材料: Hot-work tool steel (H13)

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

液压油污染超过ISO 4406 18/16/13清洁度等级 伺服阀阀芯卡滞导致压力振荡±5兆帕 安装双3微米绝对过滤比β₃≥2000的过滤器,并设置0.3巴阈值的压差监测
模具工作带长度偏差超过标称尺寸±0.05毫米 铝型材表面撕裂,粗糙度Ra>3.2微米 实施分辨率为0.001毫米的激光干涉仪模具测量系统,并配备自动热补偿

工程推理

运行范围
范围
液压压力15-35兆帕,坯料温度400-500°C,挤压速度0.1-10米/分钟
失效边界
液压压力超过42兆帕导致密封破裂;坯料温度低于380°C导致模具堵塞;挤压速度超过12米/分钟导致型材变形
液压密封在42兆帕时失效,原因是弹性体材料屈服强度极限(ASTM D2000 M3BG 715);铝固相温度(660°C)差异应力导致热疲劳裂纹在380°C时萌生;雷诺数超过2300导致湍流,在12米/分钟时引起型材变形
制造语境
挤压机 在 基础金属制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

擠壓機

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

工业生态与供应链结构

应用匹配与尺寸矩阵

运行限制
pressure:高达1500巴(液压系统)
other spec:挤压速度:5-50米/分钟,坯料直径:150-500毫米
temperature:300-500°C(坯料预热)
兼容性
铝合金(6000/7000系列)铜合金镁合金
不适用:高钛合金(模具磨损过大)
选型所需数据
  • 最大挤压力(吨)
  • 所需型材横截面积(平方毫米)
  • 年产量(吨/年)

可靠性与工程风险分析

失效模式与根因
液压缸密封失效
原因:高压循环、油液过热导致的热降解、以及金属颗粒或碎屑造成的污染
柱塞与衬套划伤/磨损
原因:运行期间对中不良、润滑不足、以及坯料材料或环境中的磨粒
维护信号
  • 挤压行程中出现异常敲击或撞击声,表明对中不良或部件松动
  • 在压力下,缸体密封件或连接处周围出现可见的液压油泄漏
工程建议
  • 实施严格的液压油污染控制程序,包括定期过滤和分析,以维持ISO清洁度等级
  • 建立柱塞和压力机机架的激光对中验证计划,以防止偏心负载和过早磨损

合规与制造标准

参考标准
ISO 12100:2010 - 机械安全ANSI B11.19 - 安全防护性能标准CE标志 - 机械指令2006/42/EC
制造精度
  • 柱塞对中:每米±0.05毫米
  • 压板平行度:整个表面0.1毫米
质量检验
  • 以1.5倍工作压力进行液压压力测试
  • 通过三坐标测量机对关键部件进行尺寸验证

生产 挤压机 的制造商

3 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Chengdu Zhengxi Intelligent Equipment Group Co., Ltd.
Chengdu · CN
还生产: Hydraulic Forging Press、Industrial Metal Bending Press、Industrial Presses 等 6 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“4000T extrusion press”
查看来源页 ↗ zx-hydraulic.com · 核验于 2026-09-07
Foshan Sailixin Machinery Manufacturing Co., Ltd.
Foshan · CN
还生产: Cooling System、Heat Exchanger (Cooling Tower/Plate)、Programmable Controller 等 5 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“ALUMINUM EXTRUSION PRESS”
查看来源页 ↗ slxextrusionpress.com · 核验于 2026-09-03
Huanan Heavy Industry Technology Co., Ltd.
Foshan · CN
还生产: Main Cylinder、Aluminum Profile Extrusion Production Line
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“aluminum extrusion press”
查看来源页 ↗ huananmachine.com · 核验于 2026-09-05

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

铝挤压型材

铝挤压型材是一种轻质、耐腐蚀的结构部件,通过将铝合金挤压通过模具制成,用于建筑、汽车和消费品领域。

查看规格 ->
阳极板

阳极板是一种消耗性电极组件,用于铜、锌、铅等有色金属的电解精炼和电积工艺。

查看规格 ->
自动铸锭堆垛码垛系统

用于铸造后金属铸锭的自动堆垛和码垛系统。

查看规格 ->
自动化钢包预热站

自动化系统,用于预热金属运输钢包,防止热冲击。

查看规格 ->

常见问题

挤压机的典型力范围是多少?

公称力通常为500至5000吨,具体取决于型号。这决定了最大铝锭尺寸和型材复杂度。

铝锭温度是多少?

铝锭温度通常为450–500°C,模具温度为400–480°C。这些范围对铝合金是最佳的;温度过低会增加挤压负荷。

挤压机的控制精度是多少?

控制精度通常为±0.5毫米,确保型材尺寸一致。这是通过液压缸的精确定位实现的。

安装需要多大空间?

占地面积尺寸范围为8000×4000×3000毫米至20000×8000×6000毫米,机器重量为20–150吨。请与供应商核实现场净空和基础要求。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 基础金属制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 挤压机

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 挤压机?

对比具备该产品与工艺能力的制造商资料。

上一个产品
拉拔矫直单元
下一个产品
挤压模具
获取报价咨询