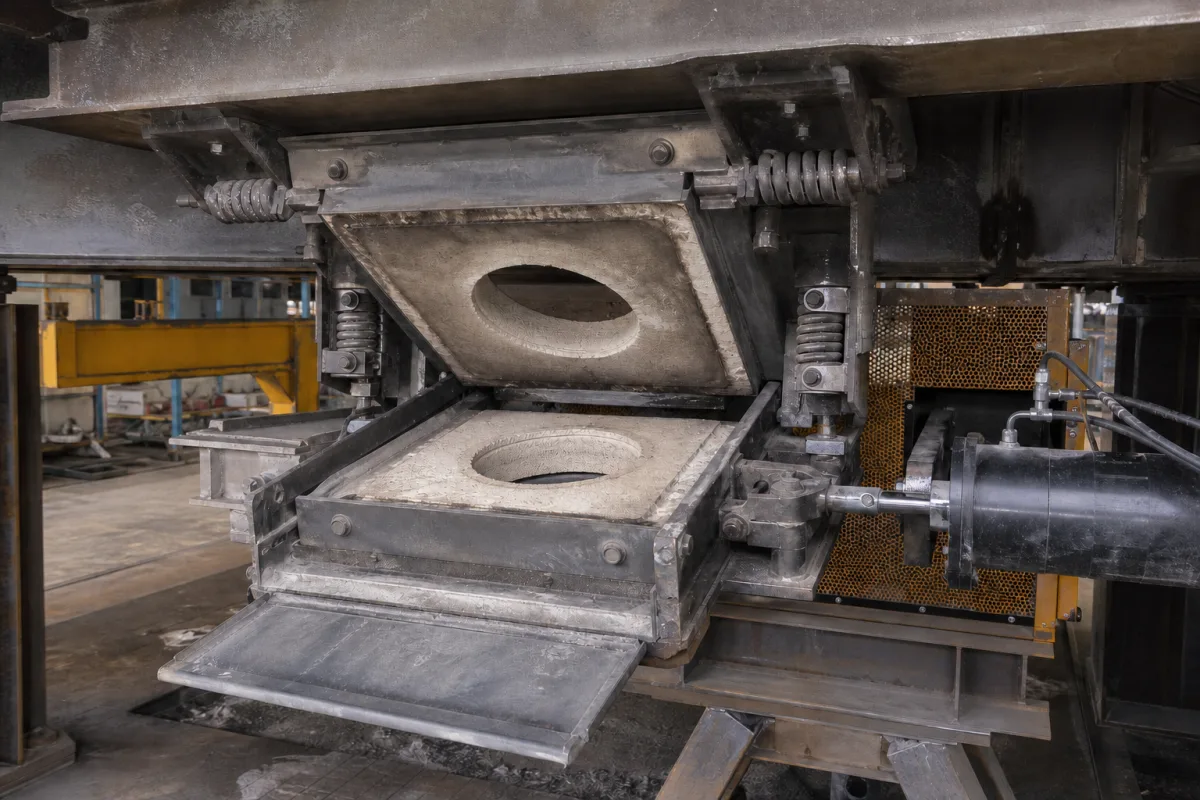
该装置通过创建可变节流口来工作。滑板式通过移动带有孔的滑动板与固定板相对位置,改变开口面积从而调节流量;塞棒式则通过升降耐火材料棒进入中间包底部的座砖来节流。两种方法都能实现精确、通常自动化的金属液流调节。执行器(电动或液压)提供运动力,控制系统利用位置传感器反馈实现所需流量。该装置设计用于高温(1500–1600 °C)和高压(1.0–1.6 MPa)环境,响应时间为0.1–0.5秒,适用于自动控制。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 公称通径 | 50–150 mm | Matches tundish nozzle and mold entry dimensions.ISO 6708 |
| 工作温度 | 1500–1600 °C | Molten steel temperature at the tundish. |
| 流量 | 0.5–5.0 t/min | Adjustable to casting speed and slab size. |
| 行程长度 | 50–200 mm | Determines the opening range for flow control. |
| 定位精度 | ±0.5 mm | Ensures consistent flow regulation. |
| 响应时间 | 0.1–0.5 s | Fast response for automatic control. |
| 执行器类型 | Electric/Hydraulic | Electric for precision, hydraulic for high force. |
| 控制电压 | 24 ±10% V DC | Standard PLC interface.IEC 61131-2 |
| 防护等级 | IP54–IP65 | 防尘并防溅水。IEC 60529 |
| 耐火材料 | Al₂O₃-C (≥70% Al₂O₃) | High thermal shock resistance.ISO 10081-1 |
| 重量 | 150–350 kg | Depends on size and actuator type. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0.1-0.5 MPa(中间包钢水静压力范围) |
| flow rate: | 1-6 吨/分钟(典型连续铸造处理量) |
| temperature: | 1500-1600°C(典型钢水浇铸温度) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
它在连铸过程中调节钢水从中间包到结晶器的流量,确保稳定可控的钢流,以保持钢水质量和铸造速度。
两种主要配置是滑板和塞棒。滑板使用带有孔的滑动板,塞棒是耐火材料棒,通过升降进入座砖来节流。
高温部件使用耐火陶瓷如氧化铝和氧化锆,结构部件使用钢。
列出的参数(如公称尺寸、工作压力、温度)是参考范围。采购前必须与法定制造商或供应商确认具体型号的数值和标准。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。