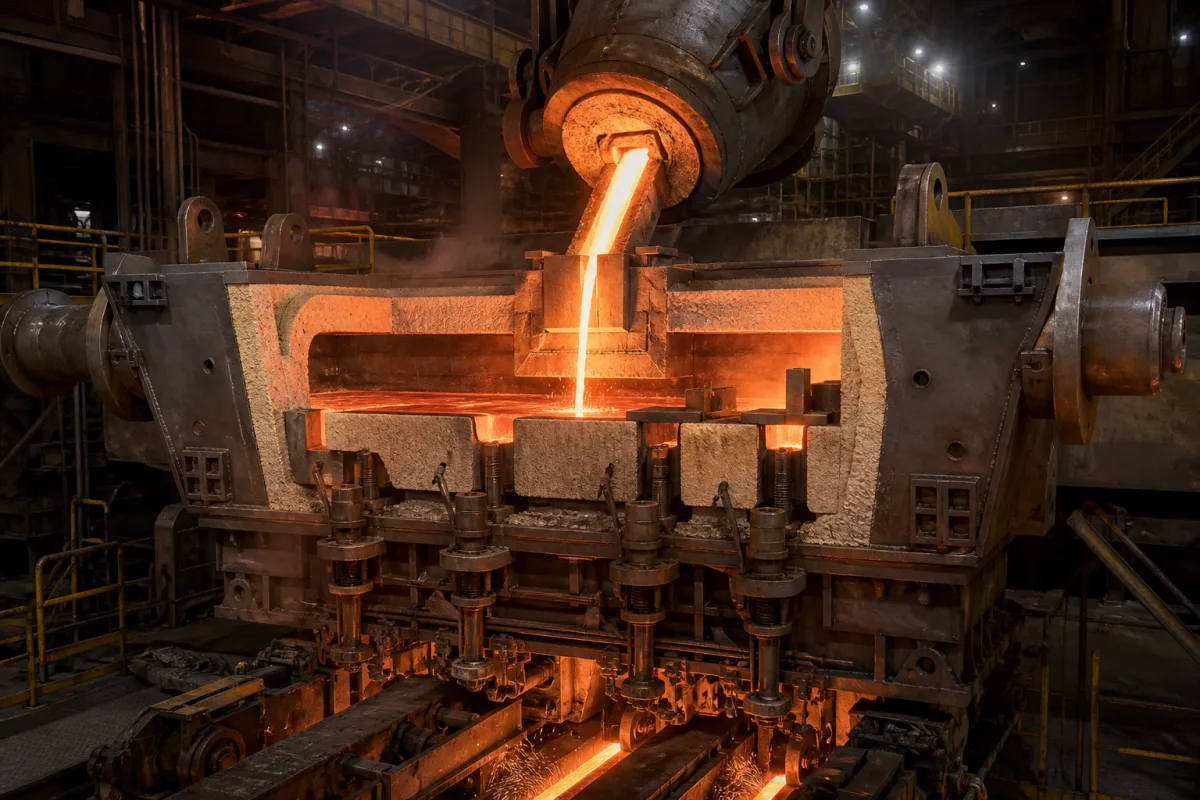
中间包承接钢水,再经水口向结晶器供流
五项部件分别负责盛装、热防护、流场与出钢
五项是中间包的盛装、热防护、流场和出钢功能结构。实际数量、层厚、材料及塞棒或滑动水口方案随钢种、包体和铸机设计确定,采购图纸列清包体、耐材和执行机构的供货接口。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 耐火衬里:工作衬与永久衬 | 工作衬直接面对浇注工况,永久衬提供后备保护,各层按施工与检查结果管理更换。[3][12] | Vesuvius提供喷涂和镁质干式振动工作衬、高铝低水分浇注永久衬等路线,选材结合所在层、钢种及施工系统。[3] |
| 浸入式水口(SEN) | 把中间包钢水导入结晶器,配合保护浇注及出口分布,与所选塞棒或滑动水口协同供流。[1][4] | 水口本体、渣线和局部嵌件按钢种、侵蚀与热震条件选材,各部位耐材及型号对应实际设计。[4] |
| 出钢控流装置:塞棒或滑动水口 | 通过塞棒位移或滑板运动调节出流,动作、密封、换件及应急关闭按对应方案配套。[4] | 耐火控流件、局部嵌件与机械执行机构各有规格,滑板主体和孔口嵌件按具体浇注条件匹配。[4] |
| 钢壳与支承结构 | 承托衬里和盛钢负载,并连接支承、吊运与中间包车,结构设计覆盖载荷及铸机接口。[12] | 钢板牌号、厚度、加强及焊接制造要求采用所订包体设计文件,材料证明与结构承载/接口验算各自交付。[12] |
| 包内控流结构:堰、坝与挡板 | 以位置、形状及组合改变钢水路径,设计中评价短路流、混合、停留特征和温度分布。[2] | 耐火预制件按对应几何和安装位置选择,材质随构件部位与浇注工况设计,流场结果用于评价所研究结构。[2] |
十七项参数要把容器、衬里与控流机构分开写
容量以衬后几何和操作液位定义,通钢任务以总量和每流需求描述。钢种温度、控流行程、烘干与预热测点各有对象,参数组合按同一包体、耐材和铸机配置验收。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 容量 | 额定盛钢量、对应液位与可用工作容量 | 内衬后的有效几何、操作液位和换包时序共同定义可用盛钢量;论文51吨单流原型用于特定案例分析,订单容量采用实际包体设计。[2] |
| 通钢量 | 总通钢量与流数、拉速和连续浇注任务 | 总通钢任务结合流数、各流需求、拉速及换包阶段确定,流场评价使用同一设计的入口/出口和液位边界。[2] |
| 内衬材料 | 各层材料、施工形式与供货牌号 | 喷涂或镁质干式振动工作衬、高铝浇注永久衬各对应所在层和施工路线,材料选择结合钢种及使用过程。[3] |
| 壳体材料 | 钢板牌号、厚度、加强及制造检验图纸 | 材料牌号与厚度落实到图纸和材料证明,包壳承载、支承和接口由结构设计评价,焊接及制造检验按合同要求交付。 |
| 滑板尺寸 | 滑板外形、安装接口、水口孔径及匹配型号 | 滑板外形、机构安装和流道孔径按各自尺寸配套。钢包长水口连接中间包入口,SEN连接向结晶器的出口,两端采用对应接口。[1][4] |
| 滑板材质 | 滑板主体、孔口嵌件及配合耐火件材料 | 滑板主体和孔口氧化锆等局部嵌件按实际浇注工况配置,材料标识落实到具体耐火部位和相配机构。[4] |
| 热均匀性 | 测点、浇注阶段与允许温差的验收定义 | 钢水温差验收绑定入口/出口测点、取样时刻和浇注阶段,流场及热浮力评价用于解释温度分布,现场结果按相应测量判定。[2] |
| 内衬使用寿命 | 工作衬与永久衬各自的浇注时长、换衬条件 | 工作衬与永久衬按连续浇注序列、钢种及各层检查结果管理,使用时长和更换范围落实到所选材料及施工系统。[3][12] |
| 滑板使用寿命 | 控流件更换条件、浇注时长与检查记录 | 滑板、水口与塞棒在各自部位承受磨耗、侵蚀和热循环,更换依据对应耐火件、机构状态及实际浇注检查记录。[4] |
| 中间包预热气体 | 预热燃料、燃烧器能力与气源条件 | 预热站热输入、燃料/压力、排烟和控制能力与衬里系统配套,QuickStart的专料与匹配站点按项目评价工序。[5] |
| 中间包盖 | 包盖结构、耐火/隔热配置和开孔接口 | 包盖按进钢、测温、预热、吊运和维护开孔设计,盖体耐火/隔热与钢水表面覆盖渣各承担相应作用,容器间陶瓷水口衔接保护浇注。[1] |
| 中间包容量精度 | 容量计算基准、液位/重量测量及容差约定 | 图纸容积、操作液位和盛钢质量各按对应方法量测及约定容差,内构件占据空间影响有效容量和模型体积。[2] |
| 钢水温度 | 钢种对应的浇注温度、测温位置与工艺目标 | 钢种液相线、浇注时序及入口/出口测点共同界定温度和过热度目标,温度与热浮力影响混合和流场评价。[2] |
| 预热温度 | 衬里系统规定的烘干/预热阶段与测点 | 烘干排出施工水分,预热为浇注准备;QuickStart按其专用喷涂料与匹配站点组织合并工序,放行采用相应材料和现场文件。[5][6] |
| 预热速率 | 分阶段升温、保温、验收及重新处理条件 | 分阶段升温与保温采用具体选用的材料、层厚、含水和设备条件,燃烧器、衬表及衬内状态按各自测点和验收方法评价。[3][5] |
| 钢水流量 | 单个出口的质量流量及控制响应 | 单流出流绑定该出口、液位及浇注阶段,与多流总量共同衔接拉速;塞棒或滑动水口的调节响应以实际流量和液位表现评价。[2][4] |
| 滑板开度 | 机构行程、零位、有效流道及控制标定 | 塞棒位移或滑板位置按机构行程、零位及有效流道标定,单位、动作、密封和关闭能力在同一方案下验收。[4] |
用模型条件解释流场方案的取舍
Sheng与Chen2021年研究采用51吨单流原型及1:2水模型。等温水实验中,堰坝组合死区为14%,加入湍流抑制器后为19%;考虑非等温条件的原型CFD则为15%与7%。方向差异提示热浮力及边界条件的重要性,这些结果不能作为购买同名构件即可获得的性能保证。[2]
RTD平均停留时间来自示踪分布,理论停留时间按V/Q定义,其中V为有效液体体积、Q为体积流量且单位一致;质量流量换算为体积流量时采用实际钢液密度,突破时间描述示踪最早到达,混浇时间按所用浓度区间定义。比较设计时让同一几何、液位、流量和热边界下的指标相互对应,内构件改变体积也会改变理论停留。[2]
流场方案结合温度与短路流分析,为夹杂物上浮提供条件;实际温差和夹杂控制按钢种、测点、浇注阶段与验收方法评价。水模型用于观察相应相似条件下的流动,非等温钢水模拟进一步考虑热浮力,现场结果仍需实际证据。[2]
让分层衬里与烘干预热站成套匹配
工作衬、永久衬与控流耐火件按各自部位承受侵蚀和热循环。QuickStart改变其专用材料的烘干/预热组织,网页不同段落的既有小时数、60分钟与63分钟叙述对应不同说明,现场采用经过本材料及站点验证的过程。[3][5]
水分接触熔融金属有爆炸风险。快速烘干宣传、表面干燥或单点温度不能代替规定的浇注前放行,施工、烘干预热及重新处理记录由材料、设备与现场责任方联审。HSE用于一般熔融金属水分风险背景,具体中间包工艺按现场文件执行。[5][6]
左右滑动查看完整表格 →
从衬余厚到控流关闭建立检查和放行记录
衬里检查记录裂纹、剥落、局部侵蚀及剩余厚度,同时检查包壳变形和异常热区,结合浇注序列、钢种与热循环判断修复或换衬范围。热点用于定位复核,继续使用由该包体的设计、工艺及现场责任方依据实际状态和规程判定。[3][12]
浇注准备覆盖施工水分处理、耐材完整性、喷嘴及接口、机构磨耗、密封和关闭能力。运行中关注结壳凝固、喷嘴堵塞及温度、液位、出流异常,按现场规程处置并记录,控流耐材与执行机构协同检查。[4][12]
吊运及换包衔接按作业方案安排胜任人员、吊具与监督,包体支承和中间包车接口纳入检查。浇注前由现场完成规定放行,维修、换衬或换控流件后按相应工序重新验收。[6][12]
向厂家要的资料:把浇注任务与包体、耐材和控流配成一套
钢包回转台衔接上游钢包位置,中间包向下游结晶器供流,连铸机继续完成凝固拉坯。报价按包体、衬里施工、控流和预热各责任方界定范围;耐材及衬里技术来源用于其对应工作,完整中间包设计与制造采用相应供货文件。[1]
关联目录提供SEN、控流及连铸系统的分类阅读入口,配套采购仍按具体接口和型号设计,目录链接不构成兼容或成套供货证据。[7][8][9][10][11]
左右滑动查看完整表格 →
| 采购对象 | 使用方提供 | 向设计及供货方索取 |
|---|---|---|
| 浇注与容量 | 钢种/温度目标、流数拉速、总量与每流需求、连续时长和换包时序 | 衬后几何、操作液位/有效容量、总流与各流工况和验收测点 |
| 钢壳支承接口 | 连铸机、中间包车、吊运及上下游连接图 | 钢板/加强/焊接制造文件、结构和支承载荷依据、尺寸接口及检验要求 |
| 分层耐材与施工 | 钢种、渣及热循环、施工和周转条件 | 各层牌号/层厚/施工系统、烘干预热站匹配与放行记录、检查换衬依据 [3][5] |
| 流场与钢质目标 | 液位、流量、温度边界和夹杂/温差评价需求 | 模型尺度/热边界、RTD及混浇定义、比较结果和现场验证方法 [2] |
| 出口控制与服务 | SEN及塞棒/滑板路线、换件与关闭任务 | 实际水口/滑板/局部嵌件/执行型号、行程标定、密封关闭及备件责任,异常检查和维护文件 [4] |
资料来源与适用范围
核对日期:2026-10-13。标准公开摘要支持其范围;具体尺寸、公差和验收要求须按约定标准全文及图纸执行。
- Continuous Casting Consortium — 连铸过程钢包经中间包向结晶器供钢的角色,以及容器表面/水口保护和下游凝固拉坯。
- Sheng与Chen — Metals 2021, 11(5), 796重读2026-10-13保存的原全文缓存,采用51吨单流、1:2水模及非等温CFD正文比较;本轮全文新取未成功,未补读缺失表格单元或曲线。
- Vesuvius — Working / Permanent Linings工作衬喷涂/振动与永久衬浇注的材料施工路线,各层按具体系统使用。
- Vesuvius — Tundish to Mould for Conventional Slab常规板坯铸机的SEN、塞棒/滑板及相应执行和耐火配置,按具体方案选择。
- Vesuvius — BASILITE QuickStartQuickStart专用喷涂料与匹配站点的烘干预热组织及试验,不作为其他衬里的通用操作曲线。
- HSE — 熔融金属安全风险一般熔融金属水分爆炸风险及胜任人员/计划/监督吊运背景,具体现场规程另按适用文件。
- 关联目录入口:浸入式水口SEN分类阅读导航,非具体型号接口证据。
- 关联目录入口:流量控制装置控流设备分类阅读导航,非实际备件替换证据。
- 关联目录入口:连铸机连铸机应用目录导航,非成套供货依据。
- 关联目录入口:一体化炼钢连铸系统炼钢连铸系统应用目录导航,非性能或接口依据。
- 关联目录入口:熔融金属分配系统熔融金属分配系统目录导航,钢水及其他熔体按各自材料与用途选择。
- SBS Refractory Service — 中间包衬里与检查本轮HTTP实际读取的钢壳、分层衬里及余厚/裂纹/侵蚀检查服务说明;未将其营销温度、寿命或周转时间作为通用额定。